


 English
รับทําระบบ Automation ให้สอดคล้องกับเครื่องจักรและขั้นตอนผลิต
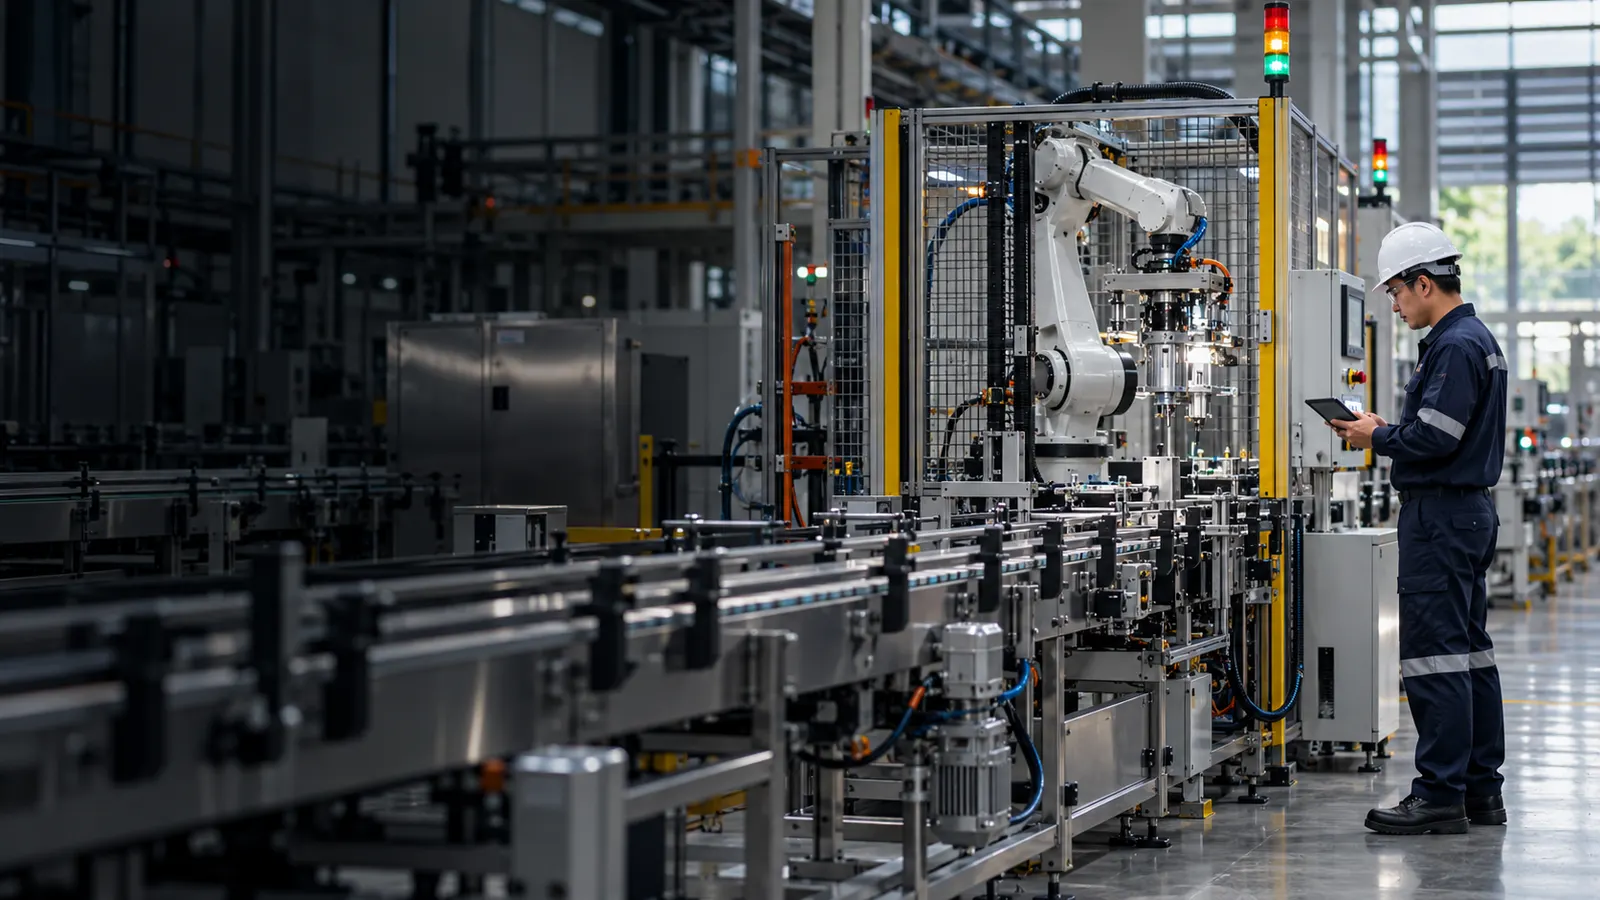
บริการรับทําระบบ Automation คือการออกแบบและพัฒนาระบบควบคุมให้เครื่องจักรหรือกระบวนการทำงานตามเงื่อนไขที่กำหนดได้สม่ำเสมอ ลดการสั่งงานด้วยมือ และช่วยให้ผู้ปฏิบัติงานเห็นสถานะหรือเหตุขัดข้องได้ชัดเจนขึ้น ขอบเขตอาจเริ่มจากการปรับโปรแกรม PLC และหน้าจอ HMI ไปจนถึงการเชื่อมเครื่องจักรหลายจุดและระบบติดตามการผลิต ทั้งนี้ขึ้นอยู่กับสภาพหน้างานและระบบเดิม
ก่อนออกแบบ เราจะทำความเข้าใจลำดับการทำงานจริง จุดที่ต้องควบคุม สัญญาณจาก Sensor และเงื่อนไขด้านความปลอดภัย เพื่อไม่ให้ระบบใหม่สร้างขั้นตอนที่ขัดกับการทำงานของพนักงานหรือเครื่องจักรเดิม การเลือกอุปกรณ์และวิธีเชื่อมต่อจะพิจารณาจากรุ่นที่ใช้อยู่ ความพร้อมของเอกสาร และความสามารถในการดูแลระยะยาว
หากเป็นงานที่เกี่ยวข้องกับเครื่องจักรซึ่งทำงานต่อเนื่อง การทดสอบและแผนเปลี่ยนระบบมีความสำคัญพอ ๆ กับการเขียนโปรแกรม เราจึงกำหนดขอบเขต เกณฑ์ตรวจรับ และผู้รับผิดชอบร่วมกับลูกค้าก่อนเริ่มติดตั้งหรือปรับระบบ
สัญญาณที่บอกว่ากระบวนการอาจต้องปรับ Automation
การทำ Automation ควรแก้ปัญหาที่วัดผลได้ เช่น ลดขั้นตอนซ้ำ ลดความคลาดเคลื่อน หรือทำให้การตรวจสอบสถานะเร็วขึ้น ไม่จำเป็นต้องเปลี่ยนทุกเครื่องจักรพร้อมกัน
พึ่งการสั่งงานด้วยมือมาก
พนักงานต้องกดหรือจดข้อมูลซ้ำในแต่ละรอบ ทำให้เกิดความต่างระหว่างกะและติดตามสาเหตุเมื่อผลผลิตไม่สม่ำเสมอได้ยาก
เครื่องจักรหลายตัวทำงานไม่สัมพันธ์กัน
การส่งต่องานระหว่างเครื่องยังอาศัยการประสานด้วยคน ทำให้เกิดคอขวด รอคอย หรือหยุดไลน์เมื่อสถานะไม่ตรงกัน
แก้ปัญหาเครื่องขัดข้องได้ช้า
หน้าจอไม่บอกสาเหตุหรือ Alarm ไม่ชัด ผู้ปฏิบัติงานจึงต้องไล่ตรวจหลายจุดก่อนรู้ว่าควรเรียกใครหรือทำขั้นตอนไหน
ขอบเขตบริการรับทําระบบ Automation
เลือกทำเฉพาะส่วนที่จำเป็นหรือวางระบบใหม่ตามความต้องการ โดยสรุปอุปกรณ์ งานซอฟต์แวร์ การติดตั้ง และสิ่งที่ลูกค้าจัดเตรียมให้ชัดเจนก่อนเริ่ม
PLC และลำดับควบคุม
พัฒนาหรือปรับ Logic ตามลำดับกระบวนการจริง รวมเงื่อนไขเริ่ม หยุด Interlock และการจัดการกรณีผิดปกติตาม Requirement ที่ตกลงกัน
HMI สำหรับผู้ปฏิบัติงาน
จัดหน้าจอให้ดูสถานะ ตั้งค่าที่ได้รับอนุญาต ตรวจ Alarm และทำขั้นตอนหลักได้สะดวก โดยคำนึงถึงผู้ใช้และสภาพแวดล้อมหน้างาน
Sensor และอุปกรณ์ภาคสนาม
ประเมินสัญญาณและอุปกรณ์ที่ต้องใช้ เช่น Photoelectric, Proximity, Temperature, Pressure หรืออุปกรณ์ตรวจจับอื่นตามงาน
ตู้ควบคุมและสัญญาณเชื่อมต่อ
ทบทวน I/O, การเดินสาย และจุดเชื่อมต่อที่อยู่ในขอบเขตโครงการ โดยประสานผู้ดูแลเครื่องจักรและผู้รับผิดชอบด้านไฟฟ้าก่อนดำเนินงาน
SCADA และข้อมูลการผลิต
เมื่อจำเป็น สามารถประเมินการแสดงผลภาพรวม การเก็บเหตุการณ์ และการเชื่อมต่อระบบอื่นตามมาตรฐานหรือช่องทางที่อุปกรณ์รองรับ
ทดสอบ ติดตั้ง และส่งมอบ
ทดสอบตามกรณีใช้งานที่ตกลง บันทึกผล แก้ข้อพบเจอ และส่งมอบเอกสารหรือคำแนะนำที่ทีมงานต้องใช้ดูแลระบบ
ออกแบบ PLC และ HMI จากลำดับงานที่เกิดขึ้นจริง
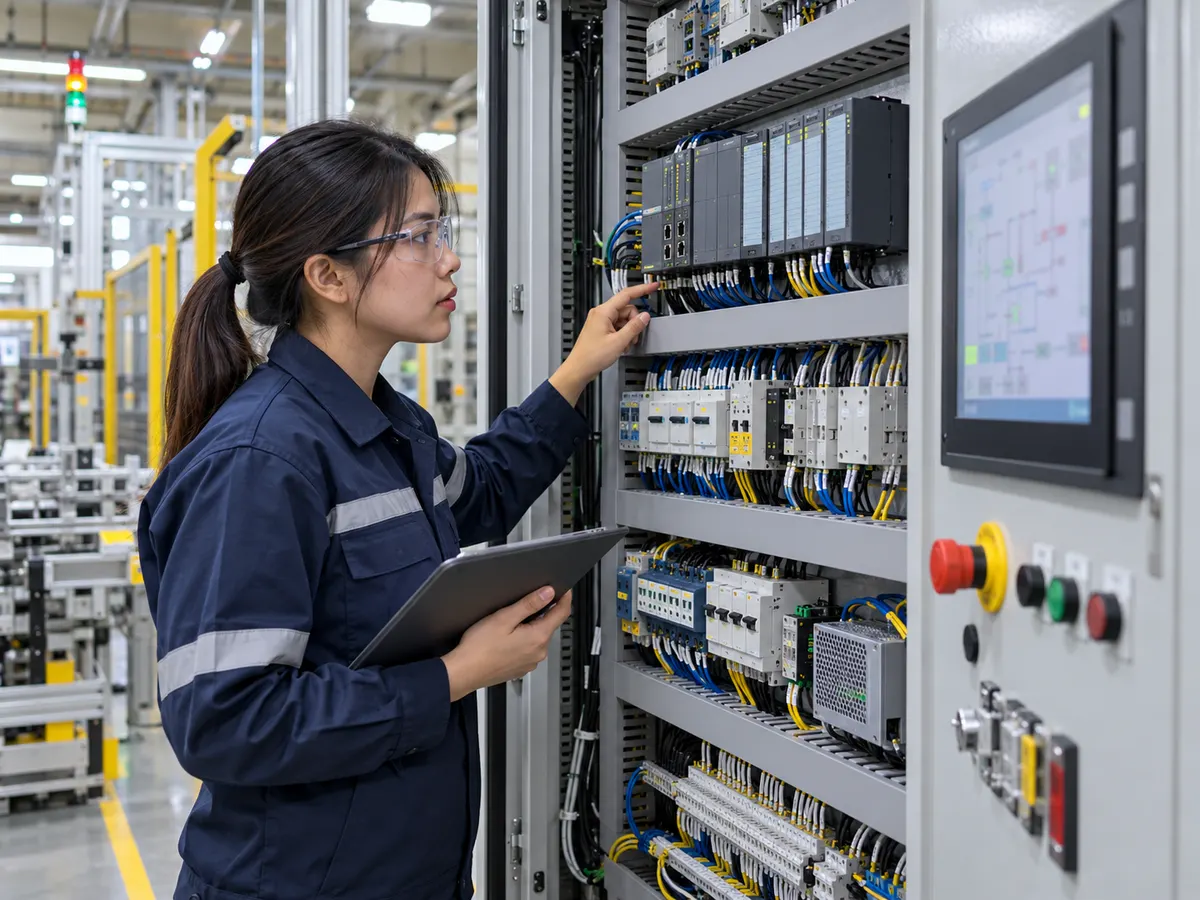
PLC รับสัญญาณจาก Sensor และอุปกรณ์ภาคสนาม จากนั้นประมวลผลตามเงื่อนไขเพื่อสั่งงานมอเตอร์ วาล์ว หรืออุปกรณ์อื่น ส่วน HMI ช่วยให้ผู้ปฏิบัติงานเห็นสถานะและสั่งงานที่ได้รับอนุญาตได้ในจุดเดียว ก่อนพัฒนาจึงต้องยืนยันสัญญาณ I/O, ลำดับการทำงาน, เงื่อนไข Interlock และพฤติกรรมเมื่ออุปกรณ์ขัดข้อง
การเปลี่ยน PLC หรือโปรแกรมเดิมมีความเสี่ยงต่อการหยุดผลิต จึงควรเก็บสำรองโปรแกรมเดิม ระบุจุดเปลี่ยน เตรียมวิธีกลับสู่สถานะก่อนหน้า และวางช่วงติดตั้งร่วมกับผู้ดูแลสายการผลิต ไม่ควรแก้ Logic บนระบบจริงโดยไม่มีแผนทดสอบและผู้มีอำนาจอนุมัติ
หน้าจอ HMI ควรใช้คำที่พนักงานเข้าใจ แสดง Alarm ที่บอกสิ่งที่ต้องตรวจ และป้องกันการเปลี่ยนค่าที่กระทบการทำงานโดยไม่มีสิทธิ์
ทดสอบหน้างานก่อนส่งมอบระบบ
การทดสอบควรครอบคลุมทั้งกรณีปกติและกรณีผิดปกติ เช่น Sensor ไม่ส่งสัญญาณ ไฟฟ้าหรือเครือข่ายขาด เครื่องหยุดฉุกเฉินทำงาน หรือผู้ใช้ใส่ค่าที่ไม่อยู่ในช่วงที่กำหนด รายการทดสอบและผลที่คาดหวังต้องตกลงกับผู้ใช้งานก่อนเริ่ม เพื่อใช้ตรวจรับงานอย่างเป็นธรรม
ระหว่าง Commissioning ทีมงานตรวจสัญญาณ I/O ทิศทางการทำงาน อุปกรณ์ป้องกัน และ Alarm ร่วมกับผู้รับผิดชอบหน้างาน การทดสอบด้านความปลอดภัยต้องทำตามข้อกำหนดของเครื่องและโรงงาน และให้ผู้เชี่ยวชาญที่เกี่ยวข้องร่วมตรวจในส่วนที่ต้องรับรอง
ก่อนส่งมอบ ควรมีรายการโปรแกรมและค่าที่ตั้งไว้ เวอร์ชันไฟล์สำรอง คู่มือใช้งาน และผู้ติดต่อเมื่อพบปัญหา เพื่อให้ทีมของลูกค้าดูแลระบบต่อได้
ระบบ Automation ที่ดูแลต่อได้ต้องมีเอกสารและแผนเปลี่ยนระบบ
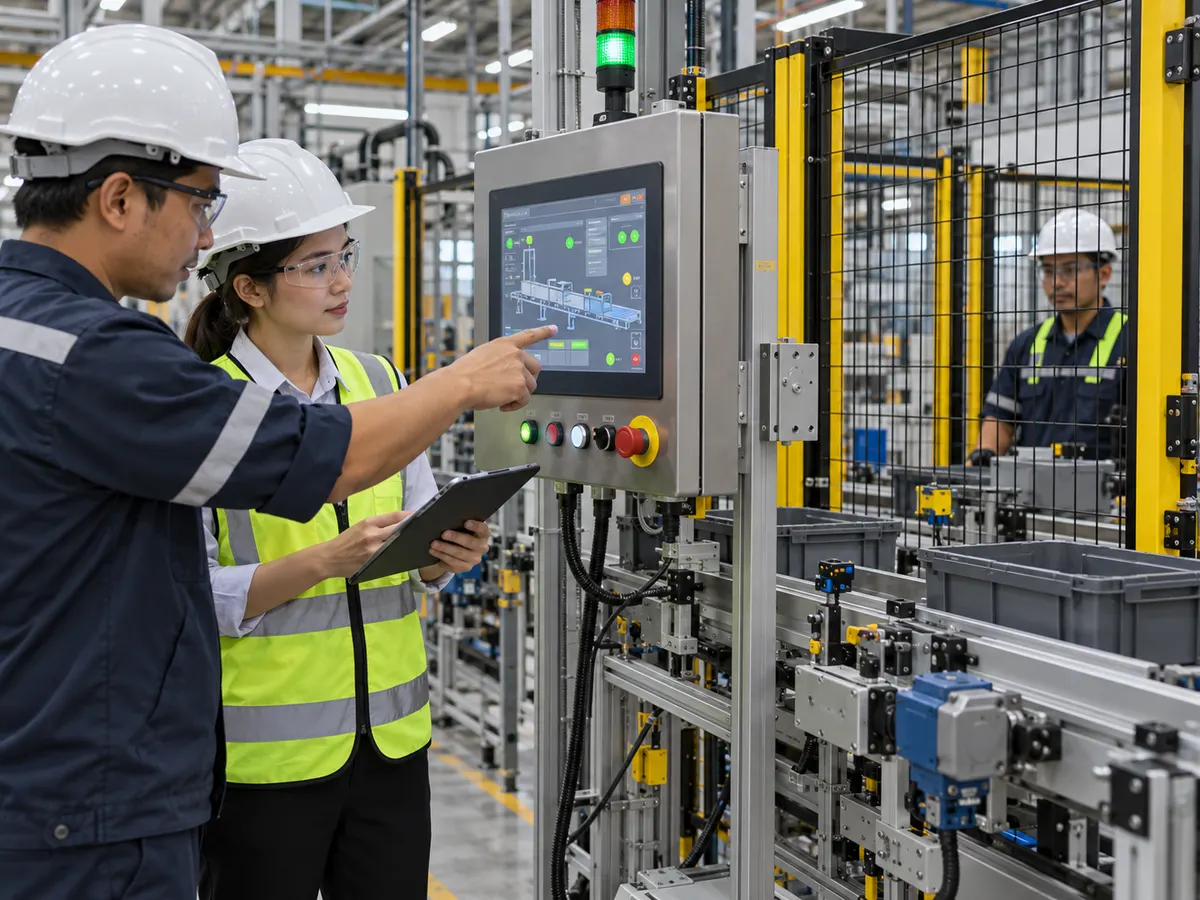
ก่อนติดตั้งควรจัดทำภาพรวมอุปกรณ์ แผนผัง I/O และการเชื่อมต่อ รายการสัญญาณ และขั้นตอนทดสอบให้ตรงกับขอบเขตจริง หากต้องเชื่อมเครื่องจักรเดิม ให้ตรวจคู่มือ รุ่นอุปกรณ์ และเงื่อนไขการรับประกันหรือผู้ดูแลเดิมก่อน การเข้าถึงจากเครือข่ายภายนอกควรจำกัดตามนโยบาย IT/OT ของโรงงาน
สำหรับโรงงานที่ต้องการข้อมูลภาพรวม อาจเชื่อมต่อ PLC ไปยัง SCADA หรือระบบเก็บข้อมูลได้ โดยแยกบทบาทการควบคุมออกจากการรายงาน และกำหนดว่าจะเก็บข้อมูลใด ใครเข้าถึงได้ และจะทำอย่างไรเมื่อระบบแสดงผลหรือเครือข่ายขัดข้อง
บริการนี้เหมาะกับโรงงานและธุรกิจแบบไหน
ปรับปรุงเครื่องจักรหรือสายการผลิตเดิม
ต้องการเพิ่มฟังก์ชันควบคุม ปรับหน้าจอ HMI หรือเชื่อมสถานะระหว่างอุปกรณ์ โดยต้องตรวจความเข้ากันได้และแผนหยุดเครื่องก่อน
ลดงานซ้ำในกระบวนการ
มีขั้นตอนที่พนักงานทำซ้ำและมีเงื่อนไขชัดเจน ซึ่งสามารถพิจารณาทำให้เป็นอัตโนมัติเพื่อเพิ่มความสม่ำเสมอ
ต้องการให้เห็นสถานะและ Alarm ชัดขึ้น
ผู้ปฏิบัติงานหรือช่างต้องการรู้ว่าเครื่องอยู่ในขั้นตอนไหนและควรตรวจจุดใดเมื่อเกิดเหตุ
เริ่มโครงการ Automation ใหม่
กำลังออกแบบเครื่องจักรหรือสถานีผลิตใหม่ และต้องการกำหนดลำดับงาน หน้าจอ อุปกรณ์ และเกณฑ์ตรวจรับร่วมกันตั้งแต่ต้น
4 ขั้นตอนการทำงาน
เริ่มจากทำความเข้าใจกระบวนการและความเสี่ยงก่อนลงมือ เพื่อให้ผู้ใช้และทีมพัฒนาตรวจสอบขอบเขตเดียวกัน
1. สำรวจและเก็บ Requirement
ดูขั้นตอนทำงาน อุปกรณ์เดิม ปัญหา เป้าหมาย และข้อจำกัดของหน้างาน
2. ออกแบบและสรุปขอบเขต
ระบุอุปกรณ์ สัญญาณ Logic หน้าจอ ความปลอดภัย และเกณฑ์ตรวจรับ
3. พัฒนาและทดสอบ
พัฒนาโปรแกรมและหน้าจอ ทดสอบตามกรณีใช้งาน พร้อมจัดเตรียมแผนติดตั้ง
4. ติดตั้งและส่งมอบ
ทดสอบร่วมกับผู้ใช้ บันทึกผล อบรม และส่งมอบไฟล์กับเอกสารที่ตกลง
กำลังวางแผนปรับปรุงเครื่องจักรหรือสายการผลิต?
เตรียมรูปหน้างาน รุ่น PLC/HMI รายการสัญญาณหรืออาการที่พบ เพื่อให้ทีม Zairosoft ช่วยประเมินแนวทางและสิ่งที่ต้องสำรวจก่อนสรุปขอบเขตบริการ
คุยกับทีมงานผ่าน LINE โทร 065-389-6356คำถามที่พบบ่อยเกี่ยวกับบริการรับทําระบบ Automation
รับทําระบบ Automation ครอบคลุมงานอะไรบ้าง
ขอบเขตอาจครอบคลุมการสำรวจหน้างาน ออกแบบและพัฒนา PLC, HMI, Sensor/อุปกรณ์ภาคสนาม การเชื่อมต่อระบบ การทดสอบ ติดตั้ง และส่งมอบเอกสาร โดยระบุรายการที่ทำตามความต้องการและสภาพอุปกรณ์จริง
มีเครื่องจักรเดิมอยู่แล้ว สามารถเพิ่ม Automation ได้ไหม
ทำได้ในหลายกรณี แต่ต้องตรวจรุ่น PLC, โปรแกรมเดิม, จุด I/O, วิธีสื่อสาร และข้อจำกัดของเครื่องก่อน บางงานปรับเฉพาะ Logic หรือ HMI ได้ ขณะที่บางงานอาจต้องเพิ่มอุปกรณ์หรือวางแผนหยุดเครื่อง
ต้องหยุดสายการผลิตเพื่อติดตั้งหรือไม่
ขึ้นอยู่กับจุดที่ต้องติดตั้งและทดสอบ บางส่วนเตรียมและทดสอบนอกไลน์ได้ แต่การเชื่อมต่อหรือเปลี่ยนระบบจริงอาจต้องมีช่วงหยุดเครื่อง จึงควรวางแผนร่วมกับฝ่ายผลิตและผู้ดูแลเครื่องจักร
ก่อนเริ่มโครงการควรเตรียมข้อมูลอะไร
เตรียมผังหรือวิดีโอขั้นตอนทำงาน รุ่นเครื่องจักรและ PLC/HMI รายการปัญหา สัญญาณที่ต้องการใช้ เป้าหมายการปรับปรุง และข้อจำกัดเรื่องเวลาหยุดเครื่อง หากเอกสารไม่ครบ สามารถเริ่มจากการสำรวจหน้างาน
มีการทดสอบและอบรมก่อนส่งมอบไหม
กำหนดกรณีทดสอบและเกณฑ์ตรวจรับร่วมกันได้ รวมถึงทดสอบการทำงานปกติและกรณีผิดปกติในขอบเขตที่ตกลง พร้อมแนะนำการใช้งานและส่งมอบเอกสารที่จำเป็น
เชื่อม PLC กับ SCADA หรือระบบอื่นได้หรือไม่
ประเมินได้เมื่ออุปกรณ์และระบบปลายทางรองรับช่องทางเชื่อมต่อที่เหมาะสม เช่น OPC UA, Modbus หรือ API ต้องตรวจรุ่นอุปกรณ์ สิทธิ์การเข้าถึง และนโยบายเครือข่ายก่อนกำหนดวิธีทำงาน