


 English
ระบบสำหรับโรงงานควรเริ่มจากคำถามว่าข้อมูลใดทำให้วางแผนหรือแก้ปัญหาหน้างานไม่ได้ ไม่ใช่เริ่มจากซื้อโมดูลให้ครบทุกชื่อ โรงงานที่ติดตาม Lot ไม่ได้กับโรงงานที่มีคอขวดการผลิตอาจต้องเริ่มคนละจุด แม้มีขนาดใกล้เคียงกัน
ระบบสำหรับโรงงานคืออะไร
เป็นระบบที่สนับสนุนการวางแผน การผลิต คุณภาพ วัสดุ เครื่องจักร และการติดตามข้อมูล โรงงานอาจใช้ ERP สำหรับแผนธุรกิจและบัญชี และใช้ MES หรือ Application หน้างานสำหรับการปฏิบัติการ โดยไม่จำเป็นต้องเป็นซอฟต์แวร์ชุดเดียว
ISA-95 เป็นกรอบอธิบายการแลกเปลี่ยนข้อมูลระหว่างงานธุรกิจกับงานควบคุมและปฏิบัติการผลิต ช่วยให้กำหนดขอบเขตได้ก่อนเลือกเทคโนโลยี
ฟังก์ชันสำคัญและวิธีทำงาน
- วางแผนผลิต: ใบสั่งผลิต เส้นทางงาน และทรัพยากร
- บันทึกหน้างาน: ผลผลิต เวลาทำงาน ของเสีย และเหตุหยุด
- QC: เกณฑ์ตรวจ ผลตรวจ และการจัดการไม่ผ่าน
- วัสดุและคลัง: เบิก คืน โอน และนับสต็อก
- Traceability: เชื่อมวัตถุดิบ งานระหว่างผลิต และสินค้าสำเร็จ
- Maintenance: แจ้งเสีย งานซ่อม และแผนบำรุง
- Dashboard: สรุปผลพร้อมเวลาล่าสุดและแหล่งข้อมูล
Architecture ของระบบโรงงาน
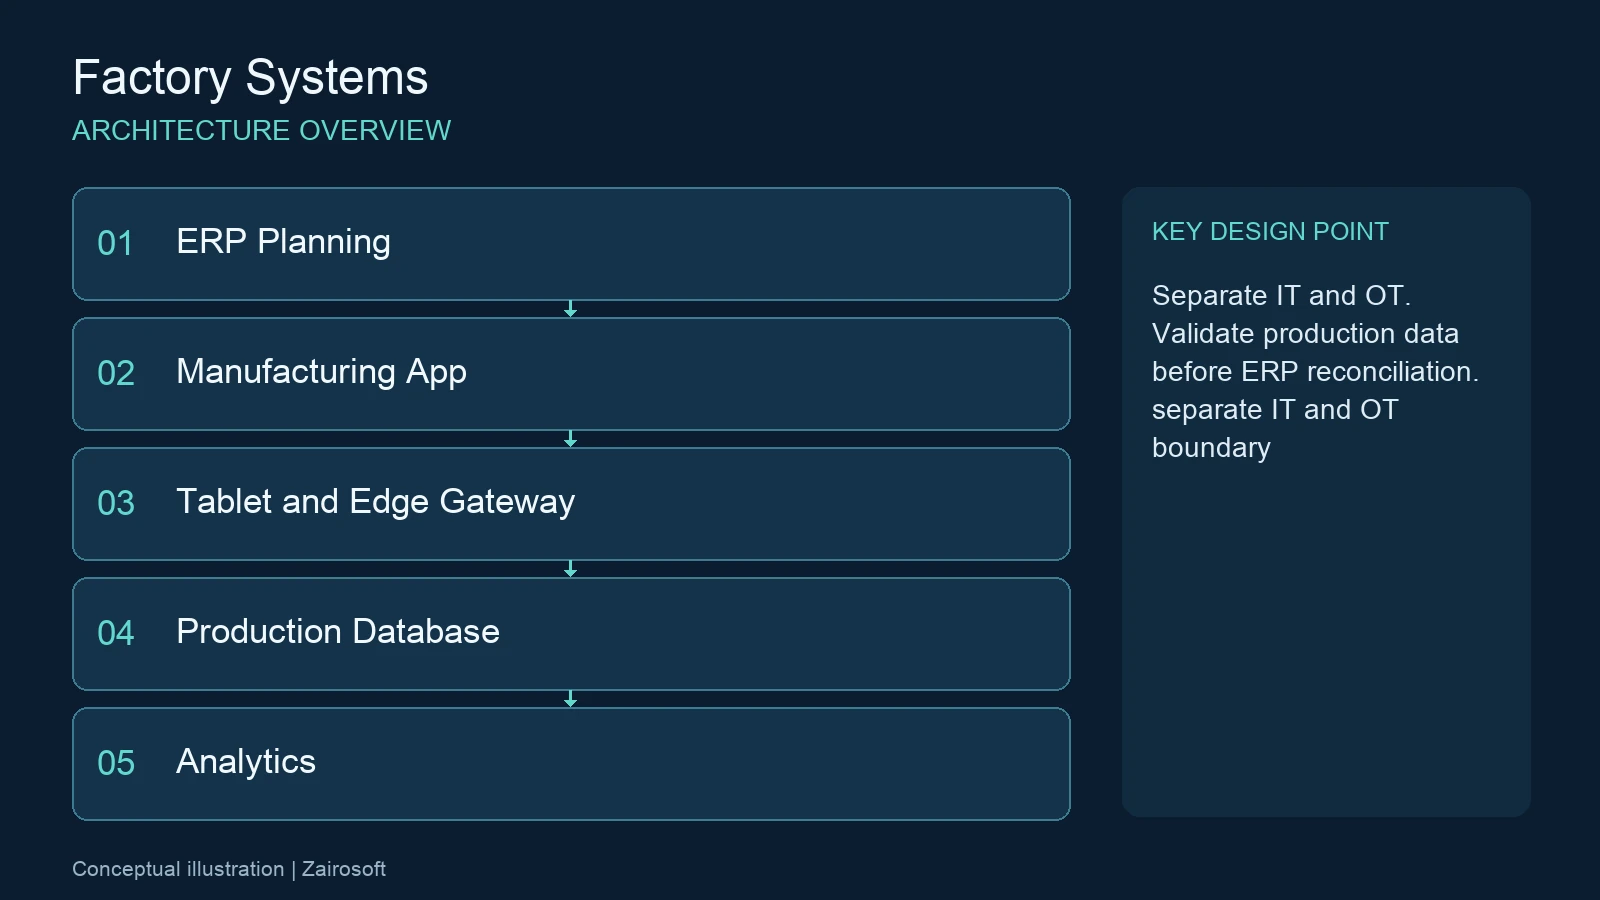
ERP/Planning → Manufacturing Application → Tablet/Barcode/Edge Gateway → Database → Analytics แยกเส้นทางรับข้อมูลหน้างานออกจากการควบคุมเครื่องจักรตามความปลอดภัยและความรับผิดชอบ
ไม่ควรให้เว็บธุรกิจส่งคำสั่งควบคุมเครื่องจักรได้โดยตรงเพียงเพราะอยู่เครือข่ายเดียวกัน งานเก็บข้อมูลและงานควบคุมมีข้อกำหนดเวลาตอบสนองและความปลอดภัยต่างกัน
Workflow ตั้งแต่ใบสั่งผลิตถึงสินค้าสำเร็จ
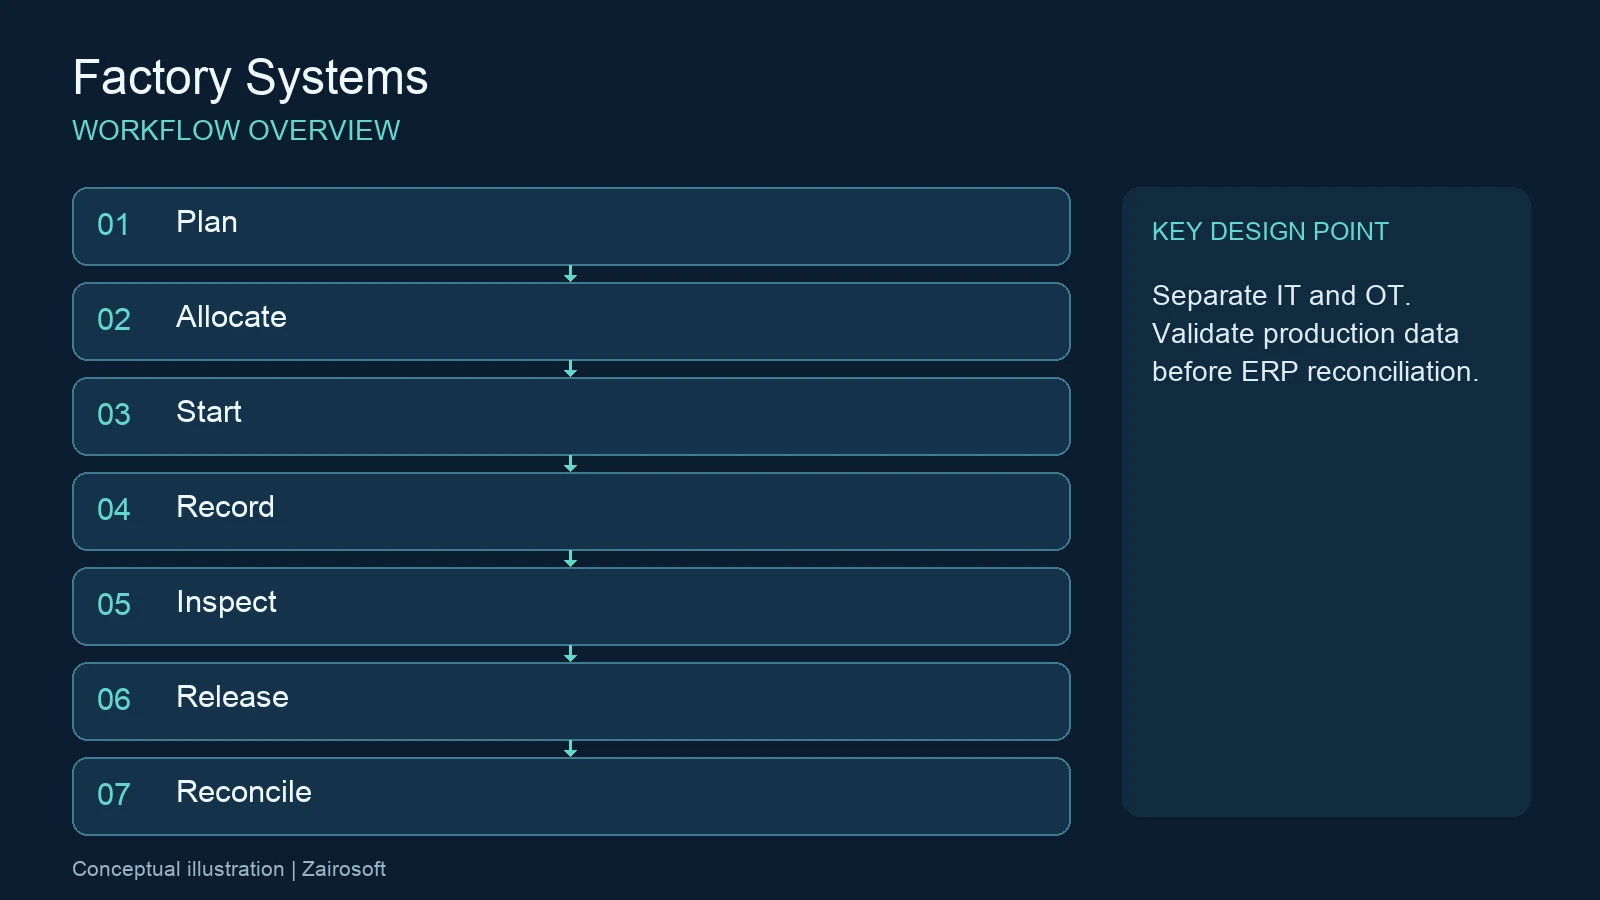
- รับใบสั่งผลิตและเวอร์ชันสูตรหรือ BOM
- จัดเครื่องจักร คน และวัสดุ
- บันทึกเริ่มงานและเบิก Lot วัตถุดิบ
- เก็บผลผลิต ของเสีย และเหตุหยุด
- ตรวจคุณภาพและแยกสถานะพักตรวจ
- ส่งยอดเข้าคลังและกระทบกับ ERP
- ปิดงานพร้อมประวัติที่ตรวจย้อนกลับได้
ประโยชน์ทางธุรกิจและเทคนิค
ธุรกิจเห็นงานค้างและข้อมูลคุณภาพเร็วขึ้น ทีมเทคนิคจัดมาตรฐานรหัสและสถานะเพื่อลดการเชื่อมต่อเฉพาะกิจ แต่ประโยชน์ขึ้นกับคุณภาพข้อมูลและการใช้จริงของพนักงาน
ต้นทุนรวมต้องนับอุปกรณ์หน้างาน เครือข่าย การฝึกผู้ใช้ การเชื่อมเครื่อง และการดูแล ไม่ใช่ค่าระบบอย่างเดียว จอที่ใช้กับถุงมือหรือพื้นที่ฝุ่นต้องออกแบบตามสภาพจริง
กรณีใช้งาน: ติดตาม Lot ในโรงงานประกอบ
ตัวอย่างสมมติ: สินค้าสำเร็จหนึ่ง Lot ใช้วัตถุดิบหลาย Lot และผ่านหลายจุดตรวจ ระบบต้องเชื่อมการเบิกและผลตรวจกับใบสั่งผลิต ไม่ใช่แค่เก็บเลข Lot ที่ขั้นตอนสุดท้าย
เมื่อพบวัตถุดิบมีปัญหา จึงค้นได้ว่าส่งผลต่อสินค้าหรือรายการใด การรวม Lot และการแยก Lot ต้องมีประวัติ ไม่เขียนทับแหล่งที่มาเดิม
Security ของเครือข่ายและอุปกรณ์หน้างาน
แยกเครือข่าย IT และ OT ตามความเสี่ยง ใช้บัญชีอุปกรณ์เฉพาะ และจำกัดสิทธิ์การแก้สูตรหรือปิดใบผลิต เครื่องอ่าน Barcode ไม่ควรส่งข้อมูลโดยไม่มีการตรวจตัวตนหรือแหล่งที่มา
ป้องกันความลับทางการผลิตและข้อมูลพนักงานด้วยสิทธิ์ตามหน้าที่ การส่งออกสูตรหรือรายงานต้องมีประวัติและผู้รับผิดชอบ
Scalability และ Integration
เมื่อมีหลายสายการผลิต ให้แยก Plant, Line, Machine และ Shift ชัดเจน ตรวจจำนวน Event ต่อช่วงเวลาและใช้ Buffer ที่ Edge หากเครือข่ายไม่เสถียร
ERP, MES และ Dashboard ต้องตกลงนิยามจำนวนและหน่วยเดียวกัน ข้อมูลจากเครื่องอาจเป็น Pulse หรือ Counter ไม่ใช่จำนวนชิ้นดีโดยอัตโนมัติ ต้องกำหนดการแปลงและผู้รับรอง
ปัญหาที่พบบ่อยและ Best Practices
ปัญหาคือผู้ใช้กรอกหลังจบกะ ไม่กำหนดสาเหตุหยุด และรหัสสินค้าไม่ตรงกัน เริ่มจากกระบวนการสำคัญหนึ่งสาย ให้ผู้ใช้หน้างานทดลอง และวัดข้อมูลขาดกับเวลาบันทึกก่อนขยาย
กำหนดว่าใครแก้ข้อมูลย้อนหลังได้และแก้ได้ถึงเมื่อไร การแก้หลังปิดยอดต้องเป็นรายการปรับปรุงหรือมี Audit Trail เพื่อไม่ให้รายงานเก่าเปลี่ยนโดยไม่มีเหตุผล
แนวทางระยะถัดไป
ข้อมูลที่มีบริบทเครื่องจักร Lot และสถานะช่วยต่อยอดสู่การวิเคราะห์ความสูญเสียหรือ AI ได้ แต่ควรจัดคุณภาพและประวัติข้อมูลก่อนคาดหวังให้โมเดลแก้ความไม่สอดคล้องของหน้างาน
สรุประบบสำหรับโรงงานที่เริ่มได้จริง
เลือกระบบสำหรับโรงงานจากปัญหาที่วัดผลได้ พร้อมขอบเขต ERP งานผลิต และเครื่องจักร เริ่มเล็กแต่รักษารหัส สถานะ และ Traceability ให้ต่อยอดได้
จุดตรวจสำคัญของ ระบบสำหรับโรงงาน
- ระบุ Plant/Line/Machine และ Owner
- นิยาม BOM, Lot และหน่วยนับชัดเจน
- มี Workflow QC และพักตรวจ
- วางแผนข้อมูลเมื่อเครือข่ายขาด
- ตรวจยอดก่อนส่งเข้าคลังและ ERP
เตรียมข้อมูลเพื่อประเมินระบบกับ Zairosoft
หากต้องการประเมินแนวทางพัฒนาหรือปรับระบบ เตรียมกระบวนการผลิตและจุดติดขัดหน้างาน เพื่อให้การคุยเริ่มจากขอบเขตและความเสี่ยงที่ชัดเจน ดูข้อมูลบริการและช่องทางติดต่อได้ที่ Zairosoft
คำถามที่พบบ่อย
โรงงานจำเป็นต้องใช้ MES หรือไม่?
ขึ้นกับความซับซ้อนและปัญหา หากต้องติดตามงานระหว่างผลิต เครื่องจักร และคุณภาพละเอียด MES อาจเหมาะ หากงานยังเล็กอาจเริ่มจากระบบบันทึกเฉพาะกระบวนการ
ERP แทนระบบหน้างานได้ทั้งหมดไหม?
บางระบบทำได้ แต่ต้องตรวจความเร็วและความสะดวกหน้างาน รวมการเชื่อมเครื่อง Barcode และข้อมูลระหว่างผลิตที่ต้องใช้
ควรเริ่มโมดูลไหนก่อน?
เริ่มจุดที่มีผลธุรกิจชัด เช่น บันทึกผลผลิตและของเสีย หรือ Lot Traceability แล้ววัดผลก่อนขยาย
ต้องเชื่อมเครื่องจักรตั้งแต่ระยะแรกหรือไม่?
ไม่จำเป็นทุกกรณี อาจเริ่มจากพนักงานบันทึกข้อมูลเพื่อยืนยันนิยาม แล้วเพิ่มการเก็บอัตโนมัติเมื่อเข้าใจสัญญาณและความเสี่ยง
