


 English
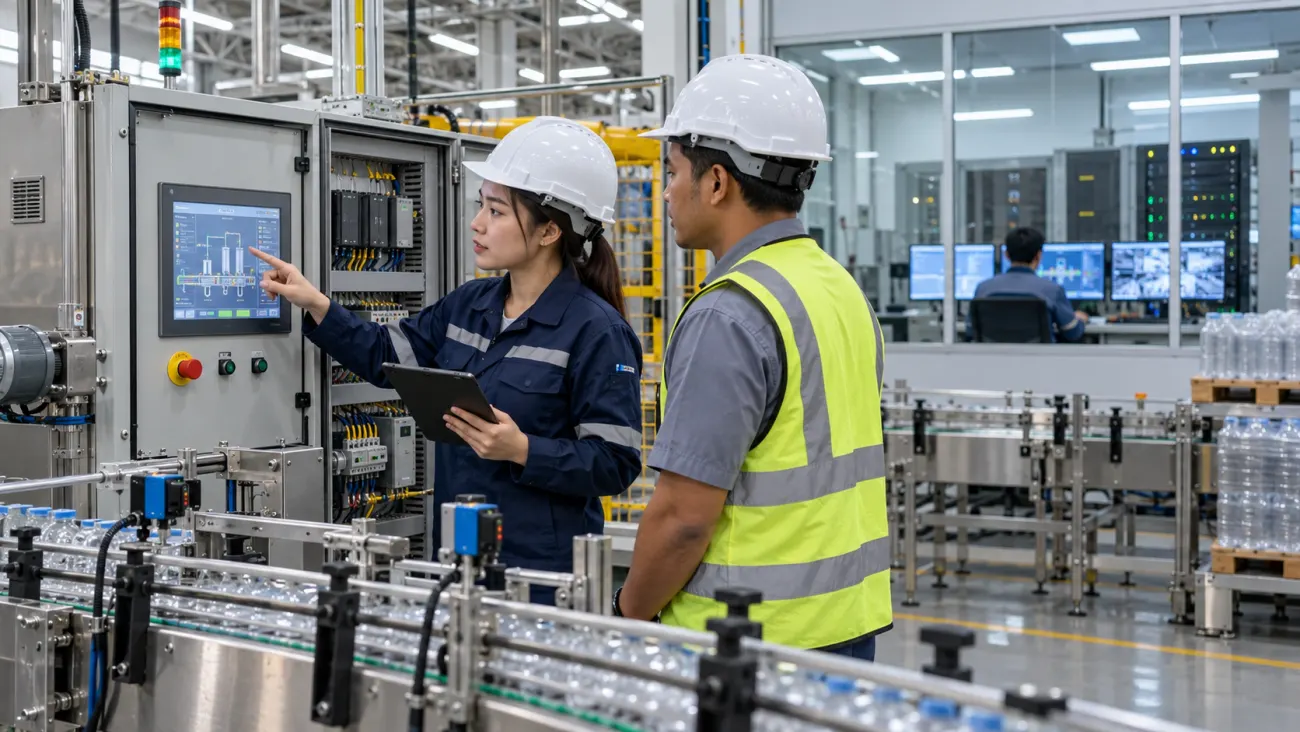
SCADA ทำงานอย่างไร? ภาพง่ายที่สุดคือ Sensor ตรวจสภาพเครื่อง PLC ใช้สัญญาณนั้นควบคุมกระบวนการ ส่วน SCADA รวบรวมข้อมูลจาก PLC หรืออุปกรณ์ภาคสนามมาแสดงสถานะ แจ้ง Alarm และเก็บประวัติบน Server เพื่อให้คนติดตามภาพรวมและตอบสนองได้ทัน HMI มักเป็นหน้าจอใกล้เครื่องสำหรับ Operator ขณะที่ SCADA อาจรวมหลายเครื่องหรือหลายพื้นที่
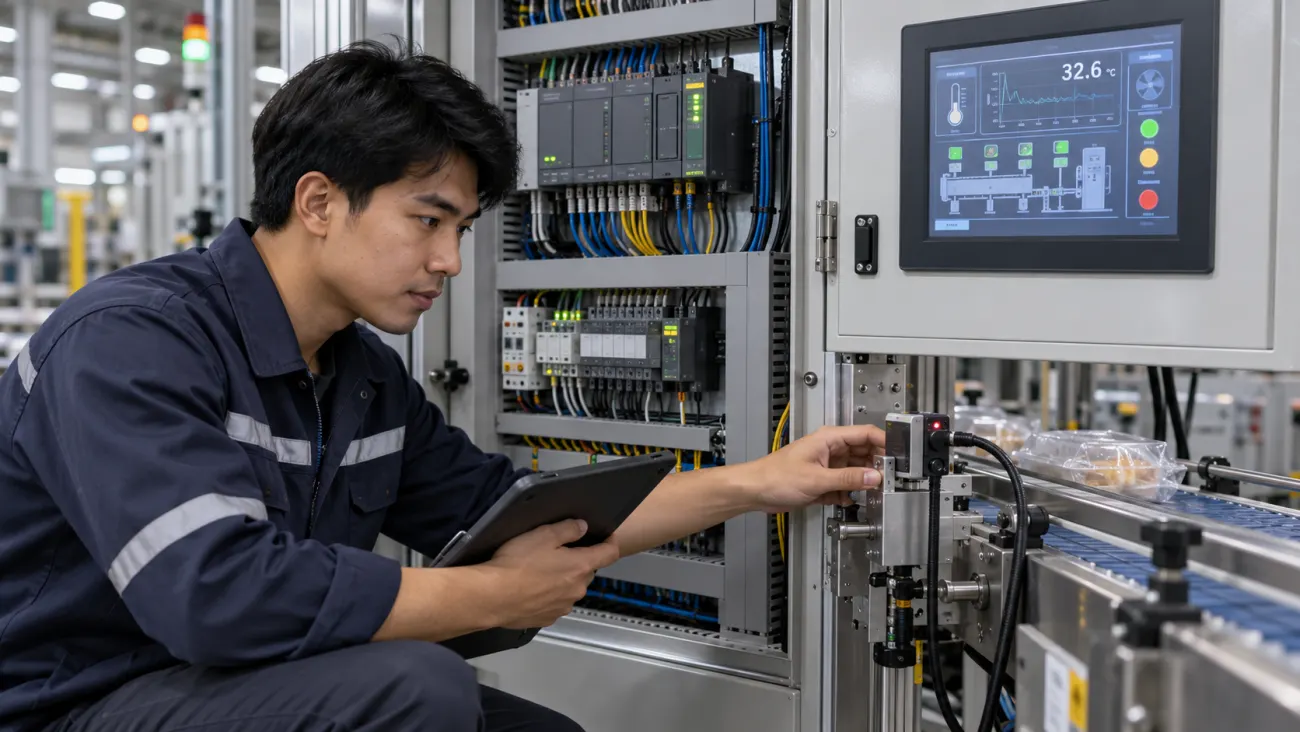
หากสายพานหยุดเพราะ Sensor ตรวจพบชิ้นงานติด PLC ตัดคำสั่งมอเตอร์ตาม Logic และ Interlock ที่ออกแบบไว้ SCADA ไม่ควรเป็นตัวรับภาระความปลอดภัยหลัก แต่บันทึกเหตุ แจ้งผู้เกี่ยวข้อง และช่วยค้นว่าหยุดเมื่อไร นานเท่าไร และเกิดซ้ำหรือไม่
SCADA ทำงานอย่างไรในแต่ละชั้นของระบบ
Sensor และ PLC ทำหน้าที่หน้างาน
Sensor เปลี่ยนสภาพกายภาพเป็นสัญญาณ เช่น อุณหภูมิ ความดัน ตำแหน่ง หรือจำนวนชิ้น PLC อ่าน Input ประมวลผล Logic แล้วส่ง Output ไปยัง Motor, Valve หรือ Actuator บางงานใช้อุปกรณ์ควบคุมประเภทอื่น แต่หลักการคือการควบคุมที่ต้องตอบสนองหน้างานยังอยู่ใกล้เครื่อง
คุณภาพข้อมูลเริ่มตั้งแต่จุดวัด Sensor ที่ไม่ได้ Calibration หรือสายสัญญาณรบกวนจะส่งค่าผิดไปทุกระบบ ดังนั้น Dashboard ที่แม่นยำต้องเริ่มจากงานเครื่องมือวัด ไม่ใช่จากการแต่งกราฟ
HMI และ SCADA แสดงข้อมูลคนละขอบเขต
HMI ให้ Operator ดูค่าที่จำเป็นและสั่งงานที่ได้รับอนุญาต เช่น เปลี่ยนโหมดหรือรับทราบ Alarm ของเครื่องนั้น SCADA รับข้อมูลจากหลาย PLC เพื่อแสดง Overview, Trend, Alarm History และรายงาน บางผลิตภัณฑ์รวม HMI กับ SCADA ได้ จึงควรดูหน้าที่จริงมากกว่าชื่อผลิตภัณฑ์
Server และ Historian เก็บข้อมูลอย่างไร
SCADA Server จัดการการสื่อสาร กติกา Alarm และการให้บริการจอผู้ใช้ ส่วน Historian หรือฐานข้อมูลเวลาช่วยเก็บแนวโน้มย้อนหลัง ต้องกำหนดความถี่เก็บ หน่วย เกณฑ์ข้อมูลเปลี่ยน และระยะเวลารักษาข้อมูลตามการใช้งานจริง
ข้อมูลบางประเภทไม่จำเป็นต้องเก็บทุกวินาทีตลอดหลายปี แต่เหตุวิกฤตต้องเก็บ Timestamp และบริบทพอสำหรับตรวจสอบย้อนหลัง การทำ Redundancy ของ Server/Network ช่วยลดจุดล้มเหลวแต่เพิ่มค่าใช้จ่ายและภาระทดสอบสลับระบบ
เส้นทางข้อมูลตัวอย่างตั้งแต่ Sensor ถึงผู้จัดการโรงงาน
- Sensor วัดอุณหภูมิถังและส่งสัญญาณให้ PLC
- PLC เทียบ Setpoint แล้วควบคุม Valve ตาม Logic และ Interlock
- HMI แสดงค่าให้ Operator ประจำไลน์ตรวจ
- SCADA อ่าน Tag สำคัญ บันทึก Trend และออก Alarm เมื่อเข้าเงื่อนไข
- ระบบรายงานหรือ MES รับ Event ที่คัดแล้วไปผูกกับล็อตผลิต
- ผู้จัดการดูแนวโน้มความผิดปกติตามกะและตัดสินใจปรับกระบวนการ
ทุกจุดเชื่อมควรระบุว่าใครเป็นเจ้าของค่าหลัก หากเวลา PLC กับ Server ไม่ตรงกัน อาจเรียงเหตุการณ์ผิดและสรุปต้นเหตุผิด จึงต้องมีนโยบายซิงก์เวลาและตรวจคุณภาพสัญญาณ
โปรโตคอลและ Integration ที่พบบ่อย
โรงงานอาจใช้โปรโตคอลของผู้ผลิต, Modbus หรือ OPC UA ตามรุ่นเครื่องและสถาปัตยกรรม ไม่ใช่ PLC ทุกตัวรองรับเหมือนกัน หากต้องส่งข้อมูลขึ้น Cloud หรือให้หลายระบบใช้ อาจเพิ่ม Gateway เพื่อแปลงข้อมูลและแยกภาระจาก PLC การเลือกวิธีเชื่อมต้องดูความถี่ที่ต้องใช้ การเข้ารหัส สิทธิ์ และผลต่อเครื่องเดิม
ความปลอดภัยและความต่อเนื่องในการผลิต
การแสดงข้อมูลระยะไกลไม่ควรเปิด PLC สู่ Internet โดยตรง แยก OT/IT มีจุดเชื่อมที่ควบคุมสิทธิ์ได้ และเก็บ Log การเข้าถึง/แก้ค่า เมื่อ SCADA Server ล่ม PLC ต้องยังควบคุมกระบวนการตามการออกแบบที่ปลอดภัย แต่ผู้ใช้ต้องทราบว่าหน้าจอและ Alarm อาจขาดช่วง
ปัญหาที่ทำให้ SCADA แสดงข้อมูลไม่ตรง
- Mapping Tag ผิดเครื่องหรือผิดหน่วย
- เวลาอุปกรณ์ไม่ตรงกัน
- อ่านค่าเร็วเกินความสามารถ PLC หรือ Network
- ใช้ค่าล่าสุดที่ค้างโดยไม่แสดงสถานะข้อมูลเก่า
- นิยาม Alarm ไม่ตรงกับขั้นตอน Operator
สรุป
SCADA เชื่อมการทำงานของเครื่องกับการมองเห็นของคน โดยไม่แทน PLC และระบบความปลอดภัยหน้างาน ออกแบบข้อมูลและขอบเขตสิทธิ์ให้ชัดก่อนต่อ Server/Dashboard แล้วทดสอบด้วยเหตุการณ์จริงทั้งปกติและผิดปกติ
คำถามที่พบบ่อย
ไม่เสมอไป แต่หลายโรงงานมี HMI ประจำเครื่องและ SCADA สำหรับมุมมองรวม ขึ้นกับวิธีปฏิบัติงานและอุปกรณ์
SCADA อาจส่งคำสั่ง supervisory ที่ได้รับอนุญาต แต่ Logic ควบคุมและ Interlock สำคัญควรอยู่ในระบบหน้างานตามการออกแบบ
บางสถาปัตยกรรมทำได้ แต่ส่วนใหญ่มี PLC, RTU หรือ Gateway รับสัญญาณก่อน ต้องดูความปลอดภัยและความเหมาะสมของงาน
ขึ้นกับสถาปัตยกรรม PLC มักยังควบคุมเครื่องต่อได้ แต่การแสดงผล Alarm หรือบันทึกข้อมูลอาจหยุด จึงต้องทดสอบ Failover และขั้นตอนปฏิบัติ
