


 English
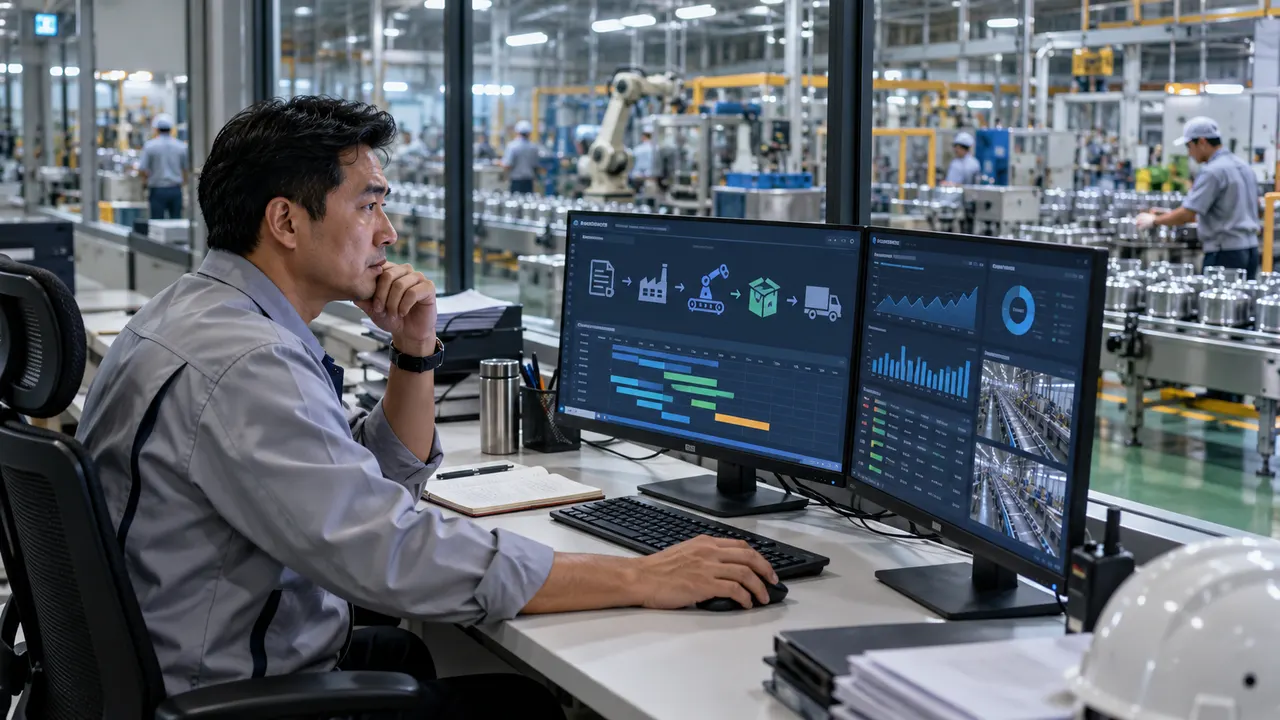
ระบบบริหารงานโรงงานแบบ Custom: โรงงานที่ใช้ Excel ส่งต่อระหว่างฝ่ายขาย วางแผน ผลิต และคลัง มักมีข้อมูลเดียวกันหลายเวอร์ชัน ระบบบริหารงานโรงงานแบบ Custom เหมาะเมื่อขั้นตอนสำคัญของโรงงานมีความเฉพาะและซอฟต์แวร์มาตรฐานปรับได้ไม่พอ แต่ต้องพิสูจน์ปัญหาและผลลัพธ์ก่อนเริ่มพัฒนา
ระบบบริหารงานโรงงานแบบ Custom คืออะไร
เป็นระบบที่ออกแบบข้อมูลและขั้นตอนตามกระบวนการของโรงงาน เช่น รับคำสั่งซื้อ วางแผนกำลังผลิต เบิกวัตถุดิบ บันทึกงานระหว่างผลิต ตรวจคุณภาพ และส่งมอบ ความเป็น Custom ควรอยู่ในจุดที่สร้างความต่างหรือแก้ปัญหาจริง ไม่ใช่เขียนทุกหน้าจอใหม่เพียงเพราะต้องการหน้าตาเฉพาะ
สัญญาณว่าโรงงานอาจต้องใช้ระบบเฉพาะ
มีสูตรผลิตหลายเวอร์ชัน ผลิตตามสั่งมากกว่าแบบซ้ำเดิม ต้องติดตามล็อตย้อนกลับ หรือข้อมูลจากเครื่องจักรและคลังต้องเชื่อมกัน แต่โปรแกรมปัจจุบันบังคับให้พนักงานคีย์ซ้ำจนเกิดความผิดพลาด กรณีเหล่านี้ควรประเมิน Custom เทียบกับการปรับระบบสำเร็จรูปก่อนตัดสินใจ
เริ่มจากแผนที่ข้อมูลและจุดรับผิดชอบ
เขียนเส้นทางหนึ่งคำสั่งซื้อจริง ตั้งแต่รับงานถึงจัดส่ง ระบุเลขอ้างอิงที่แต่ละแผนกใช้ ใครอนุมัติเปลี่ยนสูตร ใครแก้จำนวนของเสีย และข้อมูลใดเป็นความจริงหลัก หากฝ่ายขายกับฝ่ายผลิตใช้รหัสสินค้าไม่ตรงกัน ต้องแก้ข้อมูลหลักก่อนสร้าง Dashboard
ออกแบบระบบให้คนหน้างานใช้ได้
หน้าบันทึกที่หน้างานควรกรอกเร็ว ใช้กับอุปกรณ์ที่มีจริง และรับมือสัญญาณเครือข่ายที่ไม่เสถียรได้ตามระดับความเสี่ยง งานที่ต้องสแกนล็อตหรือบาร์โค้ดควรทดลองกับป้ายและอุปกรณ์จริง ไม่ใช่ทดสอบเพียงในห้องประชุม
การเชื่อมกับ ERP คลัง และบัญชี
กำหนดว่าระบบใดเป็นเจ้าของรหัสสินค้า คำสั่งซื้อ ต้นทุน และยอดคงเหลือ แล้วออกแบบการส่งข้อมูลพร้อมวิธีตรวจรายการที่ส่งไม่สำเร็จ ถ้ามีระบบเดิมไม่มี API อาจใช้ไฟล์มาตรฐานหรือจุดเชื่อมที่ควบคุมได้ โดยไม่ให้พนักงานแก้ข้อมูลสองที่อย่างอิสระ
คุ้มค่าหรือไม่และตรวจรับอย่างไร
ประเด็นตรวจสอบสำหรับระบบบริหารงานโรงงานแบบ Custom
ประเมินค่าพัฒนา ดูแลต่อ อบรม ย้ายข้อมูล และเวลาที่ฝ่ายธุรกิจต้องร่วมออกแบบ เทียบกับเวลาคีย์ซ้ำ งานเสีย และความเสี่ยงส่งของผิด ทดลองหนึ่งสายการผลิตหรือหนึ่งกลุ่มสินค้า แล้วตรวจว่าจำนวนผลิต ของเสีย สต็อก และยอดส่งมอบไหลตรงกัน
สถาปัตยกรรมที่แยกข้อมูลหลักกับข้อมูลหน้างาน
ระบบโรงงานควรแยกรหัสสินค้า สูตรผลิต และเวอร์ชันที่อนุมัติแล้ว ออกจากรายการบันทึกผลิตจริงของแต่ละงาน สูตรหนึ่งอาจถูกปรับในอนาคต แต่ประวัติงานที่ผลิตไปแล้วต้องยังอ้างสูตรเดิมได้ การเชื่อมเครื่องจักรหรืออุปกรณ์วัดควรเก็บเวลา แหล่งข้อมูล และสถานะการอ่าน เพื่อให้แยกค่าจริงออกจากข้อมูลขาดหาย ไม่ให้ช่องว่างถูกตีความเป็นผลผลิตศูนย์โดยอัตโนมัติ
ตัวอย่าง: ผลิตตามสั่งและเปลี่ยนสูตรระหว่างโครงการ
โรงงานรับงานตามสเปกลูกค้า แล้วฝ่ายวิศวกรรมเปลี่ยนสูตรหลังทดสอบตัวอย่าง ต้องกำหนดว่าออเดอร์ใดเริ่มใช้สูตรใหม่ งานระหว่างผลิตใดใช้สูตรเดิมต่อ และใครอนุมัติการเปลี่ยน หากระบบแก้สูตรกลางแล้วทุกงานเปลี่ยนตาม จะตรวจย้อนหลังไม่ได้ว่าล็อตที่ส่งลูกค้าผลิตจากเงื่อนไขใด Custom จึงมีคุณค่าเมื่อเก็บความสัมพันธ์และขั้นอนุมัติเหล่านี้ได้ตรงกับกระบวนการจริง
นำขึ้นใช้งานเป็นช่วงและมีทางถอยเมื่อข้อมูลไม่พร้อม
เริ่มจากหนึ่งกลุ่มสินค้าและกำหนดยอดตั้งต้นที่ตรวจแล้ว ซ้อมนำเข้าคำสั่งซื้อ สต็อก และงานค้างก่อนวันใช้จริง ระบุว่าจะหยุดแก้ข้อมูลระบบเก่าเมื่อไร และใครอนุมัติความต่างในช่วงเปลี่ยนผ่าน หากต้องใช้สองระบบคู่กันชั่วคราว ควรจำกัดระยะเวลาและมีจุดกระทบยอดทุกวัน ไม่ปล่อยให้พนักงานคีย์สองที่ต่อไปโดยไม่มีกำหนด
ต้นทุนระยะยาวและเงื่อนไขรับช่วงต่อ
นอกจากค่าพัฒนา ควรตกลงเรื่องเอกสารกระบวนการ โครงสร้างข้อมูล การสำรองและกู้คืน ผู้ดูแลระบบ และสิทธิ์ใช้ส่วนประกอบต่าง ๆ ให้ชัด ระบบที่ปรับเข้ากับโรงงานได้มากย่อมต้องมีงบดูแลเมื่อกระบวนการเปลี่ยน การเลือกทีมพัฒนาจึงควรดูวิธีส่งมอบและการแก้เหตุผิดปกติด้วย ไม่ประเมินจากราคาหรือหน้าจอเดโมเพียงอย่างเดียว
เช็กลิสต์ก่อนนำระบบไปใช้งาน
- งานเก่าอ้างสูตรและเวอร์ชันเดิมได้
- จำนวนผลิตดี ของเสีย และรับเข้าคลังสัมพันธ์กัน
- มีวิธีบันทึกเมื่ออุปกรณ์หรือเครือข่ายขัดข้อง
- ซ้อมย้ายข้อมูลและกู้คืนก่อนใช้จริง
ตัวอย่างกระบวนการใน Microsoft Dynamics 365 แยกขั้นผลิตและการรายงานผลิตเสร็จ ซึ่งสัมพันธ์กับการปรับจำนวนสินค้าคงคลัง ใช้เป็นแนวทางเทียบจุดบันทึกของโรงงานได้ โดยกระบวนการจริงยังต้องออกแบบตามงานของแต่ละแห่ง — Microsoft: Production process overview
สรุป
Custom เหมาะกับโรงงานที่มีเงื่อนไขเฉพาะและพิสูจน์แล้วว่าระบบมาตรฐานรองรับไม่พอ ควรเริ่มจากกระบวนการที่วัดผลได้ เก็บเวอร์ชันและประวัติให้ตรวจย้อนกลับ แล้วลงทุนกับการนำใช้และดูแลต่อพอ ๆ กับการสร้างหน้าจอ
อ่านต่อ: ระบบโรงงานควรมี Software อะไรบ้าง? เลือกจากกระบวนการจริง
คำถามที่พบบ่อย
ควรเริ่มจากปัญหาและความซับซ้อนจริง หากกระบวนการยังมาตรฐาน ซอฟต์แวร์สำเร็จรูปอาจเหมาะกว่า
ไม่จำเป็น อาจพัฒนาเฉพาะขั้นตอนผลิตที่ระบบเดิมรองรับไม่พอ แล้วเชื่อมข้อมูลกับ ERP
เลือกกระบวนการที่เจ็บปวดชัด วัดผลได้ และมีเจ้าของข้อมูล เช่น รับงานถึงรายงานการผลิตหนึ่งสาย
โดยทั่วไปควรเลือกขอบเขตที่ตรวจรับได้และซ้อมย้ายข้อมูลก่อน หากต้องเปลี่ยนพร้อมกันต้องเตรียมยอดตั้งต้น ขั้นตอนสำรอง และผู้รับผิดชอบชัดเจน
เริ่มเมื่อข้อมูลที่ต้องอ่าน วัตถุประสงค์ และวิธีตรวจค่าพร้อมแล้ว การบันทึกด้วยคนที่เป็นระบบอาจพอสำหรับช่วงแรกของบางโรงงาน
