


 English
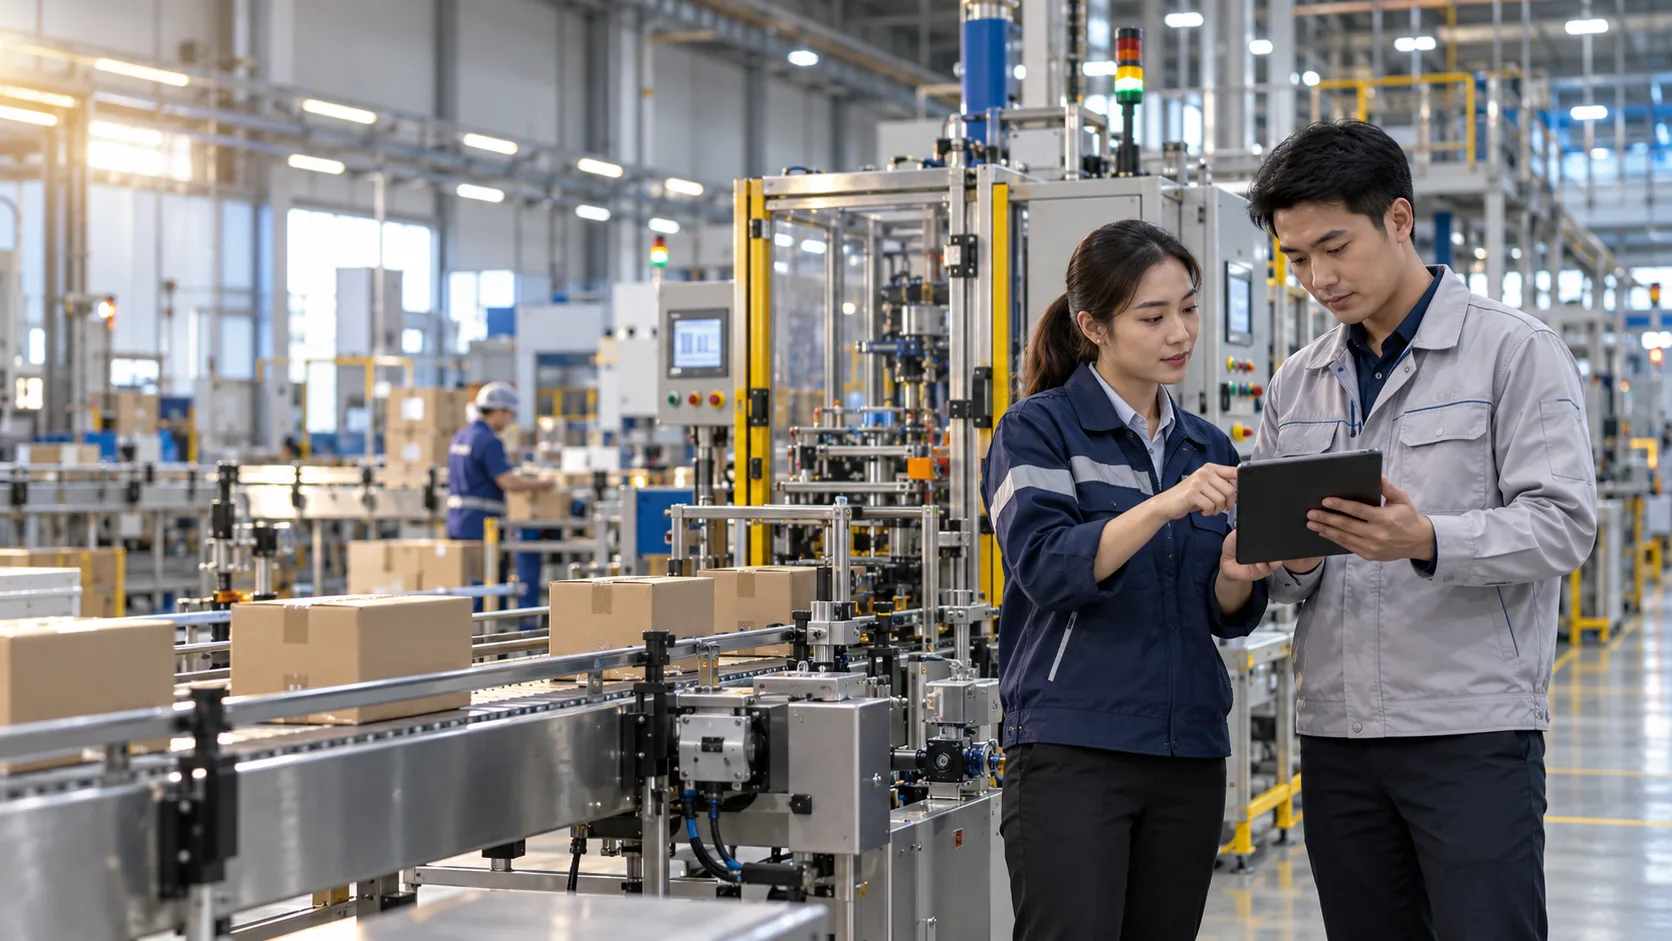
โรงงานอุตสาหกรรมอัจฉริยะไม่จำเป็นต้องเริ่มด้วยหุ่นยนต์ทั้งไลน์หรือเปลี่ยนเครื่องจักรใหม่ทั้งหมด จุดเริ่มที่คุ้มกว่ามักเป็นคำถามง่าย ๆ ว่า “วันนี้โรงงานเสียเวลา เสียวัตถุดิบ หรือส่งงานช้าเพราะอะไร” แล้วเก็บข้อมูลที่ตอบคำถามนั้นให้ได้จริง
บางโรงงานรู้ยอดผลิตเมื่อจบกะ แต่ไม่รู้ว่าเครื่องหยุดไปกี่นาที บางแห่งมีข้อมูลจาก PLC อยู่แล้ว แต่ยังต้องให้พนักงานคัดลอกตัวเลขลง Excel ก่อนส่งให้ผู้จัดการ ความ “อัจฉริยะ” จึงไม่ได้อยู่ที่จำนวนจอ Dashboard แต่อยู่ที่ข้อมูลจากหน้างานช่วยให้คนตัดสินใจและแก้ปัญหาได้เร็วขึ้นหรือไม่
บทความนี้เป็นแนวทางสำหรับเจ้าของโรงงาน ผู้จัดการผลิต และทีมวิศวกรรมที่กำลังวางโครงการจริง ตั้งแต่เลือกปัญหา ออกแบบการเชื่อมระบบ ทดลองในหนึ่งไลน์ผลิต ไปจนถึงขยายผลโดยไม่กระทบระบบควบคุมเดิม
โรงงานอุตสาหกรรมอัจฉริยะคืออะไร
โรงงานอุตสาหกรรมอัจฉริยะ คือโรงงานที่นำข้อมูลจากเครื่องจักร คน วัตถุดิบ คุณภาพ และแผนงานมาเชื่อมกันอย่างมีความหมาย เพื่อมองเห็นสถานการณ์ปัจจุบัน รู้สาเหตุเมื่อเกิดปัญหา และปรับการทำงานบนข้อมูลที่ตรวจสอบย้อนกลับได้ แนวคิดนี้มักเรียก Smart Factory แต่ระดับการใช้งานจริงต่างกันตามลักษณะโรงงาน
ตัวอย่างเช่น หัวหน้าไลน์เห็นว่าเครื่องบรรจุหยุด 18 นาทีในกะเช้า จากนั้นตรวจเหตุการณ์ย้อนหลังพบว่าเกิดหลังเปลี่ยนขนาดบรรจุภัณฑ์ จึงปรับขั้นตอนตั้งเครื่องและติดตามผลในสัปดาห์ถัดไป กรณีนี้มีคุณค่ามากกว่าการแสดงกราฟสถานะเครื่องโดยไม่มีผู้รับผิดชอบหรือวิธีแก้ไข
โรงงานอุตสาหกรรมอัจฉริยะทำงานอย่างไร
ข้อมูลเริ่มที่หน้างาน ไม่ว่าจะเป็นสัญญาณจากเซนเซอร์ ตัวนับชิ้นงาน สถานะเครื่องจาก PLC ข้อมูลคุณภาพที่พนักงานบันทึก หรือคำสั่งผลิตจากระบบสำนักงาน ข้อมูลเหล่านี้ต้องมีรหัสเครื่อง รหัสงาน เวลา และหน่วยวัดที่ชัดเจน ก่อนนำไปสรุปผลหรือแจ้งเตือน
- รับข้อมูล: อ่านข้อมูลที่จำเป็นจาก PLC, มิเตอร์, Sensor หรือแบบบันทึกของพนักงาน โดยตรวจสอบว่าค่าแต่ละตัวหมายถึงอะไร
- จัดบริบท: ผูกข้อมูลกับไลน์ผลิต เครื่องจักร กะ คำสั่งผลิต และ Lot เพื่อให้ตัวเลขใช้วิเคราะห์สาเหตุได้
- มองเห็นและตอบสนอง: แสดงสถานะ แจ้งเตือนเหตุผิดปกติ และกำหนดว่าใครต้องรับเรื่องภายในเวลาเท่าไร
- เชื่อมการตัดสินใจ: ส่งข้อมูลที่ผ่านการตรวจสอบไปยังงานผลิต คลัง ซ่อมบำรุง หรือแผนธุรกิจตามความจำเป็น
- ทบทวนผล: เปรียบเทียบก่อนและหลังปรับกระบวนการ ไม่ใช้จำนวนข้อมูลที่เก็บได้เป็นตัววัดความสำเร็จเพียงอย่างเดียว
สถาปัตยกรรมระบบ: PLC, Sensor, SCADA, MES และ ERP อยู่ตรงไหน
ระบบแต่ละชั้นมีหน้าที่ต่างกัน การออกแบบที่ดีจะระบุขอบเขตการรับส่งข้อมูลและเจ้าของข้อมูล ไม่พยายามให้ระบบเดียวทำทุกอย่าง
Sensor และ PLC: ข้อมูลกับการควบคุมหน้างาน
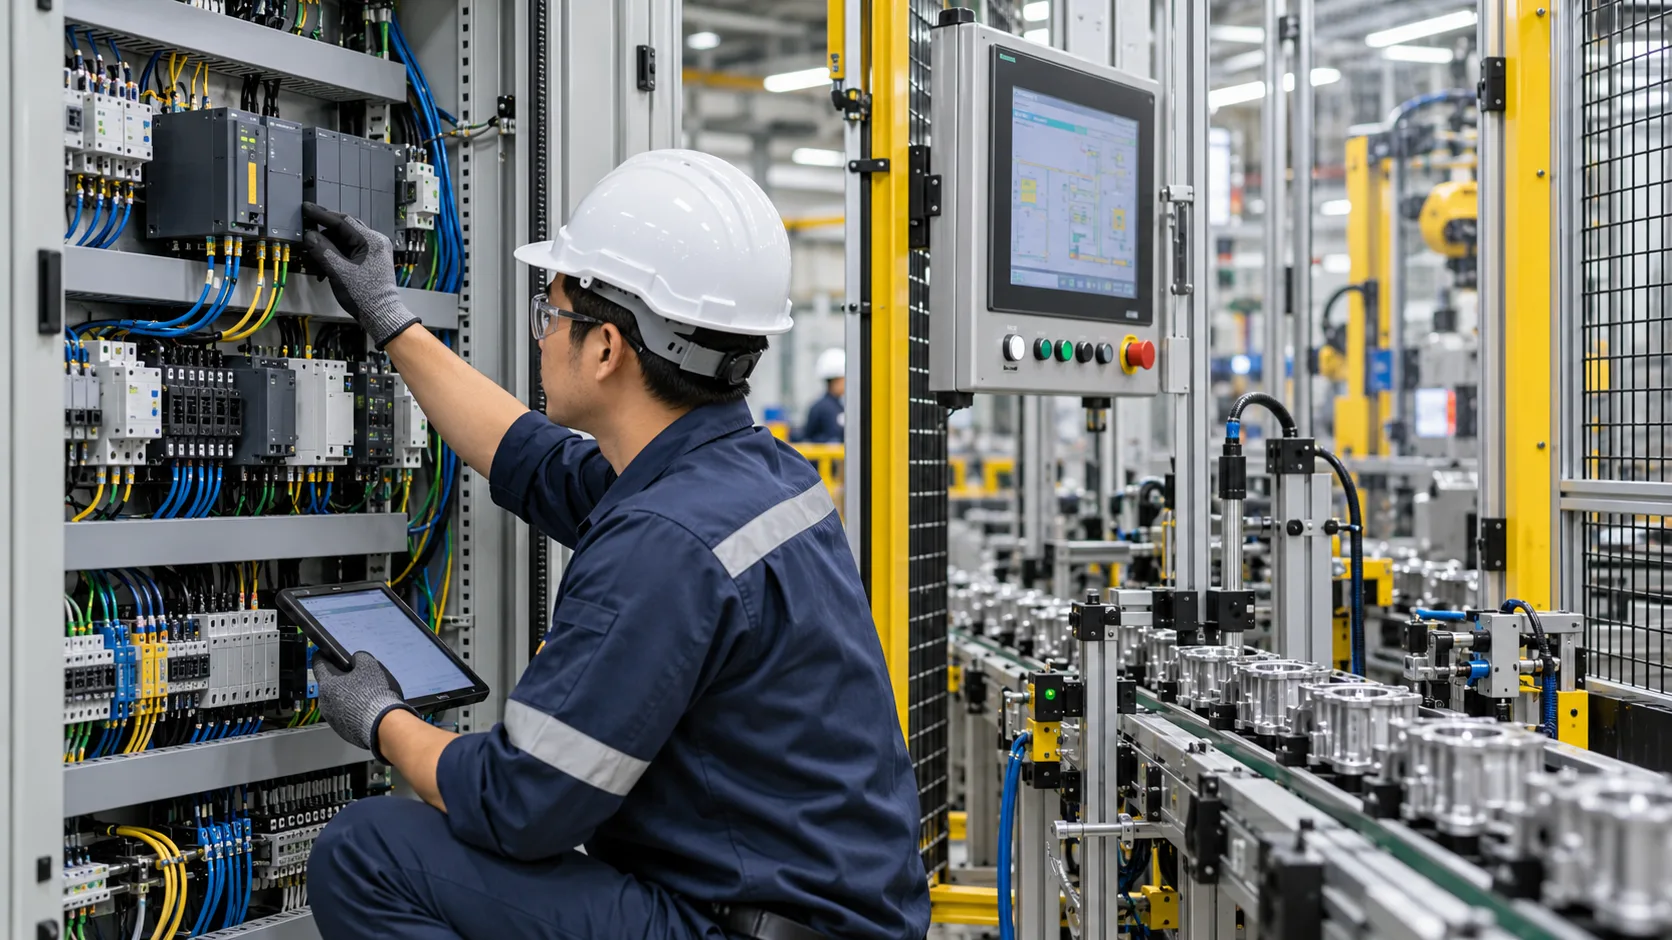
Sensor วัดสิ่งที่เกิดขึ้นจริง เช่น อุณหภูมิ แรงดัน กระแสไฟ หรือจำนวนชิ้นงาน ส่วน PLC ใช้ควบคุมลำดับการทำงานของเครื่องตามโปรแกรมและเงื่อนไขความปลอดภัย หากต้องการนำข้อมูลไปวิเคราะห์ ควรสำรวจสัญญาณที่มีอยู่ก่อนติด Sensor เพิ่ม และเริ่มจากการอ่านข้อมูลโดยไม่แตะตรรกะควบคุมเครื่อง
SCADA และระบบเก็บข้อมูล: เห็นสถานะและประวัติ
SCADA ช่วยให้ทีมปฏิบัติการติดตามสถานะ Alarm และแนวโน้มของกระบวนการ ส่วนระบบเก็บข้อมูลย้อนหลังช่วยตอบว่าเหตุการณ์เกิดเมื่อไรและเกิดซ้ำบ่อยแค่ไหน ข้อมูลที่ส่งต่อไปยังระบบธุรกิจควรผ่านการแปลงหน่วย ตรวจคุณภาพ และระบุเวลาที่ตรงกัน
MES และ ERP: ผูกข้อมูลเครื่องกับงานผลิตและธุรกิจ
MES หรือระบบจัดการการผลิตเชื่อมสถานะหน้างานกับคำสั่งผลิต คุณภาพ และการติดตามงาน ส่วน ERP ดูภาพรวมคำสั่งซื้อ วัตถุดิบ สต็อก ต้นทุน และการวางแผน ไม่ใช่ทุกโรงงานต้องติดตั้ง MES ก่อนเสมอไป บางแห่งเริ่มจากระบบบันทึกการผลิตขนาดเล็กที่เชื่อมกับ ERP เดิมได้ก่อน
หากต้องออกแบบการเชื่อมระหว่างระบบผลิตกับระบบธุรกิจ แนวคิด ISA-95 ช่วยกำหนดขอบเขตข้อมูลและความรับผิดชอบของแต่ละระดับ ส่วนมาตรฐานการสื่อสารอย่าง OPC UA อาจช่วยให้เชื่อมอุปกรณ์ต่างยี่ห้อได้ ทั้งนี้ต้องตรวจความสามารถและสิทธิ์ใช้งานของอุปกรณ์จริงก่อนเลือกวิธีเชื่อม
เริ่มจากปัญหาไหนก่อน: 4 กรณีที่วัดผลได้
เครื่องหยุดบ่อย แต่ไม่รู้สาเหตุ
เริ่มจากบันทึกเวลาหยุด รหัสเหตุผล และผู้ยืนยันสาเหตุ แยกเครื่องเสีย วัตถุดิบไม่พร้อม รอช่าง และเปลี่ยนงานผลิตให้ชัด หากใช้แต่สัญญาณ “เครื่องไม่วิ่ง” โดยไม่มีเหตุผลจากคนหน้างาน รายงาน Downtime อาจสรุปผิด
ผลผลิตต่อกะไม่ตรงกับแผน
ผูกตัวนับชิ้นงานกับกะและคำสั่งผลิต แล้วแยกของดี ของเสีย และงานแก้ไข จึงค่อยคำนวณประสิทธิภาพ เช่น OEE โดยตกลงนิยามเวลาที่วางแผนผลิตและของเสียให้ตรงกันก่อนเปรียบเทียบข้ามไลน์
พลังงานเพิ่ม แต่หาจุดผิดปกติไม่เจอ
ติดตามพลังงานในระดับเครื่องหรือพื้นที่ที่มีผลต่อค่าใช้จ่าย พร้อมบันทึกปริมาณผลิตและช่วงเวลาทำงาน การดูไฟฟ้ารวมอย่างเดียวอาจตีความผิด เพราะยอดใช้ไฟเพิ่มอาจเกิดจากผลิตมากขึ้น ไม่ใช่เครื่องเสื่อม
ข้อมูลคุณภาพตาม Lot ย้อนกลับยาก
เชื่อมหมายเลข Lot กับเครื่อง เวลา ค่ากระบวนการ และผลตรวจคุณภาพ เมื่อเกิดข้อร้องเรียนจะจำกัดขอบเขตการตรวจสอบได้เร็วขึ้น แต่ต้องกำหนดวิธีแก้ข้อมูลผิดและผู้มีสิทธิ์รับรองผลด้วย
เลือก KPI อย่างไรให้ Dashboard ใช้งานจริง
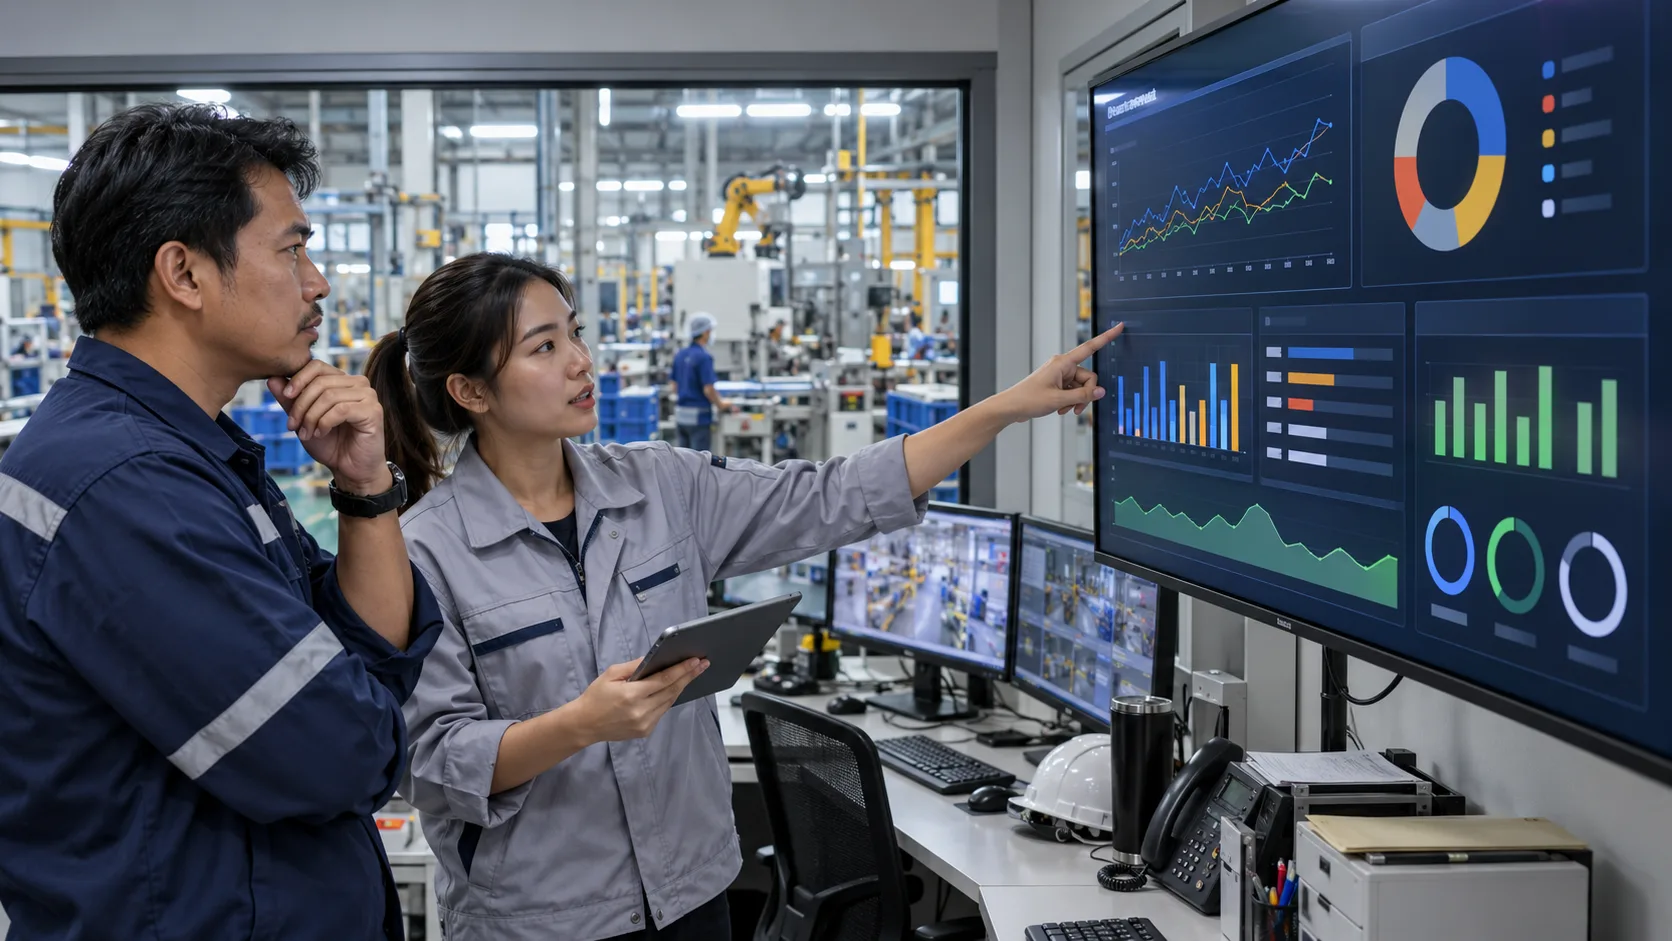
Dashboard ที่ดีควรตอบคำถามของผู้ใช้แต่ละกลุ่ม หัวหน้าไลน์ต้องรู้ว่าเครื่องใดหยุดและใครกำลังแก้ ฝ่ายซ่อมบำรุงต้องเห็นเหตุเสียซ้ำ ส่วนผู้บริหารอาจต้องเห็นกำลังผลิต การส่งมอบ และต้นทุนต่อหน่วย ไม่ควรนำตัวเลขทุกอย่างมาใส่หน้าเดียว
- Availability: เวลาที่เครื่องพร้อมผลิตเทียบกับเวลาที่กำหนดไว้ โดยระบุนโยบายเรื่อง Planned Downtime
- Performance: ความเร็วจริงเทียบกับอัตรามาตรฐานของสินค้าหรือเครื่องรุ่นนั้น
- Quality: สัดส่วนชิ้นงานที่ผ่านเกณฑ์ โดยกำหนดวิธีนับ Rework ให้ชัด
- Downtime ตามสาเหตุ: แยกเหตุที่แก้ได้ด้วยการตั้งเครื่อง การซ่อม หรือการจัดวัตถุดิบ
- พลังงานต่อหน่วยผลิต: ใช้เปรียบเทียบช่วงเวลาที่มีประเภทงานใกล้เคียงกัน
ควรมีข้อมูลอ้างอิงย้อนหลังและแสดงเวลาที่ข้อมูลอัปเดตล่าสุด หากเครือข่ายขาดหรือ Sensor ผิดปกติ ต้องแสดงว่าข้อมูล “ไม่ครบ” แทนการแสดงศูนย์จนคนเข้าใจว่าเครื่องหยุด
แผนเริ่มต้น 90 วันสำหรับโรงงานที่ยังใช้ข้อมูลกระจัดกระจาย
กรอบเวลานี้เป็นตัวอย่างสำหรับโครงการนำร่องหนึ่งไลน์ผลิต ระยะจริงขึ้นอยู่กับสภาพเครื่องจักร เครือข่าย และการอนุมัติหน้างาน
- ช่วงสำรวจ: เลือกปัญหาหนึ่งเรื่อง บันทึกฐานข้อมูลเดิม สำรวจ PLC/Sensor ผังเครือข่าย วิธีทำงานของพนักงาน และเจ้าของข้อมูล
- ช่วงออกแบบ: นิยาม Tag, หน่วย เวลา รหัสเครื่อง กะ และคำสั่งผลิต วางสิทธิ์การเข้าถึงและเกณฑ์ยอมรับผล
- ช่วงทดลอง: รับข้อมูลจากเครื่องจริง ทดสอบเมื่อเครื่องหยุด เปลี่ยนกะ เปลี่ยนสินค้า ข้อมูลขาด และเครือข่ายหลุด
- ช่วงใช้งาน: ให้หัวหน้าไลน์และช่างใช้รายงาน/แจ้งเตือนในงานประจำวัน เก็บข้อผิดพลาด และปรับหน้าจอจากคำถามจริง
- ช่วงตัดสินใจขยาย: เทียบผลกับฐานเดิม ประเมินต้นทุนบำรุงรักษาและความพร้อมของไลน์ถัดไป
เกณฑ์รับงานตัวอย่าง: ข้อมูลสถานะเครื่องตรงกับเหตุการณ์ที่ตรวจด้วยคนตามชุดทดสอบที่ตกลงกัน รายงานแสดงเวลาและสาเหตุที่แก้ไขย้อนหลังได้ การแจ้งเตือนส่งถึงผู้รับผิดชอบ และระบบกลับมาทำงานได้หลังเครือข่ายขาดโดยไม่ทำให้เครื่องจักรหยุด
ต้นทุนและผลตอบแทนต้องประเมินอย่างไร
งบโครงการไม่ได้มีแค่ค่าซอฟต์แวร์ ต้นทุนอาจรวม Sensor เพิ่ม Gateway เครือข่ายอุตสาหกรรม การเชื่อมเครื่องรุ่นเก่า การออกแบบข้อมูล การฝึกพนักงาน การดูแลระบบ และค่าหยุดไลน์เพื่อทดสอบ บางโรงงานใช้ข้อมูลจาก PLC เดิมได้มาก จึงเริ่มด้วยงบต่ำกว่าโรงงานที่ต้องติดตั้งเครื่องมือวัดใหม่หลายจุด
ก่อนขออนุมัติงบ ควรตั้งฐาน เช่น ชั่วโมงหยุดเครื่องต่อเดือน ของเสียต่อ Lot หรือเวลาที่ใช้สรุปรายงานต่อกะ แล้วระบุว่าจะลดสิ่งใด ด้วยวิธีใด และใครรับผิดชอบ การคำนวณผลตอบแทนต้องเผื่อเวลาปรับวิธีทำงาน ไม่ควรนำความสามารถของซอฟต์แวร์ไปเท่ากับเงินที่ประหยัดได้ทันที
ความปลอดภัยของระบบโรงงานต้องเริ่มตั้งแต่การออกแบบ
เครือข่ายควบคุมเครื่องจักรมีข้อกำหนดด้านความพร้อมใช้งานและความปลอดภัยหน้างานต่างจากระบบสำนักงาน การเชื่อม Dashboard หรือ Cloud จึงควรแยกเครือข่าย OT กับ IT กำหนดช่องทางที่อนุญาต จำกัดสิทธิ์บัญชี เก็บบันทึกการเข้าถึง และเตรียมวิธีกู้คืนเมื่อเครื่อง Server หรือ Network มีปัญหา
ในการนำร่อง ควรใช้การอ่านข้อมูลทางเดียวเมื่อเพียงพอ หลีกเลี่ยงการเปิดให้แอปภายนอกเขียนค่ากลับ PLC โดยไม่มีการวิเคราะห์ผลกระทบและอนุมัติจากทีมควบคุมเครื่อง ก่อนเชื่อม Vendor ระยะไกลต้องระบุช่วงเวลา ผู้อนุมัติ และบันทึกกิจกรรมให้ตรวจสอบได้ แนวทางด้านความปลอดภัย OT ของ NIST เน้นการพิจารณาข้อจำกัดของกระบวนการจริง ไม่ใช่คัดลอกมาตรการ IT ทุกอย่างมาใช้ตรง ๆ
Cloud หรือ On-Premise แบบไหนเหมาะ
งานที่ต้องตอบสนองทันทีหรือเกี่ยวกับการควบคุมเครื่องควรอยู่ใกล้หน้างาน ส่วนข้อมูลที่ต้องเปรียบเทียบหลายโรงงานหรือทำรายงานระยะยาวอาจส่งขึ้น Cloud ได้ หากนโยบายองค์กรและเครือข่ายรองรับ หลายโครงการจึงใช้รูปแบบผสม: เก็บและตัดสินใจเบื้องต้นที่ Edge/On-Premise แล้วส่งเฉพาะข้อมูลที่จำเป็นไปส่วนกลาง
เกณฑ์เลือกควรดูความทนต่ออินเทอร์เน็ตล่ม ระยะเวลาที่ต้องเก็บข้อมูล ค่าใช้จ่ายระยะยาว สิทธิ์เข้าถึงข้อมูล และผู้ดูแลระบบหลังส่งมอบ มากกว่าคำว่า “ทันสมัย” ของเทคโนโลยีใดเทคโนโลยีหนึ่ง
ปัญหาที่พบเมื่อทำ Smart Factory แล้วไม่เห็นผล
- เก็บข้อมูลมากเกินไป: มี Tag จำนวนมาก แต่ไม่มีคำถามธุรกิจที่ต้องตอบ
- ตัวเลขคนละนิยาม: ฝ่ายผลิตกับฝ่ายบริหารนับเวลาหยุดหรือของเสียไม่เหมือนกัน
- ข้อมูลไม่มีบริบท: รู้ว่าเครื่องหยุด แต่ไม่รู้กะ งานผลิต หรือเหตุผล
- แจ้งเตือนมากจนไม่มีใครอ่าน: ไม่มีระดับความสำคัญ ผู้รับผิดชอบ และเงื่อนไขปิดเคส
- พึ่งพาคนทำระบบคนเดียว: ไม่มีเอกสาร Tag, ผังเชื่อมต่อ สิทธิ์ผู้ดูแล และแผนสำรอง
วิธีแก้คือเริ่มเล็กให้จบจริง มีนิยามข้อมูลกลาง ทดสอบกับเหตุการณ์หน้างาน และให้ผู้ใช้ปลายทางร่วมตรวจรับ ไม่ใช่ตรวจเพียงว่าหน้าจอเปิดได้
เช็กลิสต์ก่อนเริ่มโครงการโรงงานอุตสาหกรรมอัจฉริยะ
- ระบุปัญหา 1–2 เรื่องและตัวเลขก่อนเริ่มโครงการ
- ทำรายการเครื่องจักร PLC, Sensor, Protocol และข้อจำกัดการเข้าถึง
- กำหนดรหัสเครื่อง ไลน์ กะ สินค้า Lot และคำสั่งผลิตที่ใช้ร่วมกัน
- ตกลงนิยาม KPI และวิธีจัดการข้อมูลที่ขาดหรือผิด
- ระบุผู้ใช้ ผู้ดูแล ผู้อนุมัติ และขั้นตอนเมื่อเกิด Alarm
- กำหนดขอบเขตเครือข่าย OT/IT การสำรองข้อมูล และแผนกู้คืน
- เขียนเกณฑ์ทดสอบและตัดสินใจขยายผลไว้ก่อนเริ่มติดตั้ง
อนาคตของโรงงานอัจฉริยะ: ใช้ AI เมื่อข้อมูลพร้อม
AI อาจช่วยคัดแยกเหตุผิดปกติ คาดการณ์การซ่อม หรือแนะนำการปรับแผนผลิตได้ แต่ต้องมีข้อมูลย้อนหลังที่น่าเชื่อถือและรู้ว่าค่าปกติของแต่ละเครื่องคืออะไร หากยังนับเวลาหยุดเครื่องไม่ตรงกัน โมเดลที่ซับซ้อนก็อาจให้ข้อสรุปผิด โครงการระยะแรกจึงควรให้ความสำคัญกับคุณภาพข้อมูลและกระบวนการตอบสนองก่อน แล้วค่อยเพิ่มการวิเคราะห์ที่คุ้มค่า
สรุป: โรงงานอุตสาหกรรมอัจฉริยะควรเริ่มจากอะไร
เริ่มจากปัญหาที่วัดได้ เลือกหนึ่งไลน์หรือหนึ่งกระบวนการ สำรวจข้อมูลจาก PLC และ Sensor ที่มีอยู่ กำหนดนิยามข้อมูลและผู้ใช้ แล้วทดลองเชื่อมการแจ้งเตือนหรือรายงานกับงานประจำวัน เมื่อเห็นผลและดูแลได้จริงจึงขยายไปยัง MES, ERP หรือหลายโรงงาน วิธีนี้ช่วยให้การลงทุนสัมพันธ์กับผลลัพธ์ มากกว่าซื้อเทคโนโลยีตามกระแส
คำถามที่พบบ่อยเกี่ยวกับโรงงานอุตสาหกรรมอัจฉริยะ
ได้ ควรเลือกจุดที่มีปัญหาชัด เช่น เครื่องหยุดบ่อยหรือรายงานผลผลิตล่าช้า แล้วทดลองเก็บข้อมูลหนึ่งไลน์ก่อน ไม่จำเป็นต้องเปลี่ยนเครื่องจักรทั้งโรงงาน
เริ่มสำรวจ PLC, สัญญาณไฟฟ้า และพอร์ตสื่อสารที่มีอยู่ บางเครื่องอ่านค่าผ่าน Gateway ได้ บางกรณีต้องเพิ่ม Sensor หรือใช้การบันทึกโดยพนักงานร่วมด้วย ควรทดสอบโดยไม่กระทบวงจรควบคุมและความปลอดภัยของเครื่อง
ไม่จำเป็น ระบบที่ต้องใช้ขึ้นอยู่กับปัญหาและระบบเดิม โรงงานอาจเริ่มจากการติดตามสถานะเครื่องและบันทึกการผลิต แล้วค่อยเชื่อม MES หรือ ERP เมื่อมีข้อมูลและขั้นตอนงานพร้อม
ควรกำหนดฐานเปรียบเทียบก่อนเริ่ม เช่น เวลาหยุดเครื่องหรือของเสีย แล้วทดลองในช่วงที่ครอบคลุมรูปแบบงานจริง ระยะเวลาขึ้นอยู่กับความถี่ของปัญหาและรอบการผลิต ไม่ควรตัดสินจากกราฟไม่กี่วัน
ขึ้นอยู่กับการออกแบบเครือข่าย สิทธิ์เข้าถึง การเข้ารหัส การเก็บบันทึก และแผนกู้คืน ข้อมูลควบคุมเครื่องที่ต้องตอบสนองทันทีควรอยู่ในระบบหน้างาน ส่วนข้อมูลสรุปที่จำเป็นอาจส่งขึ้น Cloud ผ่านช่องทางที่ควบคุมได้
เริ่มจากข้อมูลที่ถูกต้องและวิธีทำงานเมื่อเกิดเหตุผิดปกติก่อน AI จะมีประโยชน์มากขึ้นเมื่อมีข้อมูลย้อนหลังเพียงพอ นิยามเหตุการณ์ชัด และมีคนรับผิดชอบตรวจสอบผลลัพธ์
