


 English
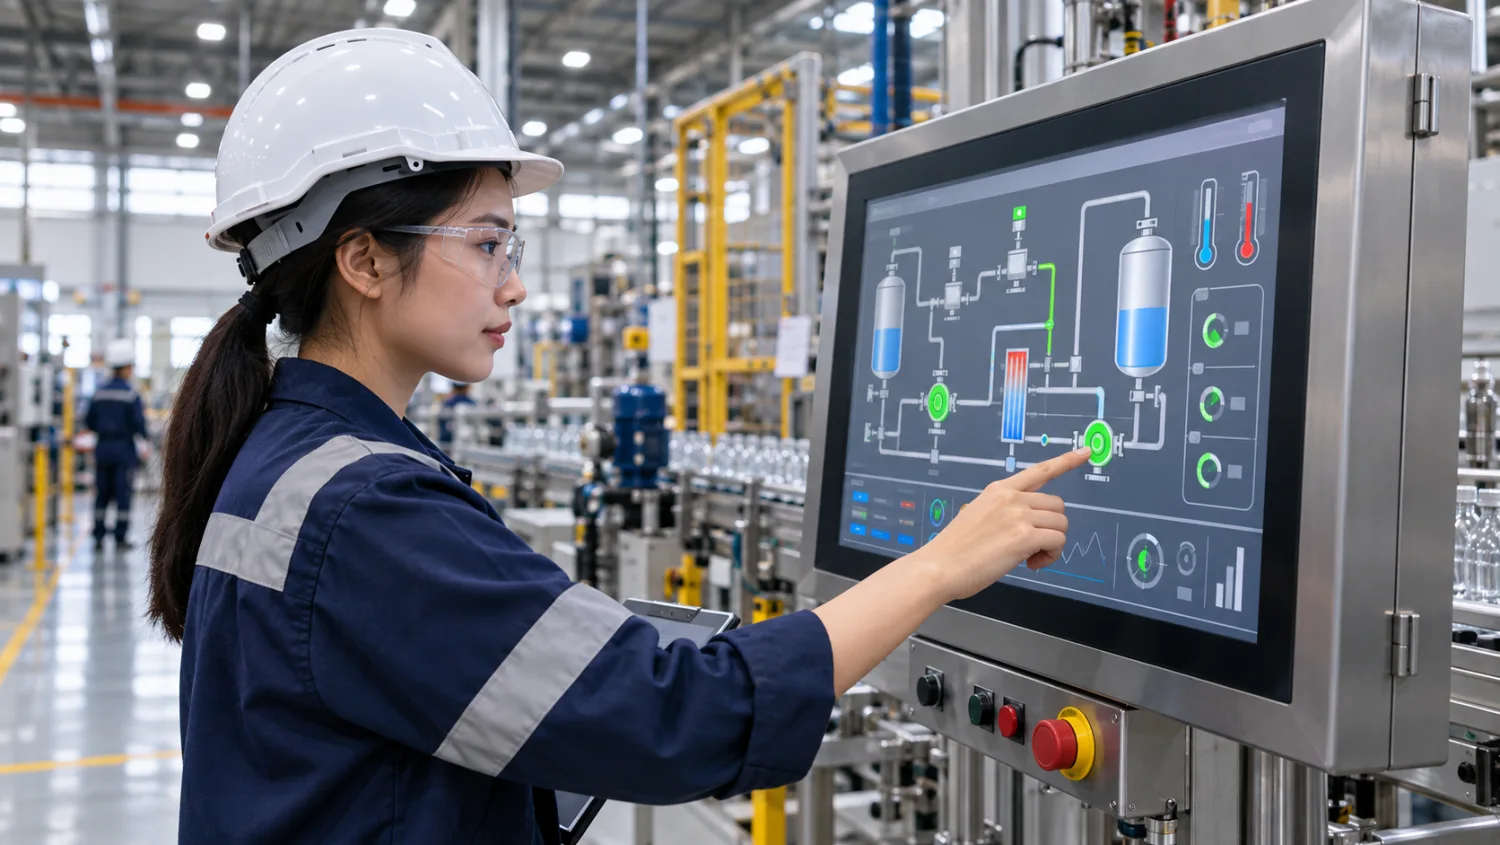
HMI คืออะไร? HMI ย่อมาจาก Human-Machine Interface เป็นส่วนติดต่อระหว่างคนกับเครื่องจักร มักอยู่ในรูปแบบหน้าจอสัมผัสหรือแผงควบคุมที่แสดงสถานะ ค่าการทำงาน alarm และปุ่มคำสั่งที่ผู้ปฏิบัติงานได้รับอนุญาตให้ใช้
HMI โดยทั่วไปอ่านค่าจาก PLC และส่งคำสั่งหรือ setpoint ตามที่ระบบอนุญาต ส่วน PLC ประมวลผล logic ควบคุมเครื่องจักร HMI จึงไม่ใช่ตัวควบคุมหลักในทุกระบบ และไม่ได้แทนระบบ safety หน้าที่ของหน้าจอที่ดีคือทำให้ผู้ใช้เข้าใจสถานการณ์ เลือกการตอบสนองได้ถูกต้อง และเห็นผลของการสั่งงานอย่างชัดเจน
HMI ทำงานร่วมกับ PLC และ SCADA อย่างไร
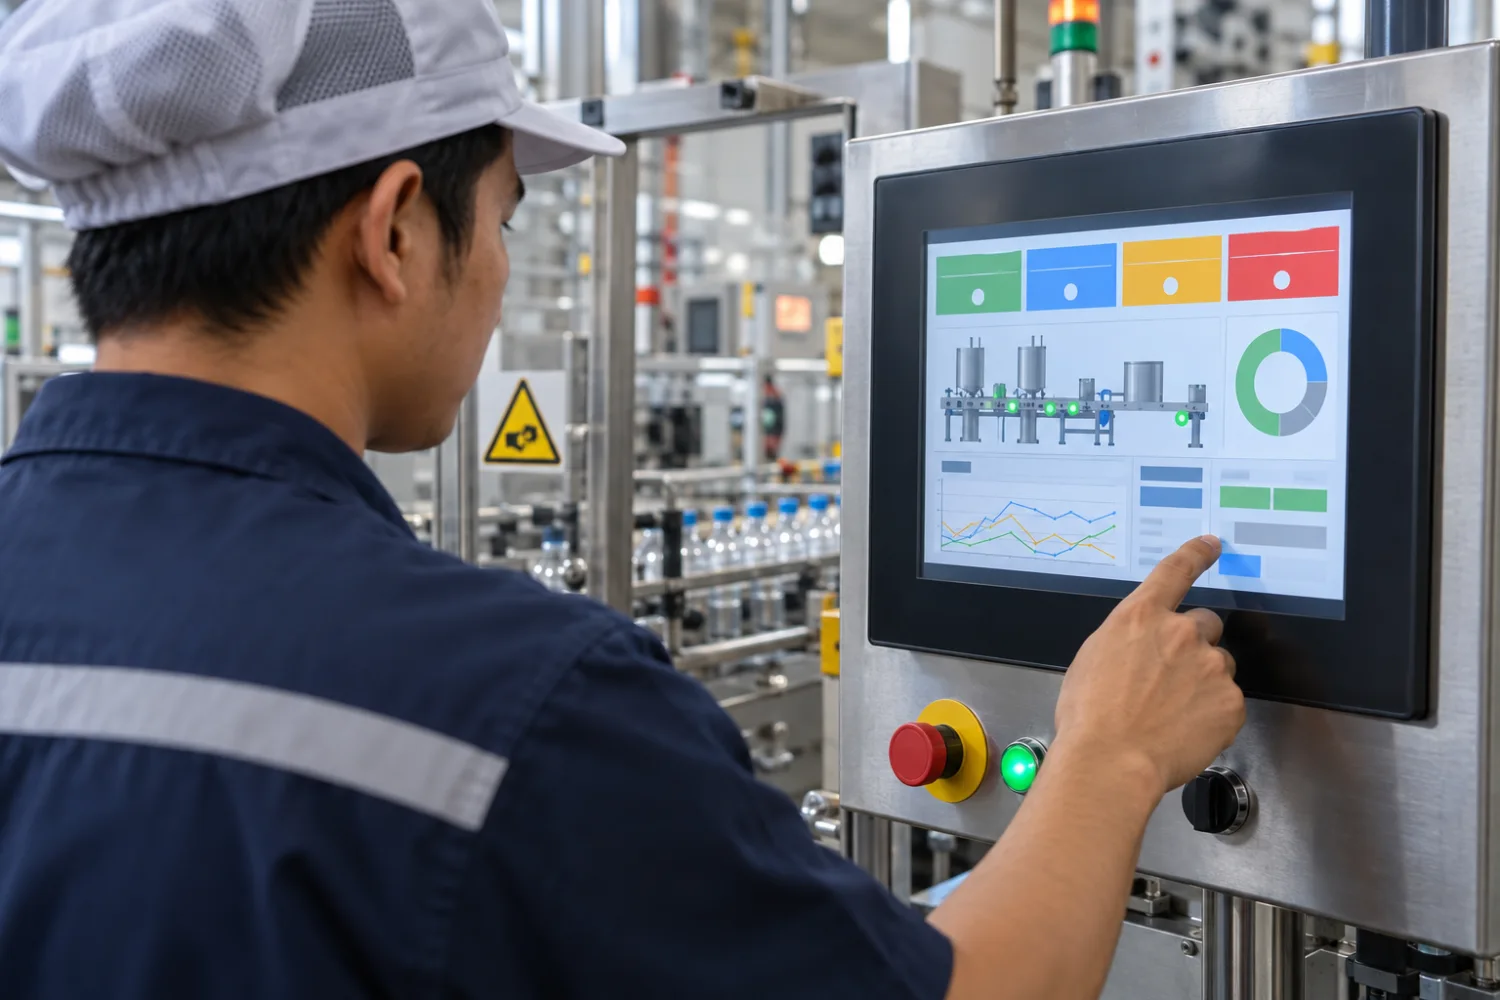
ในระดับเครื่องจักร HMI สื่อสารกับ PLC เพื่ออ่านตัวแปร เช่น สถานะมอเตอร์ อุณหภูมิ จำนวนชิ้นงาน หรือ fault code ผู้ใช้สามารถป้อนค่าหรือสั่งเริ่ม/หยุดตามสิทธิ์และ interlock ที่กำหนด PLC ตรวจเงื่อนไขก่อนดำเนินการ ไม่ควรให้ปุ่มบนหน้าจอข้ามตรรกะความปลอดภัยของเครื่องจักร
เมื่อมีเครื่องจักรหลายเครื่อง SCADA อาจรวบรวมข้อมูลจาก PLC และ HMI หลายจุด เพื่อแสดงภาพรวม alarm และข้อมูลย้อนหลัง ขอบเขตการทำงานขึ้นกับสถาปัตยกรรม: HMI มักใกล้กับ Operator และเครื่องหนึ่งหรือไลน์หนึ่ง ส่วน SCADA ครอบคลุมการติดตามระดับกว้างกว่า
- PLC: อ่าน I/O และควบคุมลำดับเครื่องจักรตาม logic
- HMI: แสดงสถานะและเป็นช่องทางโต้ตอบของผู้ปฏิบัติงาน
- SCADA: รวมข้อมูล alarm และประวัติจากหลายอุปกรณ์เพื่อ Monitoring
หน้าจอ HMI ควรมีข้อมูลอะไร
- สถานะเครื่อง เช่น พร้อมทำงาน กำลังผลิต หยุด หรือขัดข้อง
- ค่าที่จำเป็นต่อกระบวนการพร้อมหน่วยและช่วงปกติ
- สัญญาณเตือนที่จัดลำดับความสำคัญและบอกสิ่งที่ต้องตรวจ
- ตัวนับผลผลิตหรือรอบการทำงาน หากช่วยให้ผู้ใช้ตัดสินใจได้
- คำสั่งควบคุมที่ผู้ใช้มีสิทธิ์ และยืนยันคำสั่งที่มีผลสำคัญ
- เวลาและบริบทของ alarm เพื่อให้ค้นเหตุการณ์ย้อนหลัง
ไม่ควรใส่กราฟ ตัวเลข และไฟสถานะทุกอย่างไว้ในหน้าเดียว การจัดข้อมูลตามงานของ Operator ช่วยลดภาระการอ่านและทำให้เห็นความผิดปกติได้เร็วขึ้น
หลักการออกแบบ HMI ให้ใช้งานได้จริง
จัดหน้าจอตามลำดับการทำงาน
ให้ผู้ใช้เห็นภาพรวมก่อน แล้วค่อยเข้ารายละเอียดที่ต้องใช้แก้ปัญหา เช่น หน้าสรุปไลน์ หน้ารายละเอียดเครื่อง และหน้าประวัติ alarm ควรใช้ชื่ออุปกรณ์และตำแหน่งที่ตรงกับการเรียกในโรงงาน
ใช้สีอย่างมีความหมาย
กำหนดความหมายของสีให้สม่ำเสมอ เช่น สถานะปกติ คำเตือน และเหตุเร่งด่วน หลีกเลี่ยงการใช้หลายสีโดยไม่มีความหมาย เพราะทำให้การเปลี่ยนแปลงที่สำคัญไม่เด่น และควรมีข้อความหรือสัญลักษณ์ประกอบเพื่อไม่พึ่งสีอย่างเดียว
ทำ alarm ให้ช่วยแก้ปัญหา
Alarm ควรบอกว่าเกิดที่ไหน มีความสำคัญระดับใด และควรตรวจอะไรต่อ แยก alarm ที่ต้องตอบสนองทันทีออกจาก notification ทั่วไป ทบทวน alarm ซ้ำหรือเกิดบ่อยเพื่อลดภาวะที่ผู้ใช้ชินกับเสียงเตือน
ออกแบบปุ่มให้ป้องกันการกดผิด
คำสั่งที่อาจกระทบเครื่องจักรควรอยู่ในตำแหน่งชัด ใช้ข้อความเข้าใจง่าย และยืนยันก่อนดำเนินการเมื่อเหมาะสม การควบคุมสิทธิ์ต้องตรวจที่ PLC หรือระบบควบคุมด้วย ไม่อาศัยการซ่อนปุ่มในหน้าจอเพียงอย่างเดียว
ทดสอบกับ Operator จริง
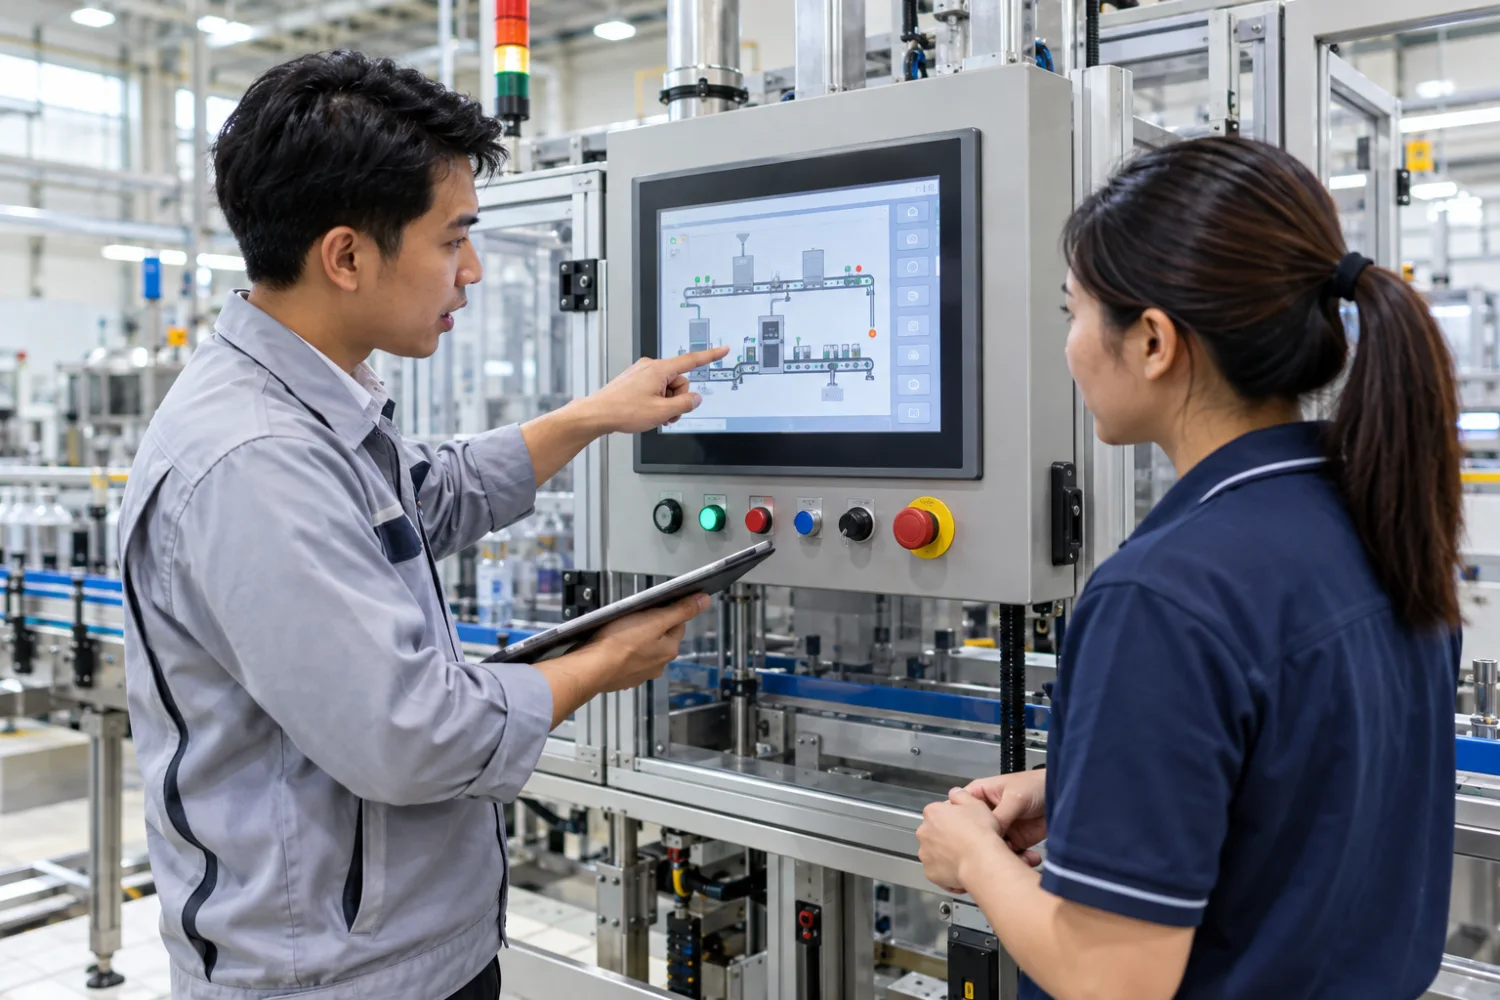
ทดลองกับผู้ปฏิบัติงานกะต่าง ๆ ใช้คำถามและสถานการณ์จำลองเพื่อดูว่าพวกเขาค้นสถานะ ตอบสนอง alarm และกลับสู่การผลิตได้อย่างไร การทดสอบหน้างานมักพบปัญหาที่ทีมออกแบบไม่เห็นจากภาพ mockup
ตัวอย่างใช้งาน HMI ในสายการผลิต
ในเครื่องบรรจุ HMI อาจแสดงโหมดการทำงาน ความเร็วสายพาน จำนวนบรรจุ และสถานะเซนเซอร์ เมื่อเครื่องหยุด หน้าจอแสดงเหตุที่เกี่ยวข้อง เช่น ฝาครอบเปิดหรือวัสดุไม่พร้อม Operator จึงตรวจจุดที่ระบบรายงานได้ โดย PLC ยังคงตรวจ interlock และควบคุม output ตาม logic ที่ออกแบบไว้
หากโรงงานต้องการเปรียบเทียบ downtime ระหว่างหลายสาย SCADA อาจรับสถานะจาก PLC และบันทึกเวลาหยุดเพื่อวิเคราะห์ต่อ ข้อมูลควรตรวจสอบกับวิธีบันทึกหน้างานก่อนนำไปใช้เป็น KPI
ความปลอดภัยและสิทธิ์ใช้งาน HMI
HMI เป็นหน้าต่างเข้าสู่การทำงานของเครื่องจักร จึงควรกำหนดบัญชีและสิทธิ์ตามหน้าที่ แยกผู้ดูข้อมูล ผู้ปฏิบัติงาน และผู้ดูแล พร้อมบันทึกคำสั่งหรือการเปลี่ยนค่าเท่าที่จำเป็น การเข้าถึงระยะไกลควรผ่านช่องทางที่องค์กรอนุมัติและมีการตรวจสอบ ไม่ควรใช้บัญชีร่วมกันโดยไม่มีการติดตาม
การเปลี่ยนหน้าจอหรือ setpoint ต้องผ่านการทดสอบและการอนุมัติ โดยประสานทีม OT, วิศวกรรม และผู้ผลิตอุปกรณ์ เพราะหน้าจอที่แก้ไขโดยไม่ตรวจ interlock อาจทำให้ผู้ใช้เข้าใจผิดหรือส่งคำสั่งในสภาวะที่ไม่เหมาะสม
เลือก HMI แบบไหนให้เหมาะ
- ตรวจสภาพแวดล้อม การติดตั้ง ขนาดหน้าจอ และการมองเห็นในพื้นที่จริง
- ตรวจความเข้ากันได้กับ PLC, driver และโปรโตคอล
- ประเมินจำนวนหน้าจอ tag alarm และความต้องการเก็บข้อมูล
- เลือกอุปกรณ์ที่มีรอบสนับสนุนและอะไหล่สอดคล้องกับอายุระบบ
- กำหนดความต้องการบันทึก user action และการจัดการสิทธิ์
- พิจารณาการขยายไปยัง SCADA หรือการเชื่อมระบบระดับ MES ในอนาคต
สรุป
HMI คือหน้าจอที่เชื่อมผู้ปฏิบัติงานเข้ากับสถานะและคำสั่งของเครื่องจักร โดยมักทำงานร่วมกับ PLC และ SCADA หน้าจอที่ดีต้องแสดงข้อมูลจำเป็น alarm ที่นำไปปฏิบัติได้ และคำสั่งตามสิทธิ์ ควรออกแบบร่วมกับ Operator ทดสอบหน้างาน และรักษาการควบคุมความปลอดภัยไว้ในระบบควบคุมที่เหมาะสม
คำถามที่พบบ่อยเกี่ยวกับ HMI
HMI ย่อมาจาก Human-Machine Interface หมายถึงส่วนติดต่อที่ช่วยให้คนดูและโต้ตอบกับเครื่องจักรหรือระบบควบคุม
HMI เป็นหน้าจอสำหรับผู้ใช้งาน ส่วน PLC ประมวลผลโปรแกรมควบคุมและสั่งงานอุปกรณ์ HMI มักอ่านค่าหรือส่งคำสั่งที่ได้รับอนุญาตไปยัง PLC
ไม่จำเป็นเสมอไป เครื่องจักรหนึ่งเครื่องอาจมี HMI กับ PLC โดยไม่ต้องมี SCADA หากต้องการรวบรวมข้อมูลจากหลายเครื่องหรือหลายพื้นที่จึงค่อยพิจารณา SCADA
หน้าจอส่งคำสั่งตามที่กำหนด แต่โดยทั่วไป PLC หรือ controller เป็นผู้ตรวจ logic และควบคุม output จริง ระบบ safety ต้องแยกและออกแบบตามข้อกำหนดของเครื่องจักร
ควรแสดงตำแหน่ง สาเหตุหรือเงื่อนไข และระดับความสำคัญ พร้อมแนวทางตอบสนองที่ทีมงานเข้าใจ ควรทบทวน alarm ที่เกิดซ้ำหรือไม่จำเป็นเพื่อลด alarm overload
อาจทำได้ในบางกรณี แต่ต้องประเมินความทนทาน สภาพแวดล้อม ความปลอดภัยของเครือข่าย การยืนยันตัวตน และข้อกำหนดเวลาตอบสนอง รวมทั้งพิจารณาว่าอุปกรณ์ได้รับการรับรองสำหรับงานนั้นหรือไม่
