


 English
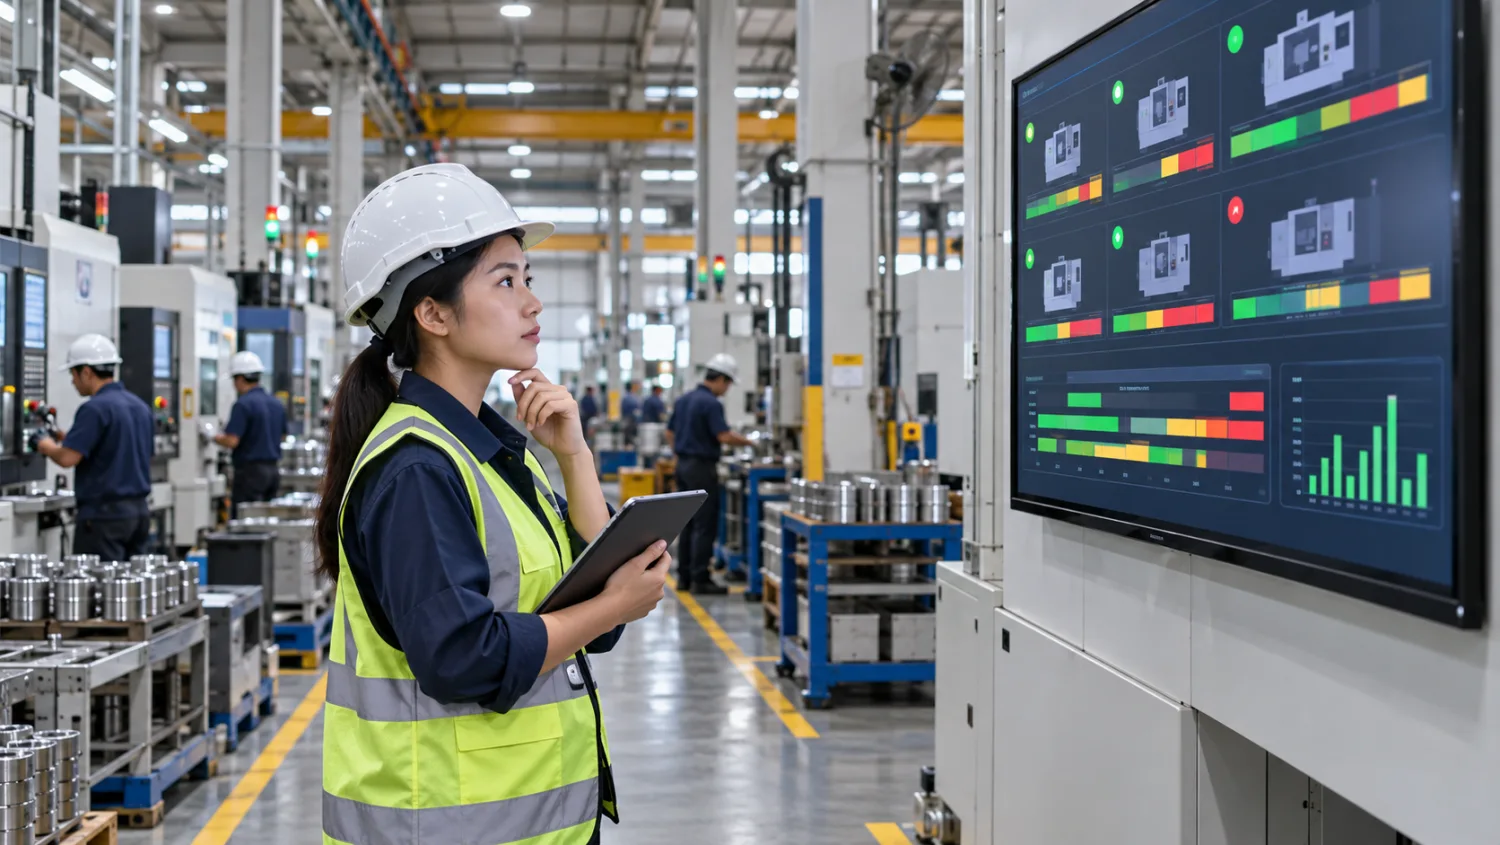
Machine Monitoring คืออะไร? คือการเก็บและแสดงข้อมูลสถานะเครื่องจักรอย่างต่อเนื่อง เพื่อให้ทีมผลิตรู้ว่าเครื่องใดเดิน หยุด รอวัตถุดิบ หรือมีสัญญาณผิดปกติ ข้อมูลที่ดีไม่ได้จบที่จุดสีเขียวหรือแดงบนหน้าจอ แต่ต้องเชื่อมกับเวลา กะ งานผลิต และเหตุผลของการหยุด จึงนำไปแก้ปัญหาได้
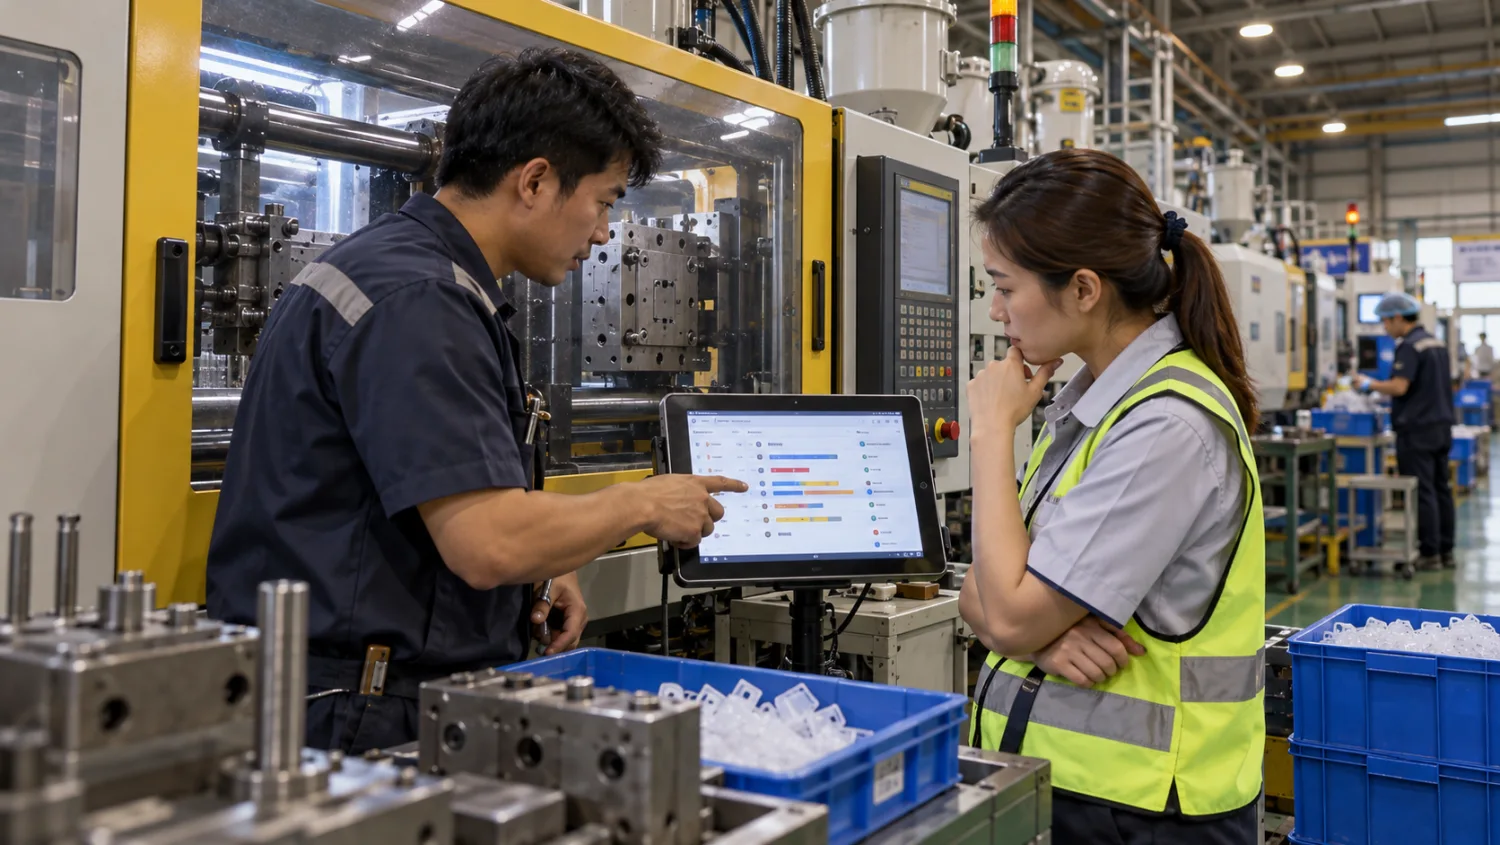
ตัวอย่างโรงงานมีเครื่องฉีดพลาสติก 20 เครื่อง ผู้จัดการเห็นว่าเครื่องหนึ่งหยุด 45 นาที ถ้า Dashboard ไม่แยกว่าเป็นการเปลี่ยนแม่พิมพ์ตามแผนหรือเสียฉุกเฉิน การสรุปประสิทธิภาพอาจผิดตั้งแต่ต้น
Machine Monitoring เก็บข้อมูลอะไรบ้าง
สถานะเครื่อง เวลา และบริบทการผลิต
ข้อมูลพื้นฐานคือ MachineId, สถานะ, เวลาที่เริ่มและสิ้นสุดสถานะ, Counter และ Alarm ที่เกี่ยวข้อง ต้องกำหนดนิยาม Running/Idle/Stop ให้ตรงกับเครื่องจริง เช่น เครื่องพักรอชิ้นงานถือเป็น Idle หรือ Planned Stop กติกานี้ควรมีเจ้าของจากฝ่ายผลิตและวิศวกรรมร่วมกัน
ข้อมูลเพิ่มเติมที่ทำให้วิเคราะห์ได้คือกะ ผู้ปฏิบัติงาน รหัสงาน สูตรหรือสินค้า และ Reason Code ของการหยุด ส่วนข้อมูลคุณภาพหรือพลังงานควรเชื่อมเมื่อมีคำถามธุรกิจชัด ไม่ต้องเก็บทุกอย่างตั้งแต่วันแรก
ระบบทำงานอย่างไร: จาก PLC ถึง Dashboard
แหล่งข้อมูลอาจเป็น PLC, Sensor, SCADA หรือ Edge Gateway ชั้นรับข้อมูลตรวจหน่วย Timestamp และคุณภาพ จากนั้นแปลงสัญญาณต่อเนื่องเป็นเหตุการณ์เริ่ม/จบสถานะ เก็บในฐานข้อมูลที่ค้นย้อนหลังได้ Dashboard แสดงสถานะปัจจุบันและแนวโน้มตามกะหรือไลน์
หากเครื่องไม่มีสัญญาณ “หยุดเพราะอะไร” ระบบอาจรู้ได้แค่ว่าหยุด แต่ต้องให้หัวหน้าไลน์บันทึกเหตุผลภายหลัง พร้อมหลักฐานผู้แก้ไข ไม่ควรเดาสาเหตุจาก Alarm เพียงรายการเดียว
Workflow เมื่อเครื่องหยุด
- ระบบรับการเปลี่ยนสถานะพร้อมเวลาต้นทาง
- ตรวจว่าหยุดเกินเกณฑ์ที่ต้องแจ้งเตือนหรือไม่ เพื่อลดแจ้งเตือนจุกจิก
- ส่งต่อช่างหรือหัวหน้าไลน์ตามเครื่องและกะ พร้อมประวัติ Alarm
- ผู้รับผิดชอบระบุสาเหตุและการแก้ไข เมื่อเครื่องกลับมาเดิน
- รายงานสรุปเวลาเสียจริงเทียบกับเวลาตามแผนและงานที่ได้รับผล
Dashboard และ KPI ที่ควรเริ่ม
เริ่มจากสถานะปัจจุบัน จำนวนครั้งหยุด เวลา Downtime รวม เหตุผลหลัก และ MTTR/MTBF เมื่อข้อมูลมีคุณภาพเพียงพอ หากต้องการ OEE ต้องนิยาม Planned Production Time, Ideal Cycle Time และเกณฑ์นับชิ้นดีให้ตรงกัน มิฉะนั้นเปอร์เซ็นต์สวยงามแต่ใช้ตัดสินใจไม่ได้
แดชบอร์ดผู้ปฏิบัติงานควรช่วยตอบว่าเครื่องไหนต้องเข้าไปดูเดี๋ยวนี้ ส่วนผู้บริหารควรเห็นแนวโน้มและความสูญเสียสะสม การเอากราฟทุกอย่างลงหน้าจอเดียวมักทำให้หาเรื่องสำคัญไม่เจอ
ประโยชน์ ข้อจำกัด และความคุ้มค่า
ทีมผลิตลดเวลารอการรายงานปากเปล่า ช่างได้บริบทก่อนถึงเครื่อง และผู้บริหารเห็นปัญหาที่เกิดซ้ำ ผลที่ควรวัดคือเวลารับรู้เหตุขัดข้อง เวลาปิดเหตุ ความครบถ้วนของ Reason Code และเวลาหยุดที่ลดลงหลังปรับปรุงงานจริง
ค่าใช้จ่ายขึ้นกับจำนวนเครื่อง ความพร้อมของ PLC การเดินสาย/เครือข่าย การเก็บย้อนหลัง และการเชื่อม MES/ERP ระบบไม่สามารถเพิ่มผลผลิตได้เองหากไม่มีเจ้าของ KPI และการประชุมแก้สาเหตุอย่างต่อเนื่อง
ความปลอดภัยและการขยายหลายไลน์
ตั้งการเชื่อมแบบอ่านข้อมูลเท่าที่จำเป็น ไม่ให้ Dashboard สั่งเครื่องโดยไม่ผ่านระบบควบคุมหน้างาน แยกเครือข่าย OT/IT กำหนดสิทธิ์แก้ Reason Code และเก็บ Audit Log เมื่อแก้ย้อนหลัง
ก่อนเพิ่มเครื่องจำนวนมาก ให้สร้างทะเบียนเครื่อง รูปแบบ Event และเกณฑ์แจ้งเตือนกลาง พร้อมทดสอบกรณีเครื่องออฟไลน์ เวลาไม่ตรง Counter รีเซ็ต และข้อมูลส่งซ้ำ
สรุป
Machine Monitoring เริ่มต้นจากคำถามง่าย ๆ ว่าเครื่องไหนหยุด เมื่อไร และทำไม เมื่อข้อมูลนี้น่าเชื่อถือ จึงค่อยต่อยอดไปสู่ OEE, Maintenance และการวางแผนผลิต
คำถามที่พบบ่อย
SCADA เน้นเฝ้าดูและควบคุมกระบวนการตามขอบเขตระบบ ส่วน Machine Monitoring เน้นติดตามสถานะและวิเคราะห์เหตุการณ์เครื่องจักร อาจใช้ข้อมูลจาก SCADA ได้
อาจใช้ Sensor หรืออุปกรณ์เก็บสัญญาณเพิ่ม แต่ต้องตรวจความปลอดภัย ความแม่นยำ และค่าใช้จ่ายหน้างานก่อน
เป็นจุดเริ่มที่ดี แต่การแก้ปัญหาต้องมีเหตุผลการหยุด บริบทกะและงานผลิต รวมถึงผู้รับผิดชอบ
ไม่จำเป็นเสมอไป เลือกความถี่ตามเวลาตัดสินใจของงานและความสามารถของเครือข่าย/อุปกรณ์
