


 English
PLC คืออะไร? PLC หรือ Programmable Logic Controller คืออุปกรณ์ควบคุมที่ออกแบบมาสำหรับงานอุตสาหกรรม ใช้อ่านสัญญาณจากเซนเซอร์และอุปกรณ์หน้างาน ประมวลผลตามโปรแกรมควบคุม แล้วส่งคำสั่งไปยังมอเตอร์ วาล์ว รีเลย์ หรือเครื่องจักร PLC เป็นส่วนสำคัญของระบบ Automation เพราะทำงานซ้ำตาม logic ได้อย่างสม่ำเสมอและเชื่อมต่อกับอุปกรณ์โรงงานได้
ตัวอย่างง่าย ๆ คือสายพานจะเริ่มทำงานเมื่อเซนเซอร์ตรวจพบชิ้นงานและประตูนิรภัยอยู่ในสถานะปิด PLC อ่านเงื่อนไขเหล่านี้ ประมวลผลตามโปรแกรมที่ผ่านการออกแบบ แล้วสั่งมอเตอร์ตามลำดับที่กำหนด หากเงื่อนไขไม่ครบ ระบบอาจหยุดหรือแจ้งเตือนตามการออกแบบความปลอดภัยของเครื่อง
PLC ทำงานอย่างไร
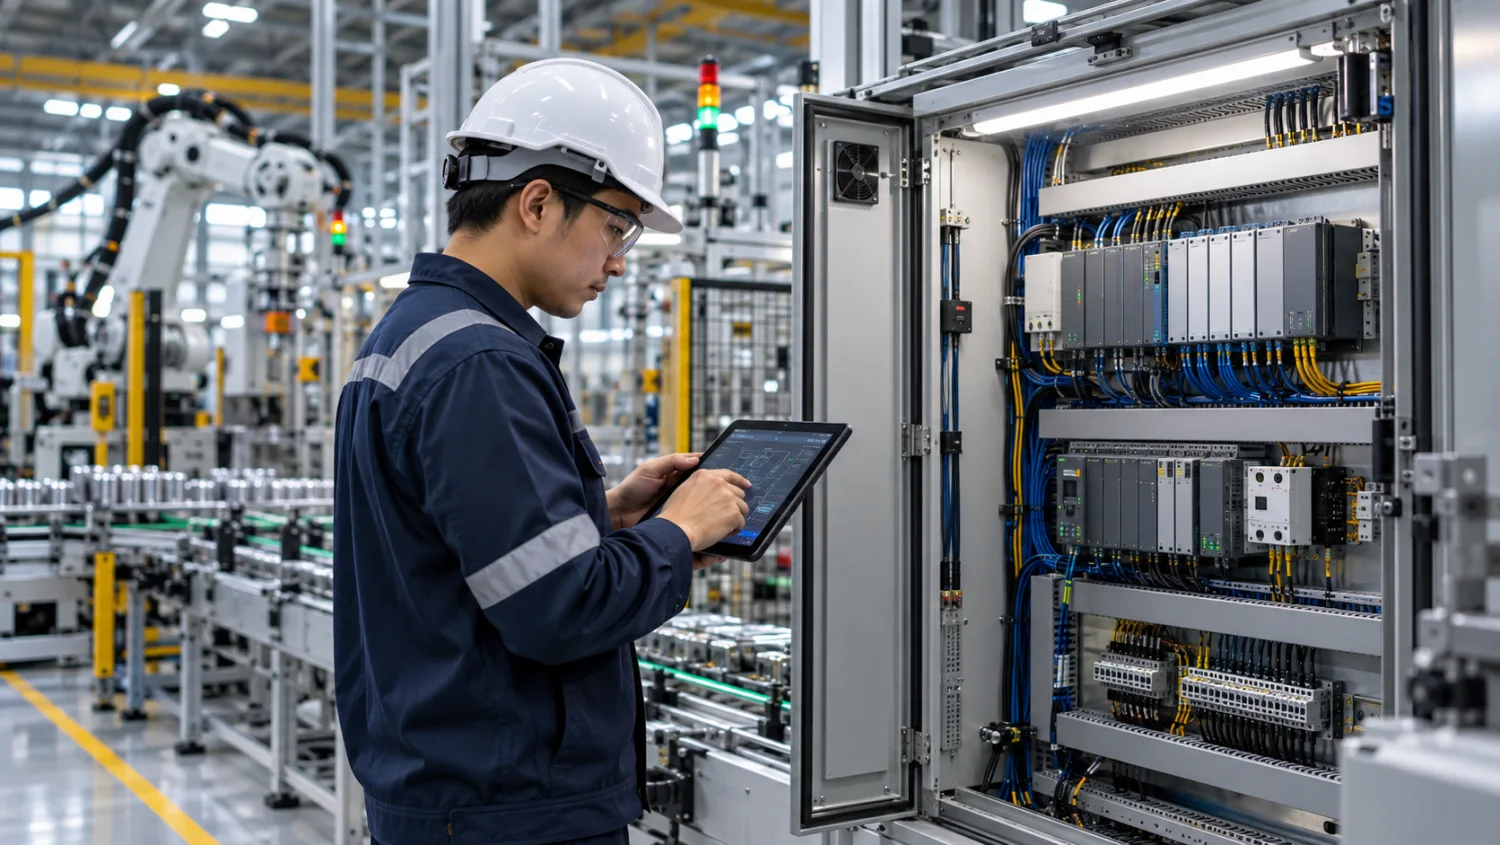
PLC ทำงานเป็นรอบซ้ำอย่างรวดเร็ว โดยอ่านสถานะ input ประมวลผลโปรแกรม และอัปเดต output จากนั้นวนกลับไปอ่านสถานะรอบใหม่ รายละเอียดของรอบการทำงานแตกต่างตามรุ่น การตั้งค่า และงานที่ใช้ แต่ภาพรวมมีขั้นตอนดังนี้
- อ่าน Input: รับสัญญาณจากปุ่ม เซนเซอร์ สวิตช์ มิเตอร์ หรืออุปกรณ์สื่อสาร
- ประมวลผลโปรแกรม: ตรวจเงื่อนไขและดำเนิน logic เช่น ลำดับสตาร์ต interlock หรือตัวนับ
- อัปเดต Output: สั่งงานอุปกรณ์ผ่าน output module หรืออุปกรณ์ที่เชื่อมต่อ
- สื่อสารและตรวจสุขภาพ: แลกเปลี่ยนข้อมูลกับ HMI, SCADA หรือ PLC ตัวอื่น พร้อมตรวจสถานะภายใน
ความเร็วในการตอบสนองขึ้นอยู่กับ scan time, จำนวนสัญญาณ, logic และเครือข่าย การออกแบบระบบที่ต้องการเวลาตอบสนองเฉพาะหรือเกี่ยวข้องกับความปลอดภัยต้องพิจารณามาตรฐานและคู่มือของผู้ผลิต ไม่ใช้ PLC ทั่วไปแทน Safety PLC หรือระบบนิรภัยโดยไม่มีการประเมิน
ส่วนประกอบของ PLC มีอะไรบ้าง
CPU และหน่วยความจำ
CPU ประมวลผลโปรแกรมควบคุมและจัดการการสื่อสาร หน่วยความจำเก็บโปรแกรม ค่าตั้ง และข้อมูลสถานะบางประเภท วิศวกรควรสำรองโปรแกรมและบันทึกเวอร์ชันพร้อมวันที่แก้ไข เพื่อให้ตรวจสอบการเปลี่ยนแปลงและกู้คืนได้
Power Supply
แหล่งจ่ายไฟทำหน้าที่จ่ายพลังงานให้ CPU และโมดูลตามข้อกำหนดของระบบ ต้องเลือกให้เหมาะกับโหลดและคุณภาพไฟฟ้าหน้างาน รวมถึงตรวจการระบายความร้อนและการป้องกันไฟกระชากตามแนวทางของผู้ผลิต
Input และ Output Module
Digital I/O ใช้รับหรือส่งสถานะเปิดปิด ส่วน Analog I/O ใช้กับค่าที่เปลี่ยนต่อเนื่อง เช่น ความดัน อุณหภูมิ หรือระดับสัญญาณ การเลือกโมดูลต้องตรงชนิดสัญญาณ ช่วงแรงดัน/กระแส การแยกวงจร และวิธีเดินสายจริง
Communication Module และเครือข่าย
อุปกรณ์สื่อสารเชื่อม PLC กับ HMI, SCADA, remote I/O หรือระบบอื่น โปรโตคอลที่ใช้ขึ้นกับรุ่นและสถาปัตยกรรมของโรงงาน ควรระบุรายการอุปกรณ์ ที่อยู่เครือข่าย และผู้รับผิดชอบให้ชัดเจน
โปรแกรมและเครื่องมือวิศวกรรม
PLC ถูกตั้งโปรแกรมด้วยเครื่องมือและภาษาควบคุมอุตสาหกรรมที่ผู้ผลิตรองรับ เช่น Ladder Diagram หรือ Function Block Diagram การแก้โปรแกรมในเครื่องจักรที่กำลังผลิตควรผ่าน change control สำรองข้อมูล และทดสอบในสภาวะที่ปลอดภัย
PLC มีหน้าที่อะไรในระบบ Automation
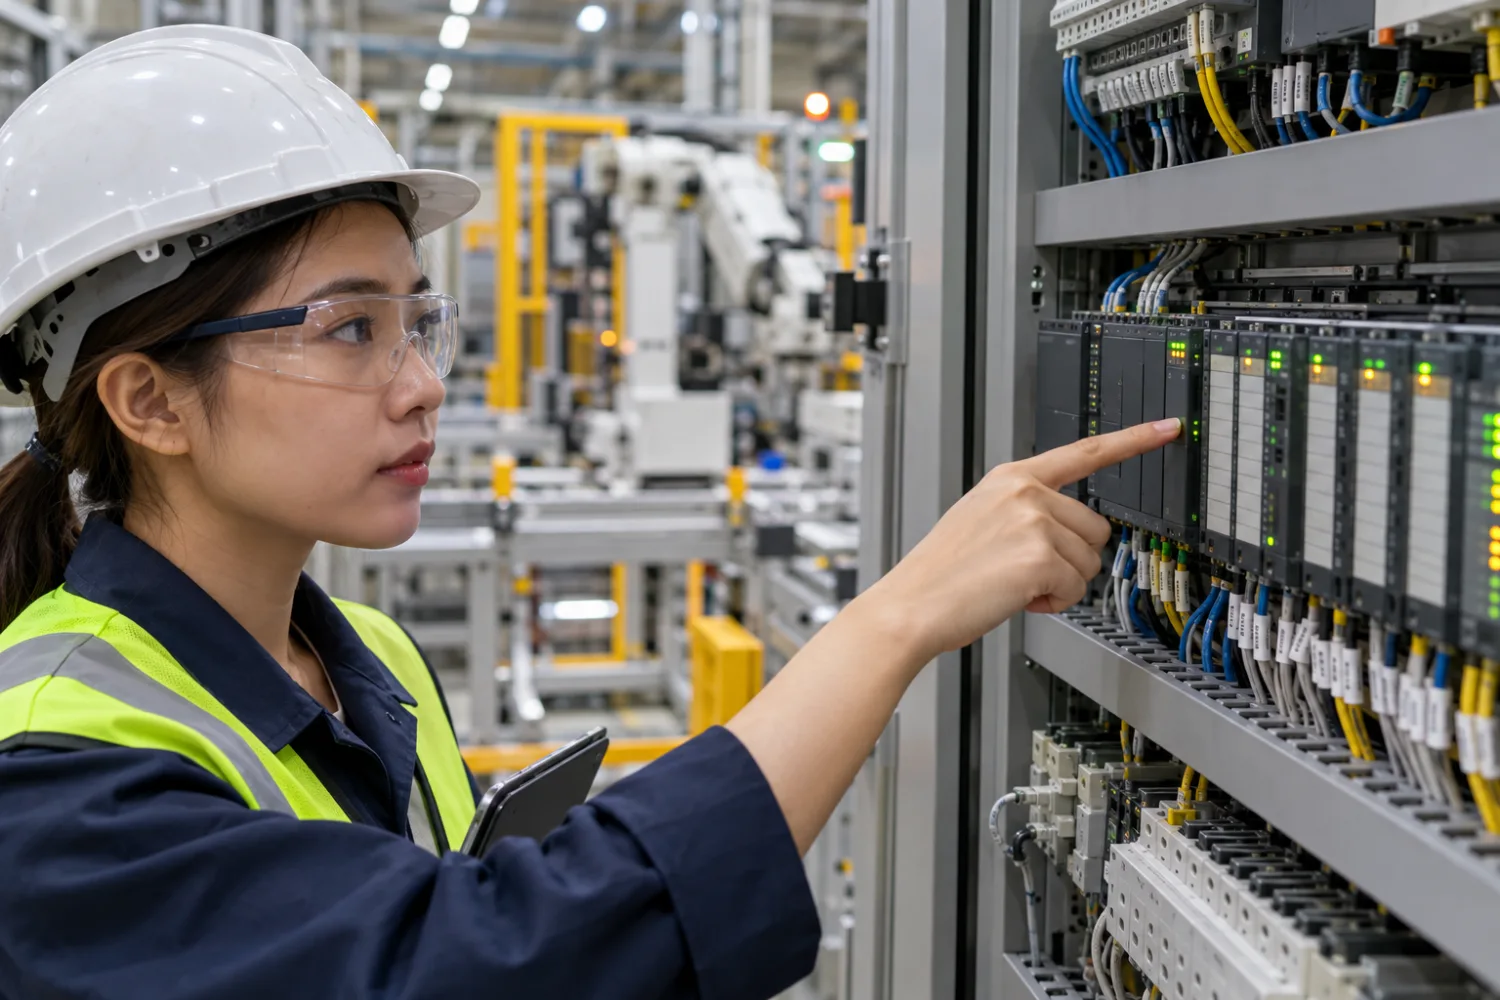
- ควบคุมลำดับการทำงานของเครื่องจักรและสายการผลิต
- อ่านสัญญาณเพื่อสั่งเริ่ม หยุด หรือเปลี่ยนสถานะตามเงื่อนไข
- ประสานอุปกรณ์หลายตัวให้ทำงานตาม sequence
- แจ้งสถานะและ alarm ไปยัง HMI หรือ SCADA
- นับชิ้นงาน จับเวลา หรือเก็บค่ากระบวนการสำหรับระบบระดับสูง
- ทำงานร่วมกับตัวควบคุมและระบบ safety ตาม architecture ที่ออกแบบไว้
PLC มักอยู่ในระดับควบคุมเครื่องจักร ส่วน SCADA ช่วยติดตามหลายเครื่องหรือหลายพื้นที่ และ MES จัดการงานผลิตในระดับปฏิบัติการ การแยกหน้าที่ช่วยลดการผูกทุกอย่างไว้ที่อุปกรณ์ตัวเดียวและทำให้ดูแลระบบได้เป็นระเบียบ
ตัวอย่าง PLC ควบคุมสายการผลิต
สมมติไลน์ประกอบมีสายพาน เซนเซอร์ตรวจชิ้นงาน เครื่องกด และระบบคัดแยก PLC อาจตรวจว่าชิ้นงานอยู่ตำแหน่งถูกต้องก่อนส่งสัญญาณให้เครื่องกดทำงาน จากนั้นรอ feedback ว่ากระบวนการเสร็จ แล้วค่อยสั่งสายพานเดินต่อ หากไม่มีสัญญาณตอบกลับภายในช่วงเวลาที่กำหนด ระบบจะแจ้งเตือนให้พนักงานตรวจสอบ
ในการใช้งานจริงต้องพิจารณาสภาวะผิดปกติ เช่น เซนเซอร์เสีย ชิ้นงานติดขัด ไฟตก หรืออุปกรณ์ปลายทางไม่ตอบสนอง logic ที่เขียนต้องระบุพฤติกรรมที่คาดหวังและทำงานร่วมกับมาตรการความปลอดภัยของเครื่องจักร
PLC เชื่อมกับ HMI และ SCADA อย่างไร
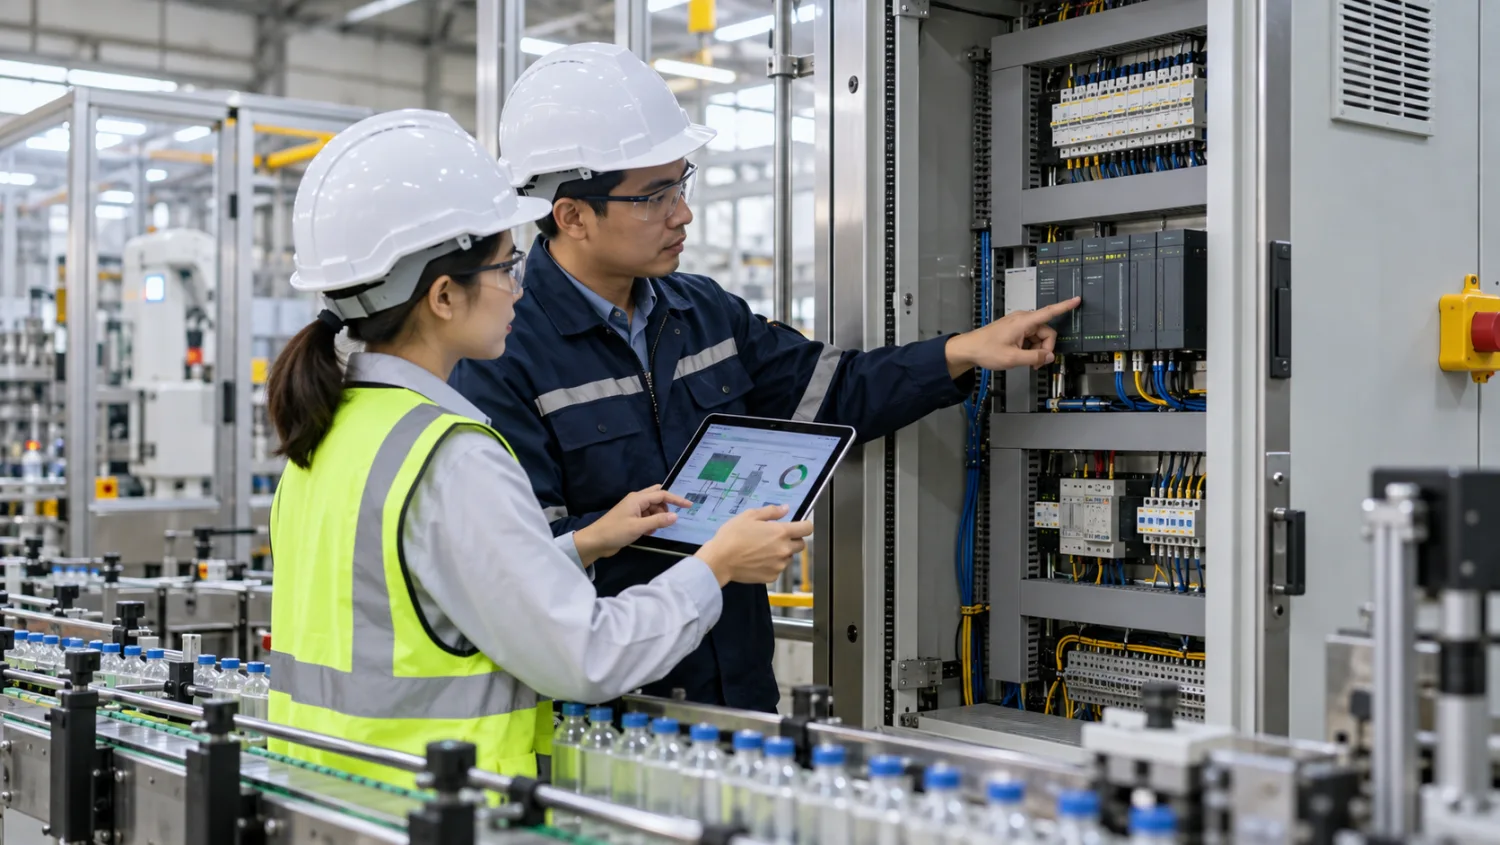
HMI อ่านตัวแปรและสถานะจาก PLC แล้วแสดงให้ Operator ดูหรือป้อนค่าที่ได้รับอนุญาต SCADA รวบรวมข้อมูลจาก PLC หลายตัวเพื่อแสดงภาพรวม alarm และประวัติการทำงาน การเชื่อมต่ออาจใช้โปรโตคอลของผู้ผลิตหรือมาตรฐานอุตสาหกรรมที่อุปกรณ์รองรับ
ควรวางแผน tag และหน่วยให้สื่อความหมาย รวมถึงจัดการสิทธิ์การแก้ค่าควบคุมให้เหมาะสม การให้หน้าจออ่านอย่างเดียวกับหน้าจอที่สั่งงานได้ควรแยกกันตามบทบาทและความเสี่ยง เพื่อป้องกันการเปลี่ยนค่าผิดพลาด
ข้อดีและข้อจำกัดของ PLC
ข้อดี
- ออกแบบมาสำหรับสภาพแวดล้อมอุตสาหกรรมและงานควบคุมซ้ำ
- ปรับ logic ได้โดยไม่ต้องเดินสายวงจรรีเลย์ใหม่ทั้งหมด
- รองรับ I/O และการสื่อสารกับอุปกรณ์หลากหลายตามรุ่น
- ช่วยให้ตรวจสถานะและหาสาเหตุความผิดปกติได้เป็นระบบ
ข้อจำกัดที่ควรวางแผน
- มีความแตกต่างระหว่างผู้ผลิตและรุ่น การเปลี่ยนอุปกรณ์อาจต้องปรับโปรแกรมหรือระบบสื่อสาร
- โปรแกรมที่ไม่มีเอกสารหรือสำรองไว้ทำให้การซ่อมและส่งต่องานยาก
- การเชื่อมต่อเครือข่ายและอุปกรณ์ระยะไกลต้องดูแล cybersecurity ของ OT
- การแก้ logic โดยไม่มีการทดสอบและอนุมัติอาจกระทบการผลิตและความปลอดภัย
แนวทางเลือกและดูแล PLC ในโรงงาน
- นับจำนวนและชนิดสัญญาณ I/O พร้อมเผื่อการขยายตามแผน
- ตรวจสภาพแวดล้อม เช่น อุณหภูมิ ฝุ่น ความชื้น แรงสั่น และคุณภาพไฟ
- ตรวจโปรโตคอลและความเข้ากันได้กับอุปกรณ์ที่มีอยู่
- กำหนดวิธีสำรองโปรแกรม เวอร์ชัน และเอกสาร wiring
- กำหนดสิทธิ์เข้าถึงและบันทึกการเปลี่ยนแปลง
- วางแผนอะไหล่สำรองและการดูแลอุปกรณ์ที่ใกล้หมดอายุการสนับสนุน
- ทดสอบการเปลี่ยนแปลงกับผู้เกี่ยวข้องก่อนขึ้นระบบจริง
สรุป
PLC คืออุปกรณ์ควบคุมที่อ่านสัญญาณ ประมวลผล logic และสั่งงานเครื่องจักร เป็นแกนสำคัญของ Automation โรงงาน การเลือก PLC ต้องตรงกับชนิด I/O สภาพแวดล้อม ความต้องการสื่อสาร และแผนดูแลระยะยาว ขณะเดียวกันโปรแกรม เอกสาร สำรองข้อมูล และการควบคุมสิทธิ์ก็สำคัญไม่แพ้ตัวอุปกรณ์
คำถามที่พบบ่อยเกี่ยวกับ PLC
PLC ย่อมาจาก Programmable Logic Controller หมายถึงตัวควบคุมแบบโปรแกรมได้ที่ใช้ในงานอุตสาหกรรม
PLC อ่านสัญญาณ Input ประมวลผลโปรแกรมควบคุม แล้วอัปเดตสัญญาณ Output เป็นรอบต่อเนื่องตามการออกแบบ
PLC ออกแบบมาสำหรับควบคุมอุปกรณ์และกระบวนการอุตสาหกรรม มีโมดูล I/O และเครื่องมือควบคุมที่เหมาะกับงานโรงงาน ส่วนคอมพิวเตอร์ทั่วไปเหมาะกับงานประมวลผลและแอปพลิเคชันทั่วไปมากกว่า
ได้ หาก PLC และ SCADA รองรับโปรโตคอลหรือ gateway ที่ใช้ร่วมกัน โดยต้องกำหนด tag หน่วย การอ่านเขียน และสิทธิ์ให้ชัดเจน
ไม่ควรถือว่าใช้แทนกันได้โดยอัตโนมัติ งาน safety ต้องใช้อุปกรณ์และสถาปัตยกรรมที่เหมาะกับระดับความเสี่ยงและมาตรฐานที่เกี่ยวข้อง ควรให้วิศวกรความปลอดภัยและผู้ผลิตตรวจสอบ
เก็บไฟล์โปรแกรมพร้อมเวอร์ชัน วันที่แก้ไข รายการอุปกรณ์ และเอกสารประกอบไว้ในพื้นที่ควบคุมสิทธิ์ ทดสอบไฟล์สำรองและกำหนดผู้อนุมัติการเปลี่ยนแปลง
