


 English
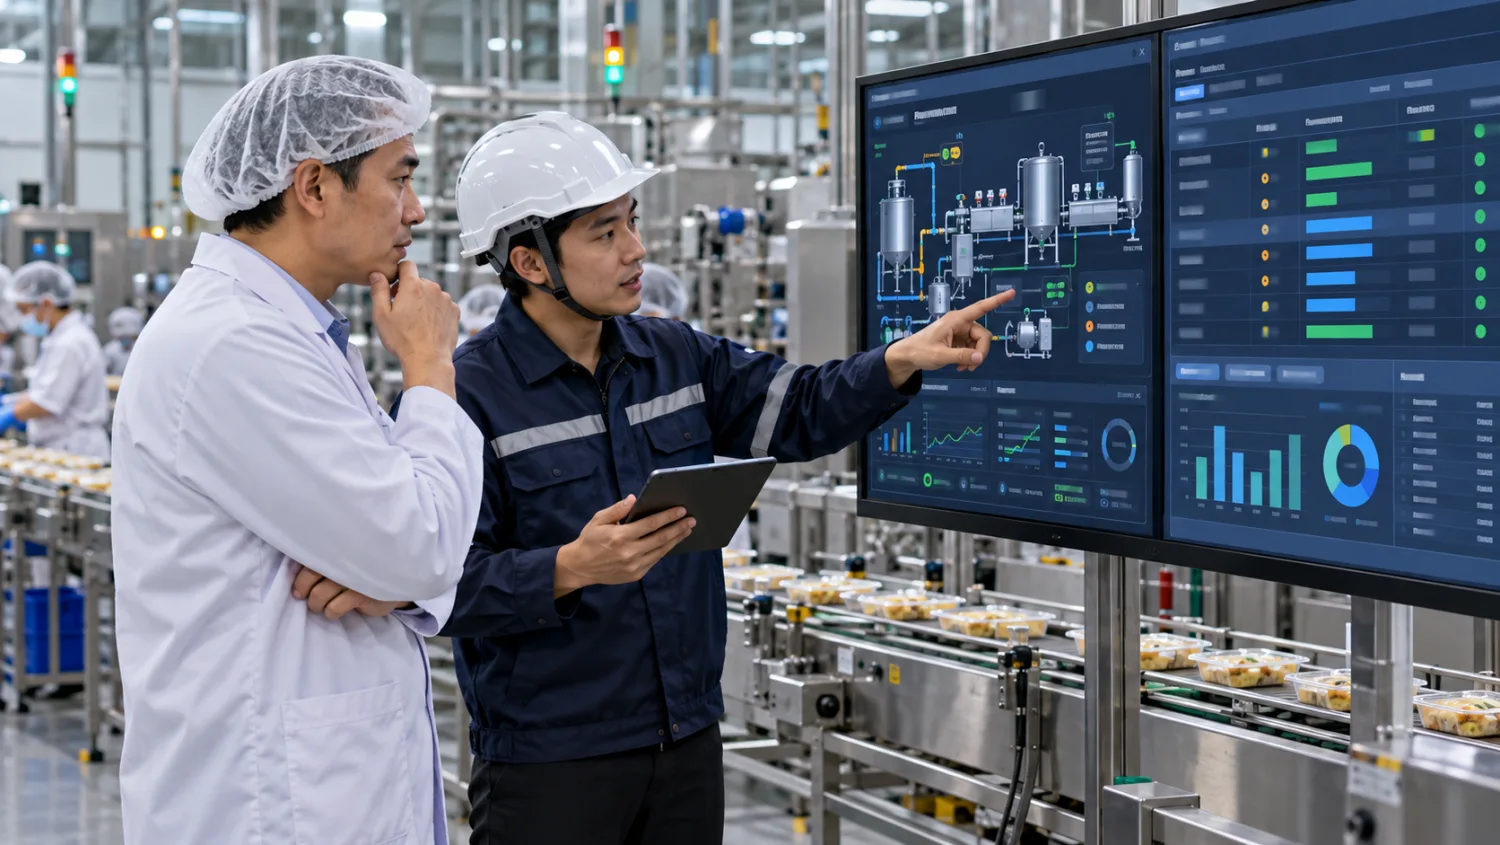
SCADA กับ MES ต่างกันตรงไหน? SCADA ใช้ติดตามสถานะและสั่งการกระบวนการในขอบเขตที่ออกแบบไว้ เช่น ค่าอุณหภูมิ สัญญาณเตือน และการเดินเครื่อง ส่วน MES ใช้บริหารว่าออร์เดอร์ใดกำลังผลิตบนไลน์ไหน ใช้วัตถุดิบล็อตใด ผ่านการตรวจคุณภาพหรือยัง และได้ผลผลิตเท่าไร ทั้งสองระบบจึงเชื่อมกันได้ แต่แทนกันทั้งหมดไม่ได้
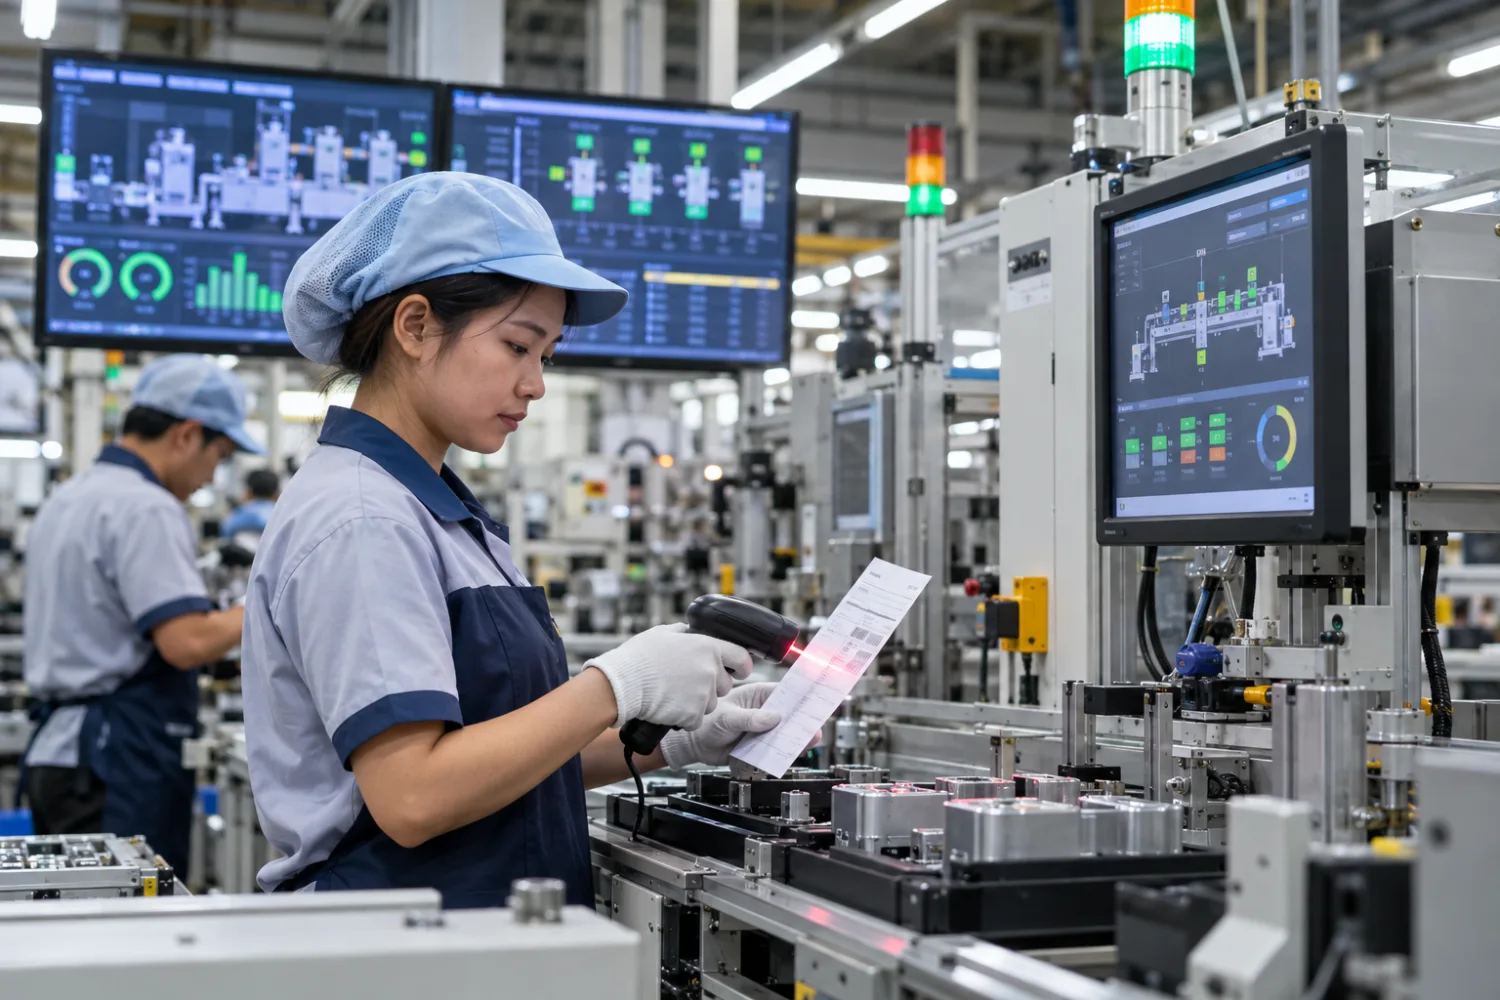
ลองนึกถึงโรงงานที่เครื่องบรรจุหยุดไป 12 นาที SCADA ช่วยให้ช่างเห็นเวลาหยุดและรหัส Alarm ทันที ขณะที่ MES นำเหตุการณ์นั้นไปผูกกับกะ คำสั่งผลิต และจำนวนชิ้นที่ได้รับผลกระทบ เพื่อให้หัวหน้าไลน์อธิบายสาเหตุของส่งมอบล่าช้าได้
SCADA กับ MES คืออะไร และใครใช้ข้อมูลส่วนไหน
SCADA กับ MES มองเหตุการณ์เดียวกันคนละระดับ
SCADA ย่อจาก Supervisory Control and Data Acquisition ทำหน้าที่รวบรวมข้อมูลจากอุปกรณ์ควบคุม แสดงสถานะ แจ้งเตือน และสนับสนุนการสั่งการที่ได้รับอนุญาต เจ้าหน้าที่ควบคุมและช่างซ่อมบำรุงมักใช้หน้าจอนี้เพื่อแก้ปัญหาหน้างาน ระดับความถี่ของข้อมูลอาจเป็นวินาทีหรือต่ำกว่านั้นตามลักษณะกระบวนการ
MES หรือ Manufacturing Execution System ใช้ติดตามและจัดการงานผลิตระหว่างแผนจาก ERP กับการทำงานจริงบนไลน์ ผู้ใช้หลักคือหัวหน้าไลน์ ฝ่ายผลิต คุณภาพ และวางแผน ข้อมูลที่ต้องการไม่ใช่เพียงค่า Sensor แต่รวมถึงรหัสสินค้า สูตรการผลิต ผู้ปฏิบัติงาน ล็อต และเหตุผลการหยุดเครื่อง
สถาปัตยกรรมข้อมูลจาก PLC ถึง ERP
เส้นทางที่พบได้คือ PLC หรืออุปกรณ์หน้างานส่งสัญญาณเข้า SCADA/Historian จากนั้นชั้นเชื่อมข้อมูลคัดเฉพาะเหตุการณ์ที่ MES ต้องใช้ เช่น เริ่มงาน จบงาน เปลี่ยนสถานะเครื่อง ผลการชั่ง และยอด Counter ส่วน MES ส่งความคืบหน้า ผลผลิต และการใช้วัตถุดิบให้ ERP ตามรอบหรือเหตุการณ์ที่กำหนด
ไม่ควรนำทุกค่า Sensor ขึ้น ERP โดยตรง เพราะปริมาณข้อมูลสูงและไม่มีบริบทธุรกิจ ให้กำหนดรหัสเครื่องจักร หน่วย เวลา อัตราการเก็บ และความหมายของแต่ละสถานะก่อน โดยเฉพาะเวลาที่อุปกรณ์หลายเครื่องใช้เขตเวลาหรือ Clock ต่างกัน
Workflow ตัวอย่าง: ผลิตสินค้าหนึ่งล็อต
- ERP ส่งคำสั่งผลิตและรายการวัตถุดิบที่อนุมัติให้ MES
- MES ระบุไลน์ เครื่องจักร กะ และล็อตวัตถุดิบ พร้อมตรวจขั้นตอนก่อนเริ่ม
- เมื่อเครื่องเริ่มทำงาน SCADA บันทึกสถานะและ Alarm พร้อมเวลาจริง
- MES รับเหตุการณ์สำคัญ จับคู่กับคำสั่งผลิต และให้คนยืนยันเหตุผลเมื่อข้อมูลเครื่องไม่พอ
- หลังจบงาน MES สรุปจำนวนดี ของเสีย และการใช้วัตถุดิบ ส่งผลกลับ ERP
หากเครือข่ายระหว่าง IT กับ OT ขัดข้อง การควบคุมเครื่องจักรต้องยังปลอดภัยตามการออกแบบหน้างาน ส่วนข้อมูลที่รอส่งควรมีคิวและกลไกส่งซ้ำโดยไม่สร้างรายการผลิตซ้ำ
ประโยชน์ต่อธุรกิจและทีมเทคนิค
ผู้จัดการเห็นได้ว่าแผนผลิตช้าจากเครื่องหยุด วัตถุดิบไม่พร้อม หรือรออนุมัติคุณภาพ แทนการดูกราฟเครื่องอย่างเดียว ทีมเทคนิคได้ข้อมูลเหตุการณ์ที่ตรวจสอบย้อนหลังได้ และลดการนำไฟล์หลายแหล่งมาคีย์รวมตอนสิ้นกะ
ผลลัพธ์ที่ควรวัดก่อนและหลังติดตั้งคือเวลาปิดงานผลิต ความครบถ้วนของข้อมูล Downtime เวลาค้นหาล็อตย้อนหลัง และสัดส่วนงานที่ต้องแก้ข้อมูลด้วยมือ ไม่ควรอ้างว่าการเชื่อมระบบทำให้ OEE เพิ่มขึ้นเอง เพราะยังขึ้นกับการแก้ปัญหาหน้างานจริง
การเชื่อมต่อ ความปลอดภัย และการขยายระบบ
เริ่มจากเครื่องหนึ่งประเภทและคำสั่งผลิตหนึ่งรูปแบบ ตรวจว่าแต่ละ Event มีรหัสไม่ซ้ำ เวลาเกิดจริง และสถานะการรับข้อมูล ออกแบบสิทธิ์แบบอ่านข้อมูลเป็นหลักสำหรับ MES; การสั่งเครื่องจากระบบธุรกิจควรแยกขั้นตอนอนุมัติและการทดสอบความปลอดภัย
แยกเครือข่าย OT/IT ผ่านจุดเชื่อมที่ควบคุมได้ จำกัดพอร์ต บัญชี และสิทธิ์ เก็บ Log การเปลี่ยน Mapping กับผู้แก้ข้อมูล และทดสอบกรณีข้อมูลมาช้า หลุด หรือซ้ำ ก่อนขยายทุกไลน์
ปัญหาที่พบบ่อยและวิธีเริ่มต้น
- รหัสเครื่องไม่ตรงกัน: ทำทะเบียนเครื่องกลางและกำหนดเจ้าของข้อมูล
- Alarm มากแต่แปลเป็นเหตุผลไม่ได้: แยกสถานะอัตโนมัติออกจาก Reason Code ที่คนต้องยืนยัน
- ยอด Counter ย้อนกลับเมื่อรีเซ็ต: นิยามรอบการนับและการตัดยอดให้ชัด
- อยากทำทุกไลน์พร้อมกัน: เริ่ม Pilot ที่ไลน์ซึ่งมีข้อมูลพร้อมและ KPI สำคัญ
สรุป
SCADA ตอบว่าเครื่องจักรกำลังเกิดอะไรขึ้น ส่วน MES ตอบว่างานผลิตใดได้รับผลและต้องจัดการต่ออย่างไร หากเชื่อมด้วยรหัส เวลา และกติกาข้อมูลที่ชัด โรงงานจะได้ภาพเดียวกันตั้งแต่เครื่องถึงแผนผลิต
คำถามที่พบบ่อย
หากต้องติดตามคำสั่งผลิต ล็อต คุณภาพ หรือการใช้วัตถุดิบข้ามไลน์ MES อาจช่วยได้ แต่โรงงานที่มีงานเรียบง่ายอาจเริ่มจากการจัดข้อมูลและรายงานเฉพาะจุดก่อน
โดยทั่วไปไม่ควรใช้ MES แทนระบบควบคุมหน้างาน การส่งคำสั่งจาก MES ต้องผ่านการออกแบบสิทธิ์และความปลอดภัยของกระบวนการ
เริ่มจากรหัสเครื่อง สถานะเดินหรือหยุด เวลาเริ่มจบ Counter และคำสั่งผลิต จากนั้นตรวจคุณภาพข้อมูลก่อนเพิ่มรายละเอียด
ควรเก็บข้อมูลในระบบหน้างานหรือคิวที่ออกแบบไว้ และส่งต่อหลังเชื่อมกลับโดยป้องกันการบันทึกซ้ำ
