


 English
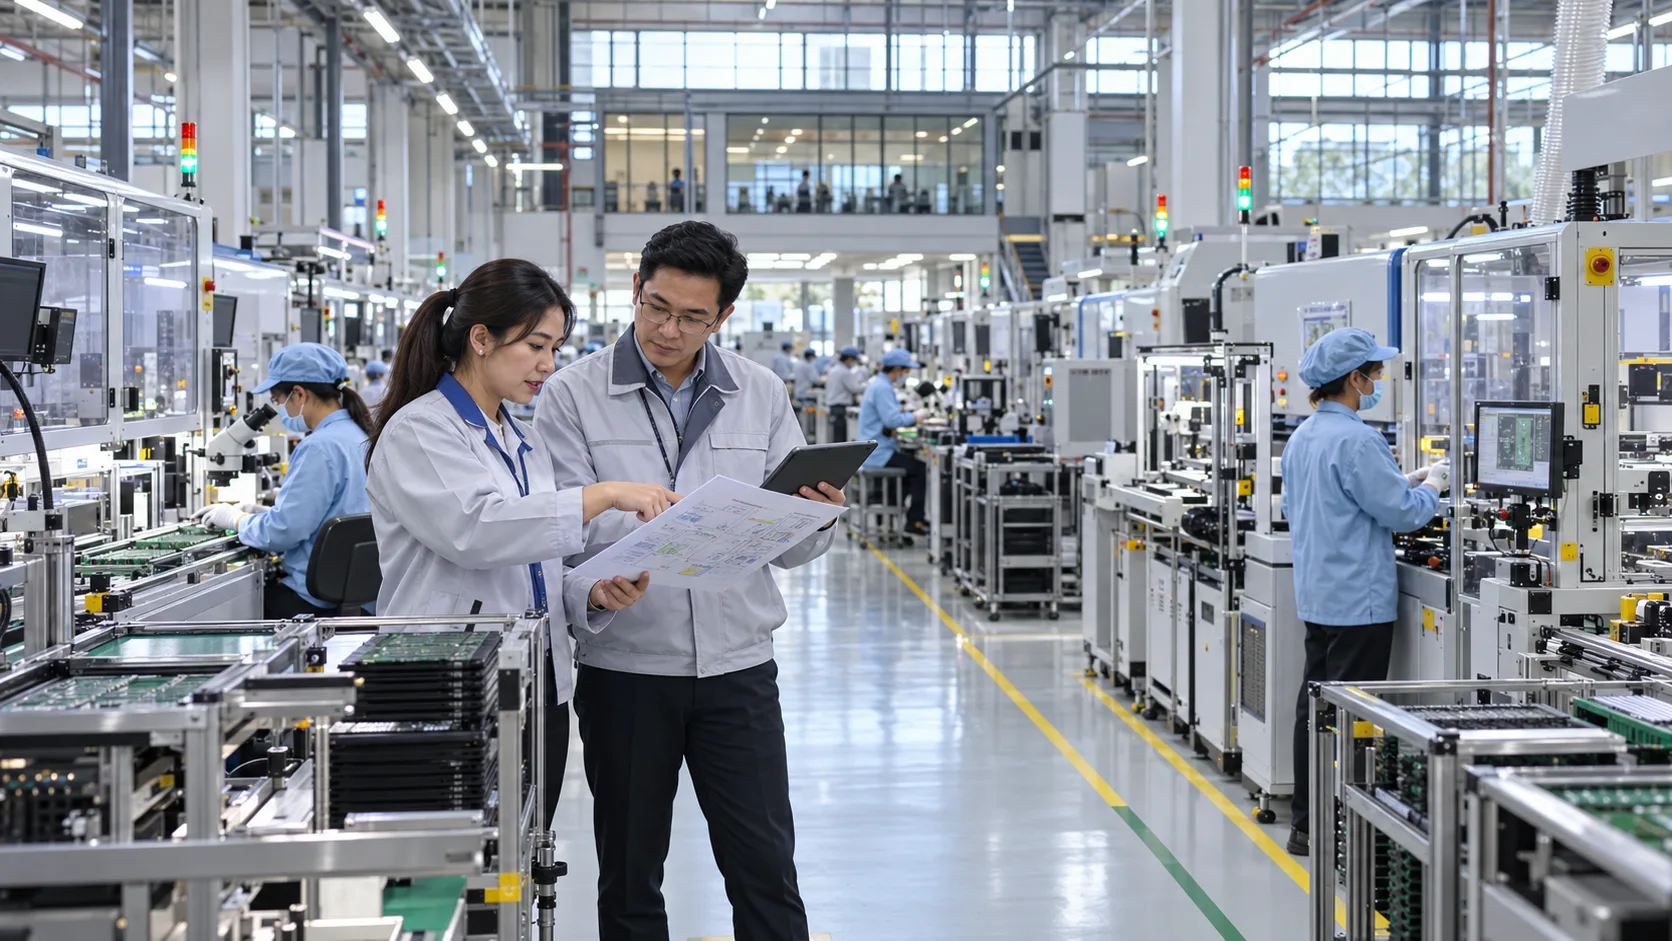
ถ้ามีผู้เสนอ โซลูชั่นระบบ Smart Factory ให้โรงงาน คำถามแรกไม่ควรเป็น “มี Dashboard กี่หน้า” แต่ควรถามว่า “ระบบนี้ช่วยลดปัญหาอะไร ใครจะใช้ข้อมูล และจะพิสูจน์ผลอย่างไร” โรงงานที่เครื่องหยุดบ่อย โรงงานที่ของเสียสูง และโรงงานที่ส่งงานไม่ทัน อาจต้องใช้เทคโนโลยีบางส่วนคล้ายกัน แต่ลำดับการลงทุนไม่เหมือนกัน
บทความนี้ช่วยแยกโซลูชั่นออกเป็นงานที่โรงงานใช้จริง พร้อมแนวทางเลือกขอบเขต เชื่อมกับเครื่องจักรและระบบเดิม ประเมินค่าใช้จ่าย และกำหนดเกณฑ์ตรวจรับ เหมาะกับเจ้าของโรงงาน ผู้จัดการผลิต ทีมวิศวกรรม และฝ่าย IT ที่กำลังเปรียบเทียบผู้ให้บริการหรือเตรียม Requirement
หากต้องการเริ่มจากนิยามและภาพรวมของเทคโนโลยี อ่าน Smart Factory คืออะไร ก่อน บทความนี้จะลงรายละเอียดด้านการเลือกโซลูชั่นและการส่งมอบงานมากกว่า
โซลูชั่นระบบ Smart Factory คืออะไร
โซลูชั่นระบบ Smart Factory คือชุดของอุปกรณ์ วิธีรับข้อมูล ซอฟต์แวร์ และขั้นตอนทำงานที่เชื่อมข้อมูลจากหน้างานผลิตเข้ากับการตัดสินใจ ตัวอย่างเช่น Sensor และ PLC ส่งสถานะเครื่องไปยังระบบเก็บข้อมูล ระบบวิเคราะห์เวลาหยุดและแจ้งหัวหน้าไลน์ จากนั้นทีมงานบันทึกสาเหตุและติดตามว่าการแก้ไขช่วยลดการหยุดซ้ำหรือไม่
หัวใจจึงไม่ใช่การมีทุกระบบพร้อมกัน โรงงานหนึ่งแห่งอาจเริ่มจากการติดตามเครื่องจักร อีกแห่งเริ่มจากตรวจสอบคุณภาพตาม Lot โซลูชั่นที่เหมาะต้องระบุปัญหา เป้าหมาย ข้อมูลที่ใช้ และคนรับผิดชอบผลลัพธ์ได้ชัด
มีโซลูชั่น Smart Factory แบบไหนบ้าง
1. Machine Monitoring และ Downtime
ใช้ติดตามสถานะเครื่อง เวลาผลิต เวลาหยุด และเหตุผลที่หยุด เหมาะกับโรงงานที่รายงานผลผลิตช้าหรือไม่รู้ว่ากำลังผลิตหายไปตรงไหน ข้อมูลจาก PLC มักบอกได้ว่าเครื่องวิ่งหรือหยุด แต่การแยก “รอวัตถุดิบ” กับ “เครื่องเสีย” อาจต้องให้คนหน้างานยืนยันเหตุผลเพิ่ม
สิ่งที่ควรตรวจรับ: เวลาในรายงานตรงกับเหตุการณ์จริง การเปลี่ยนกะไม่ทำให้ตัวเลขผิด และข้อมูลที่ขาดจากเครือข่ายถูกระบุว่าไม่ครบแทนการนับเป็นเครื่องหยุด
2. Quality และ Traceability
ผูกผลตรวจคุณภาพกับเครื่องจักร วัตถุดิบ Lot เวลา และคำสั่งผลิต เหมาะกับงานที่ต้องค้นสาเหตุของเสียหรือเรียกคืนสินค้าบางชุด ระบบอาจเริ่มจากแบบฟอร์มตรวจคุณภาพดิจิทัลก่อน แล้วค่อยรับค่าจากเครื่องวัดอัตโนมัติเมื่อคุ้มค่า
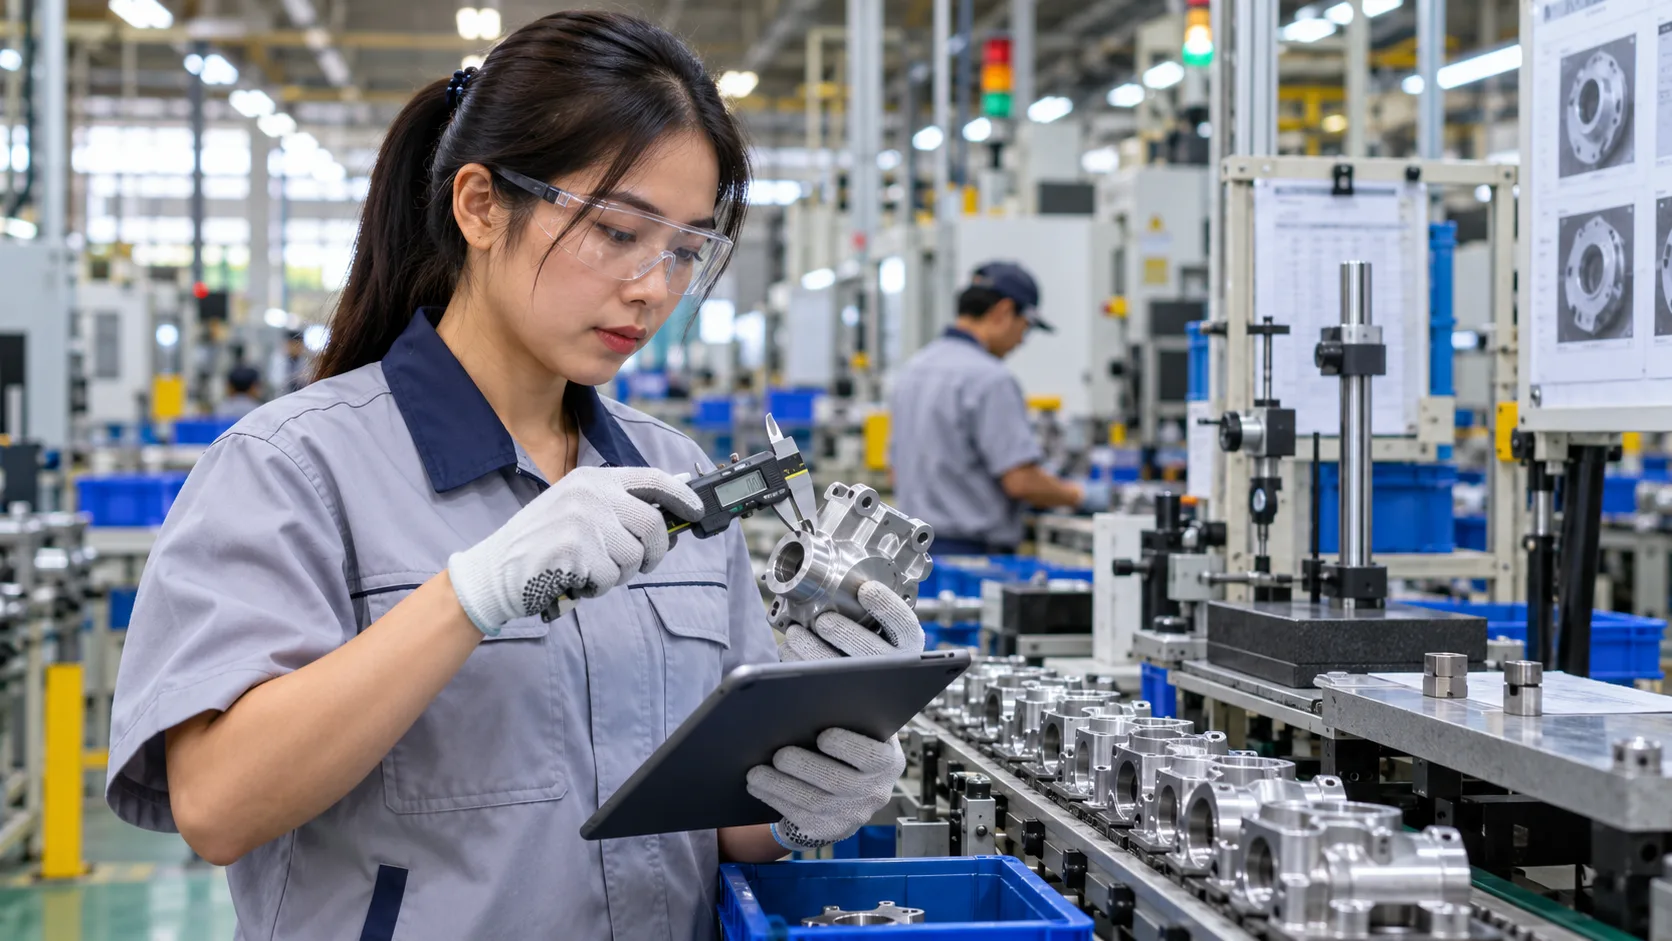
สิ่งที่ควรตรวจรับ: ค้นย้อนหลังจาก Lot ได้ว่าใช้วัตถุดิบใด ผ่านเครื่องไหน ใครตรวจ และการแก้ไขผลตรวจมีประวัติให้ตรวจสอบ
3. Maintenance และการแจ้งเตือน
เชื่อม Alarm ชั่วโมงทำงาน และประวัติซ่อมเพื่อช่วยทีมช่างจัดลำดับงาน เริ่มจากการแจ้งเตือนที่มีเจ้าของรับเรื่องชัดเจนก่อนขยับไปสู่ Predictive Maintenance เพราะการคาดการณ์ต้องมีข้อมูลย้อนหลังที่ดีและรู้ความหมายของอาการเสียจริง
สิ่งที่ควรตรวจรับ: แจ้งเตือนถึงคนที่รับผิดชอบ เปิดงานซ่อมได้ ติดตามเวลาตอบรับ และไม่ส่ง Alarm ซ้ำถี่จนผู้ใช้เลิกสนใจ
4. Energy Monitoring
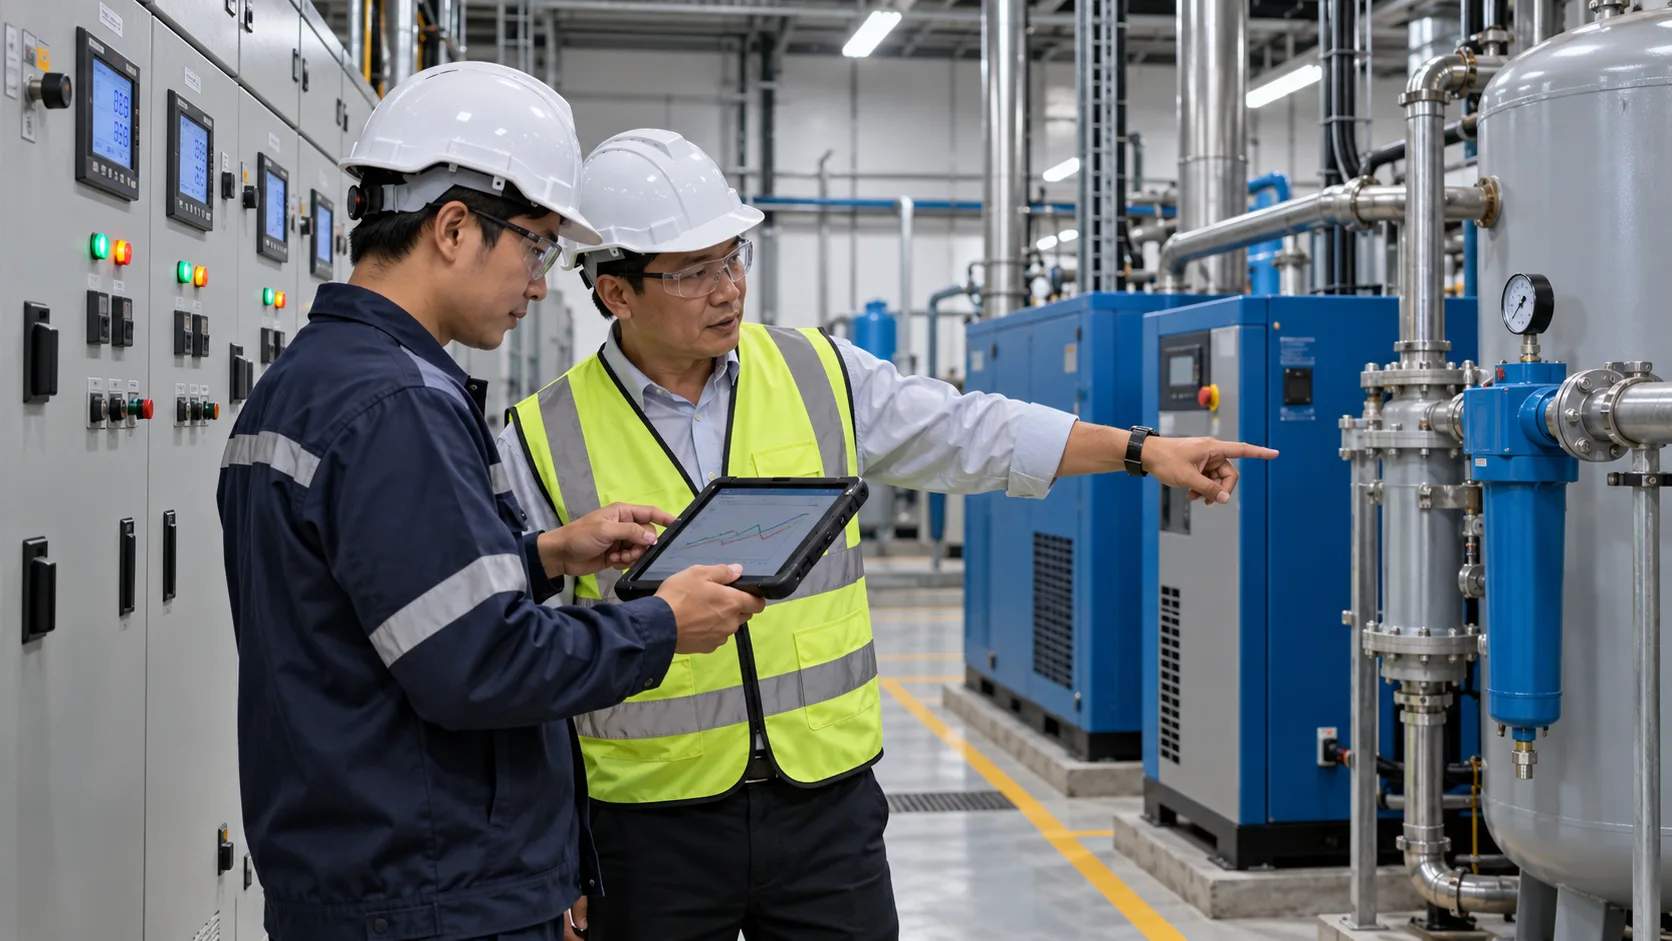
ติดตามไฟฟ้า ลมอัด น้ำ หรือพลังงานอื่นในระดับที่นำไปแก้ไขได้ เช่น ไลน์ผลิต เครื่องหลัก หรือระบบ Utility สำคัญ ต้องดูร่วมกับปริมาณผลิตและเวลาทำงาน มิฉะนั้นค่าใช้พลังงานที่สูงขึ้นอาจถูกตีความว่าเครื่องไม่มีประสิทธิภาพ ทั้งที่โรงงานผลิตมากขึ้น
สิ่งที่ควรตรวจรับ: มิเตอร์และหน่วยวัดถูกต้อง มีค่าฐานเปรียบเทียบ และทีมงานหาจุดใช้พลังงานผิดปกติได้จริง อ่านเพิ่มเติมเรื่อง Energy Monitoring ในโรงงาน
5. MES และการเชื่อม ERP
เมื่อโจทย์ไม่ใช่แค่รู้สถานะเครื่อง แต่ต้องจัดการคำสั่งผลิต ผลผลิต ของเสีย การเบิกวัตถุดิบ และการส่งมอบ อาจต้องใช้ MES หรือระบบจัดการการผลิตที่เหมาะกับขนาดงาน แล้วกำหนดว่าจะส่งข้อมูลใดไป ERP เช่น จำนวนผลิตจริงและการใช้วัตถุดิบ
สิ่งที่ควรตรวจรับ: ไม่มีการสร้างคำสั่งผลิตซ้ำเมื่อเชื่อมต่อหลุด กำหนดระบบต้นทางของข้อมูลแต่ละชุดชัดเจน และแก้ข้อมูลผิดโดยมีผู้อนุมัติและประวัติ
วิธีเลือกโซลูชั่นระบบ Smart Factory ให้ตรงโรงงาน
เริ่มจากความสูญเสีย ไม่ใช่รายชื่อฟีเจอร์
รวบรวมปัญหาที่เกิดซ้ำ เช่น Downtime ของเสีย รายงานล่าช้า หรือการใช้พลังงานนอกเวลาผลิต ประเมินต้นทุนของแต่ละปัญหาเท่าที่มีหลักฐาน จากนั้นเลือกหนึ่งปัญหาที่ทีมงานมีอำนาจลงมือแก้ หากพบว่าปัญหาหลักคือรอวัตถุดิบ โซลูชั่นตรวจสภาพเครื่องที่ซับซ้อนอาจไม่ใช่โครงการแรกที่เหมาะ
ตรวจข้อมูลที่มีอยู่จริง
ทำรายการเครื่องจักร รุ่น PLC จุดรับสัญญาณ Protocol มิเตอร์ และระบบเดิม พร้อมระบุว่าข้อมูลใดเชื่อถือได้ ข้อมูลใดต้องให้คนยืนยัน เครื่องเก่าที่ไม่มี API อาจอ่านผ่านพอร์ตอุตสาหกรรม เพิ่ม Gateway หรือติด Sensor บางจุดได้ แต่ต้องให้ทีมเครื่องจักรตรวจว่าการเชื่อมไม่กระทบการควบคุมและการรับประกัน
เลือกผู้ใช้และการตอบสนองก่อนออกแบบจอ
Dashboard ของหัวหน้าไลน์ควรเห็นปัญหาที่ต้องแก้ในกะปัจจุบัน ฝ่ายซ่อมควรเห็นเหตุเสียซ้ำและสถานะงาน ผู้บริหารอาจต้องเห็นแนวโน้มต้นทุนและความสามารถส่งมอบ การใช้จอเดียวกับทุกบทบาททำให้ข้อมูลสำคัญถูกกลบ
สถาปัตยกรรมที่ควรเห็นในข้อเสนอจากผู้พัฒนา
ข้อเสนอที่ตรวจสอบได้ควรแสดงเส้นทางข้อมูลตั้งแต่ Sensor/PLC ไปยัง Gateway หรือระบบหน้างาน การจัดเก็บข้อมูล ระบบวิเคราะห์ และปลายทางที่ต้องใช้ เช่น MES, ERP หรือระบบแจ้งเตือน ควรบอกทิศทางการรับส่งข้อมูล ความถี่ เจ้าของข้อมูล และวิธีทำงานเมื่อเครือข่ายล่ม
- ระดับเครื่องจักร: Sensor, มิเตอร์ และ PLC ควบคุมกระบวนการตามหน้าที่เดิม
- ระดับหน้างาน: Gateway, SCADA หรือระบบเก็บข้อมูล รับและแปลงค่าพร้อมเวลา รหัสเครื่อง และคุณภาพข้อมูล
- ระดับปฏิบัติการ: Machine Monitoring, Quality, Maintenance หรือ MES จัดการเหตุการณ์และงานของทีม
- ระดับธุรกิจ: ERP และ Dashboard ผู้บริหารใช้ข้อมูลที่ตรวจสอบแล้วเพื่อวางแผนและติดตามผล
กรอบ ISA-95 ช่วยคุยเรื่องหน้าที่ระหว่างระบบควบคุมกับระบบธุรกิจ ส่วน OPC UA อาจเป็นหนึ่งในวิธีแลกเปลี่ยนข้อมูลระหว่างอุปกรณ์และระบบต่างยี่ห้อ แต่ควรยืนยันความสามารถของอุปกรณ์จริงก่อนระบุเป็นข้อกำหนดตายตัว
ซื้อระบบสำเร็จรูปหรือพัฒนาเฉพาะทางดี
ระบบสำเร็จรูปเหมาะเมื่อกระบวนการค่อนข้างมาตรฐาน มีการเชื่อมต่อที่รองรับอยู่แล้ว และทีมยอมปรับวิธีทำงานตามผลิตภัณฑ์ ส่วนระบบเฉพาะทางเหมาะเมื่อมีขั้นตอนผลิต สิทธิ์ข้อมูล หรือการเชื่อมเครื่องและ ERP ที่เป็นเงื่อนไขเฉพาะ การตัดสินใจควรดูต้นทุนตลอดอายุใช้งาน ไม่ใช่ราคาเริ่มต้นเพียงอย่างเดียว
- ถามเรื่องข้อมูล: ใครเป็นเจ้าของข้อมูล ส่งออกได้อย่างไร และเมื่อย้ายระบบจะได้ข้อมูลในรูปแบบใด
- ถามเรื่องการเชื่อม: รองรับ PLC/Protocol ที่โรงงานมีจริงหรือไม่ มีค่าเชื่อมต่อเพิ่มต่อเครื่องหรือต่อ Tag หรือไม่
- ถามเรื่องการเปลี่ยนแปลง: ถ้าเพิ่มไลน์หรือเปลี่ยนสินค้า ใครปรับสูตรรายงานและใช้เวลานานเท่าไร
- ถามเรื่องดูแล: มี Backup, Monitoring, อัปเดตความปลอดภัย และการรับผิดชอบเมื่อระบบล่มอย่างไร
งบโครงการ Smart Factory คิดจากอะไร
งบขึ้นกับจำนวนเครื่องและจุดวัด ความพร้อมของ PLC เครือข่ายหน้างาน ความยากของการเชื่อม ERP/ระบบเดิม ปริมาณข้อมูลที่ต้องเก็บ ระดับ Dashboard และการฝึกผู้ใช้ หากต้องเพิ่มตู้ไฟ เดินสาย หยุดเครื่องทดสอบ หรือเปลี่ยน Sensor ค่าใช้จ่ายหน้างานอาจมีนัยสำคัญพอ ๆ กับซอฟต์แวร์
ขอให้ผู้เสนอราคาแยกค่าอุปกรณ์ ค่าติดตั้ง ค่าพัฒนาหรือ License ค่าเชื่อมต่อ ค่า Cloud/Server ค่าบำรุงรักษา และเงื่อนไขขยายระบบ พร้อมระบุสิ่งที่ยังไม่รวม โรงงานจะเปรียบเทียบข้อเสนอได้ตรงกว่าการเทียบ “ราคาต่อ Dashboard”
ตัวอย่างเลือกโซลูชั่นตามสถานการณ์จริง
กรณีตัวอย่างสมมติ: โรงงานชิ้นส่วนโลหะมีเครื่องจักร 12 เครื่องและบันทึกการหยุดด้วยกระดาษ เป้าหมายแรกคือรู้สาเหตุเวลาหยุด ไม่ใช่คาดการณ์การเสียทันที ทีมงานจึงเริ่มจากอ่านสถานะเครื่อง 3 เครื่องที่มีปัญหาบ่อย สร้างเหตุผล Downtime ที่พนักงานเลือกได้ง่าย และให้หัวหน้าไลน์ตรวจรายงานทุกวัน เมื่อข้อมูลหนึ่งเดือนบอกว่าช่วงเปลี่ยนงานกินเวลาสูง จึงปรับขั้นตอนตั้งเครื่องก่อนพิจารณาลงทุนใน Sensor เพิ่ม
อีกโรงงานอาจมีระบบ SCADA อยู่แล้ว แต่ข้อมูลคุณภาพยังแยกใน Excel กรณีนี้โซลูชั่นที่คุ้มกว่าอาจเป็นการเชื่อมผลตรวจตาม Lot กับคำสั่งผลิตและ ERP มากกว่าติดระบบ Monitoring อีกชุดหนึ่ง ตัวอย่างทั้งสองแสดงว่าจุดเริ่มของ Smart Factory ขึ้นกับช่องว่างข้อมูลและการตัดสินใจที่ต้องปรับปรุง
ความปลอดภัยและความต่อเนื่องของระบบต้องระบุใน TOR
ระบบผลิตไม่ควรหยุดเพราะ Dashboard หรืออินเทอร์เน็ตล่ม ข้อเสนอจึงต้องอธิบายการแยกเครือข่าย OT/IT สิทธิ์การเข้าถึง การสำรองข้อมูล การกู้คืน และวิธีให้ผู้รับจ้างเข้าดูแลระยะไกล ควรเริ่มจากการอ่านข้อมูลโดยไม่ส่งคำสั่งกลับ PLC หากไม่มีความจำเป็นทางกระบวนการที่ผ่านการอนุมัติ
ต้องทดสอบเหตุขัดข้องด้วย เช่น สัญญาณ Sensor หลุด Gateway ดับ ระบบ ERP ไม่ตอบ และเวลาระหว่างเครื่องไม่ตรงกัน ความเสี่ยงเหล่านี้กระทบความน่าเชื่อถือของรายงานและอาจทำให้ทีมงานกลับไปใช้กระดาษ แนวทาง NIST สำหรับ OT ชี้ให้พิจารณาความปลอดภัยควบคู่กับความพร้อมใช้งานและข้อจำกัดของกระบวนการผลิต
เกณฑ์ตรวจรับโซลูชั่นระบบ Smart Factory ที่ไม่จบแค่เปิดหน้าจอ
- รายการ Tag และความหมายของข้อมูลตรงกับเครื่องจริง มีเจ้าของข้อมูลรับรอง
- รายงานผลผลิต เวลาหยุด หรือคุณภาพตรงกับชุดเหตุการณ์ทดสอบที่ตกลงร่วมกัน
- ระบบแสดงเวลาอัปเดตล่าสุด และแยกข้อมูลขาดจากค่าศูนย์ได้
- แจ้งเตือนถึงผู้รับผิดชอบและมีวิธีปิดเหตุพร้อมบันทึกประวัติ
- ระบบทำงานต่อหรือกู้คืนได้ตามเกณฑ์เมื่อ Network, Gateway หรือ Server มีปัญหา
- มีเอกสารผังระบบ วิธี Backup วิธีเพิ่มเครื่อง และการส่งมอบสิทธิ์ผู้ดูแล
- ผู้ใช้หน้างานทดลองทำงานจริงหลายกะและให้ข้อเสนอแนะก่อนลงนามรับงาน
แนวทางขยายจากหนึ่งไลน์ไปหลายโรงงาน
เมื่อโครงการนำร่องได้ผล ให้ทำมาตรฐานรหัสเครื่อง นิยามสถานะ เหตุผล Downtime เวลา และสิทธิ์ผู้ใช้ก่อนเพิ่มไลน์ หากแต่ละโรงงานใช้คำว่า “หยุดเครื่อง” คนละความหมาย การรวมข้อมูลระดับบริษัทจะผิดตั้งแต่ต้น ควรกำหนดส่วนกลางที่ใช้ร่วมกัน แต่เปิดพื้นที่ให้แต่ละไลน์ตั้งค่าตามชนิดเครื่องและกระบวนการจริง
การขยายยังต้องคิดเรื่องปริมาณข้อมูล ความเสถียรเครือข่าย การดูแลอุปกรณ์หน้างาน และค่าใช้จ่ายรายปี โซลูชั่นที่ยืดหยุ่นควรเพิ่มเครื่องหรือโรงงานได้โดยไม่ต้องรื้อข้อมูลเดิมทั้งหมด
อนาคตของ Smart Factory: เพิ่ม AI เมื่อข้อมูลและงานประจำวันพร้อม
AI อาจช่วยจับความผิดปกติ ทำนายปัญหาเครื่อง หรือแนะนำลำดับการซ่อม แต่ผลลัพธ์ขึ้นอยู่กับคุณภาพข้อมูล การติดป้ายเหตุเสีย และวิธีที่ทีมงานนำคำแนะนำไปใช้ ควรมีผู้ตรวจสอบผล และวัดว่าการใช้ AI ลดเวลาหยุดหรือของเสียได้จริงหรือไม่ มากกว่าติดตั้งเพียงเพื่อให้โครงการดูทันสมัย
สรุป: เลือกโซลูชั่นให้พอดีกับปัญหาและขยายได้
โซลูชั่นระบบ Smart Factory ที่ดีไม่จำเป็นต้องใหญ่ที่สุด แต่ต้องเชื่อมข้อมูลที่เชื่อถือได้กับงานที่คนต้องทำ เริ่มจากปัญหาหนึ่งเรื่อง เลือกโมดูลที่ตรงที่สุด กำหนดสถาปัตยกรรมและเกณฑ์ตรวจรับ แล้วพิสูจน์ผลในไลน์จริงก่อนขยาย เมื่อทีมผลิต วิศวกรรม IT และผู้พัฒนามองตัวเลขชุดเดียวกัน โรงงานจึงมีพื้นฐานที่พร้อมต่อยอดอย่างยั่งยืน
คำถามที่พบบ่อยเกี่ยวกับโซลูชั่นระบบ Smart Factory
ไม่จำเป็น ควรเริ่มจากโมดูลที่แก้ปัญหาหลักของโรงงาน เช่น Machine Monitoring หรือ Quality Traceability แล้วขยายเมื่อมีข้อมูลและผู้ใช้พร้อม
ขึ้นอยู่กับโจทย์ SCADA ช่วยติดตามและควบคุมกระบวนการ แต่โรงงานอาจยังต้องเชื่อมข้อมูลกับงานผลิต คุณภาพ ซ่อมบำรุง หรือ ERP เพื่อให้ข้อมูลนำไปตัดสินใจและตรวจสอบย้อนกลับได้
มักทำได้บางส่วน แต่ต้องสำรวจรุ่น PLC, Protocol, สิทธิ์เข้าถึง และคุณภาพข้อมูลของแต่ละเครื่องก่อน อาจต้องใช้ Gateway หรือเพิ่ม Sensor บางจุด และควรทดสอบกับเครื่องจริงก่อนสรุปขอบเขตงาน
ราคาแตกต่างตามจำนวนเครื่อง จุดวัด อุปกรณ์ที่ต้องติดเพิ่ม งานเดินสาย การเชื่อมระบบ และการดูแลรายปี ควรขอใบเสนอราคาที่แยกรายการเหล่านี้และเริ่มจากโครงการนำร่องที่มีเกณฑ์วัดผลชัดเจน
งานควบคุมและข้อมูลที่ต้องใช้ทันทีควรอยู่ใกล้หน้างาน ส่วนข้อมูลสรุปที่ต้องดูข้ามโรงงานอาจส่งขึ้น Cloud ได้ หลายโรงงานใช้รูปแบบผสม โดยพิจารณาความเสถียรอินเทอร์เน็ต ความปลอดภัย และผู้ดูแลระบบ
ให้ผู้พัฒนาแสดงผังข้อมูล ทดสอบกับเครื่องจริง และตกลงเกณฑ์รับงานตั้งแต่ต้น เช่น ความถูกต้องของเวลาและจำนวนผลิต การรับมือข้อมูลขาด การแจ้งเตือน และวิธีกู้คืนระบบ พร้อมให้พนักงานหน้างานร่วมทดลองก่อนรับมอบ
