


 English
MES คืออะไร? MES ย่อมาจาก Manufacturing Execution System เป็นระบบที่ช่วยจัดการและติดตามการปฏิบัติงานผลิตในโรงงาน ตั้งแต่รับคำสั่งผลิต จัดสรรงาน ตรวจสถานะการทำงาน บันทึกผลผลิตและคุณภาพ ไปจนถึงส่งข้อมูลจริงกลับให้ระบบวางแผน เช่น ERP
MES ทำหน้าที่เชื่อมแผนธุรกิจกับการทำงานหน้างาน ส่วน SCADA เน้นติดตามและกำกับดูแลข้อมูลเครื่องจักร และ ERP ดูแผนทรัพยากร คำสั่งซื้อ สินค้าคงคลัง หรือต้นทุน ระบบเหล่านี้ทำงานร่วมกันได้ แต่ต้องกำหนดว่าข้อมูลใดเป็นแหล่งหลักในแต่ละเรื่อง
MES ทำงานอย่างไร
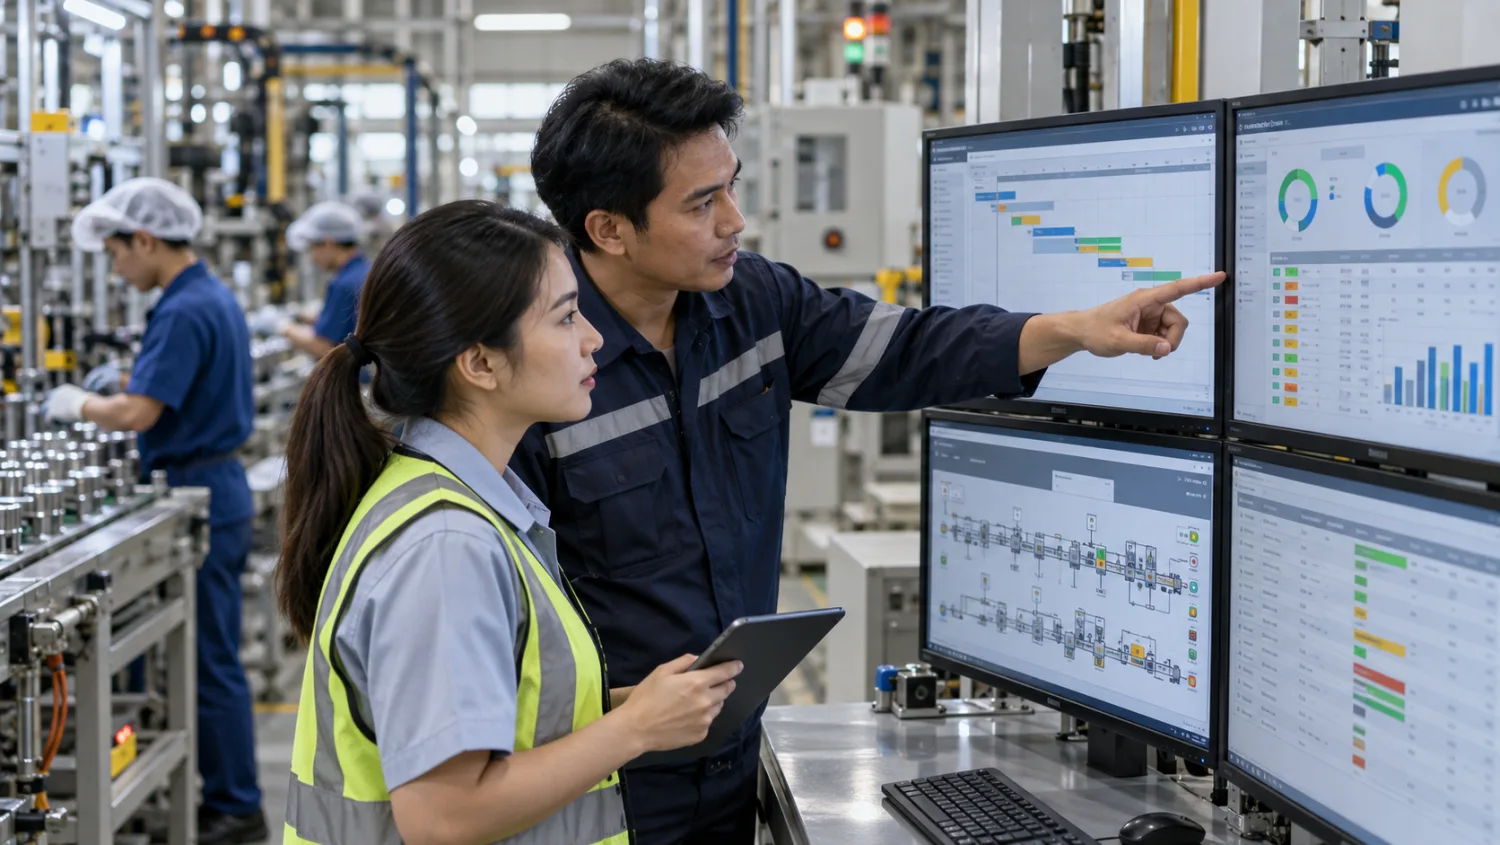
ERP หรือฝ่ายวางแผนส่งคำสั่งผลิตและข้อมูลสินค้าให้ MES MES แบ่งงานตามไลน์ กะ หรือทรัพยากรที่กำหนด จากนั้น Operator บันทึกหรือรับข้อมูลผ่านจอหน้างาน เครื่องจักรอาจส่งสถานะจาก PLC/SCADA ให้ระบบ เมื่อการผลิตเสร็จ MES รวบรวมจำนวนผลิต ของเสีย การใช้วัตถุดิบ และเวลาที่ใช้ แล้วส่งผลกลับไปยัง ERP หรือระบบรายงาน
- รับแผนและคำสั่งผลิตพร้อมข้อมูลสินค้าและ BOM ที่เกี่ยวข้อง
- จัดลำดับงานและแสดงขั้นตอนที่ผู้ปฏิบัติงานต้องทำ
- บันทึกการเริ่มผลิต การหยุด การใช้วัสดุ และผลตรวจคุณภาพ
- เชื่อมสถานะเครื่องจักรจาก SCADA/PLC ตามขอบเขตที่ออกแบบ
- ติดตามล็อต วัตถุดิบ และการตรวจสอบย้อนกลับ
- สรุปผลผลิตจริงและส่งข้อมูลกลับให้ ERP หรือระบบวิเคราะห์
การทำงานจริงอาจต่างกันตามชนิดโรงงานและกระบวนการ MES บางระบบครอบคลุมฟังก์ชันหลายส่วน ขณะที่บางโครงการเลือกทำเฉพาะการติดตามงานและ traceability ก่อน
ฟังก์ชัน MES ที่พบบ่อย
- Production Dispatching: ส่งงานตามลำดับและทรัพยากร
- ติดตามสถานะการผลิต: ดูงานที่เริ่มแล้ว กำลังทำ รอ หรือเสร็จ
- บันทึกผลผลิตและของเสีย: เชื่อมจำนวนผลิตกับคำสั่ง ไลน์ และเวลา
- ติดตามวัสดุและล็อต: บันทึกการใช้วัตถุดิบและเส้นทางของผลิตภัณฑ์
- Quality Management: บันทึกผลตรวจและเงื่อนไขที่ต้องผ่าน
- Labor/Resource Tracking: เชื่อมผู้ปฏิบัติงาน เครื่องมือ และทรัพยากรที่ใช้
- Downtime และ OEE: รวบรวมสถานะและเหตุหยุดเพื่อวิเคราะห์ประสิทธิภาพ
- Electronic Work Instructions: แสดงวิธีทำงานหรือเอกสารฉบับปัจจุบันแก่ผู้ปฏิบัติงาน
ไม่จำเป็นต้องเปิดใช้ทุกฟังก์ชันพร้อมกัน ควรเลือกตาม pain point และความพร้อมของข้อมูล เช่น โรงงานที่ต้องตรวจสอบล็อตอาจเริ่มจาก traceability ก่อนเพิ่มการวางแผนละเอียด
MES เชื่อมกับ SCADA และ ERP อย่างไร
SCADA/PLC → MES: ส่งสถานะเครื่องจักร เวลาเดิน/หยุด จำนวนผลิต หรือค่ากระบวนการที่ต้องใช้ประกอบการติดตามผลิต ระบบควบคุมยังคงดูแล logic และความปลอดภัยของเครื่องตามขอบเขตเดิม
ERP → MES: ส่งคำสั่งผลิต ข้อมูลสินค้า สูตรหรือ BOM ตามที่เกี่ยวข้อง และแผนการผลิต ส่วน MES ส่งผลจริง การใช้วัสดุ จำนวนผลิต และสถานะงานกลับ ERP
ควรกำหนดรหัสกลาง เช่น รหัสงาน รหัสสินค้า รหัสล็อต รหัสเครื่อง และเวลาที่ใช้ เพื่อจับคู่ข้อมูลจากหลายระบบได้ หากข้อมูล master ไม่ตรงกัน การรายงานอาจคลาดเคลื่อนแม้ระบบเชื่อมต่อสำเร็จ
MES ต่างจาก SCADA และ ERP อย่างไร
- SCADA: Monitoring และควบคุมระดับ supervisory ของอุปกรณ์/กระบวนการ เช่น alarm และค่าจากเครื่องจักร
- MES: จัดการ execution ของงานผลิต เช่น คำสั่ง ขั้นตอน คน วัสดุ ผลผลิต และคุณภาพ
- ERP: วางแผนทรัพยากรและธุรกิจ เช่น คำสั่งซื้อ สินค้าคงคลัง การจัดซื้อ และการเงิน
แบ่งหน้าที่เช่นนี้ช่วยเลือกข้อมูลที่ควรแลกเปลี่ยนและป้องกันการทำ logic ซ้ำในหลายระบบ อย่างไรก็ตามขอบเขตของซอฟต์แวร์แต่ละผลิตภัณฑ์อาจต่างกัน ควรเทียบ capability กับกระบวนการจริงก่อนเลือก
ตัวอย่างการใช้ MES ในโรงงาน
เมื่อ ERP ส่งคำสั่งผลิตสินค้า A จำนวนตามกำหนด MES แสดงงานให้หัวหน้างานเลือกไลน์ที่พร้อมผลิตและแสดงขั้นตอนตรวจวัตถุดิบ Operator สแกนล็อตก่อนเริ่มงาน จากนั้นสถานะเครื่องจักรส่งเข้ามาจาก SCADA จำนวนผลิตและผลตรวจถูกบันทึกใน MES เมื่อจบคำสั่ง ระบบสรุปจำนวนดี ของเสีย วัตถุดิบที่ใช้ และเวลาผลิต เพื่อส่งกลับ ERP และใช้ตรวจสอบย้อนหลัง
หากข้อมูลเครื่องขัดข้องหรือสัญญาณขาด MES ควรแสดงให้เห็นว่าข้อมูลใดมาจากการกรอกมือ และให้มีขั้นตอนตรวจสอบก่อนปิดงาน ความโปร่งใสของที่มาข้อมูลช่วยรักษาความน่าเชื่อถือของรายงาน
ประโยชน์ของ MES ต่อโรงงาน
- เห็นความคืบหน้าคำสั่งผลิตโดยไม่ต้องรอรวมรายงานปลายกะ
- ลดการคีย์ข้อมูลซ้ำระหว่างเอกสารกับระบบธุรกิจ
- ช่วยตรวจสอบล็อต วัตถุดิบ และขั้นตอนการผลิตย้อนหลัง
- เพิ่มความสม่ำเสมอในการใช้ work instruction และการบันทึกผลตรวจ
- ช่วยให้เห็นสาเหตุความล่าช้าและ downtime ที่สัมพันธ์กับงานผลิต
- ส่งผลผลิตจริงกลับระบบวางแผนได้เป็นระบบมากขึ้น
ผลลัพธ์ขึ้นกับการปรับกระบวนการและความครบถ้วนของข้อมูล ผู้บริหารควรตั้ง KPI ก่อนเริ่ม เช่น เวลาปิดรายงานกะ ความครบถ้วนของ traceability หรือเวลาค้นประวัติล็อต แล้ววัดก่อนและหลังใช้งาน
แนวทางเริ่มใช้ MES
- ระบุปัญหาที่ต้องแก้ เช่น ข้อมูลผลผลิตล่าช้า ติดตามล็อตยาก หรือคำสั่งงานไม่ชัด
- ทำแผนผังกระบวนการปัจจุบันจากรับคำสั่งถึงรายงานผล
- ตรวจสอบ master data, รหัสสินค้า, BOM, lot และโครงสร้างไลน์
- กำหนดระบบต้นทางของแต่ละข้อมูลและขอบเขตการเชื่อม ERP/SCADA
- ทดลองกับกลุ่มผลิตภัณฑ์หรือไลน์หนึ่ง พร้อมให้ Operator ทดลองใช้งาน
- ทดสอบกรณียกเว้น เช่น ของเสีย งานซ่อม งานค้าง และสัญญาณสื่อสารขาด
- จัดอบรมและกำหนดเจ้าของระบบ/ข้อมูลก่อนขยายผล
ข้อควรระวังในการทำ MES
- อย่าเริ่มพัฒนาก่อนเข้าใจ flow และการตัดสินใจจริงของแต่ละกะ
- อย่าคาดหวังให้ระบบแก้ master data ที่ไม่ถูกต้องโดยอัตโนมัติ
- กำหนดการทำงานต่อเมื่อเครือข่ายหรือระบบส่วนกลางหยุดชั่วคราว
- แยกสิทธิ์ Operator, Supervisor, Quality และ Administrator
- วาง cybersecurity และ backup โดยประสานทีม OT กับ IT
- กำหนดขอบเขตโครงการให้เหมาะกับการเปลี่ยนแปลงที่ผู้ใช้รับไหว
สรุป
MES คือระบบที่จัดการการปฏิบัติงานผลิต เชื่อมคำสั่งจาก ERP เข้ากับข้อมูลสถานะเครื่องจาก SCADA/PLC และผลจริงจากหน้างาน จุดสำคัญของโครงการคือออกแบบ flow ให้ตรงการทำงาน กำหนด master data และเจ้าของข้อมูลให้ชัด ทดลองในขอบเขตเล็ก และวัดผลลัพธ์จาก KPI ที่สัมพันธ์กับปัญหา
คำถามที่พบบ่อยเกี่ยวกับ MES
MES ย่อมาจาก Manufacturing Execution System เป็นระบบจัดการและติดตามการปฏิบัติงานผลิตในโรงงาน
ERP เน้นการวางแผนทรัพยากรและธุรกิจ ส่วน MES เน้นการนำคำสั่งผลิตไปปฏิบัติและติดตามผลจริงในโรงงาน ทั้งสองระบบแลกเปลี่ยนข้อมูลกันได้
ไม่จำเป็นทุกกรณี แต่การเชื่อมกับ SCADA หรือ PLC ช่วยรับสถานะเครื่องและข้อมูลการผลิตอัตโนมัติ ควรเชื่อมเฉพาะข้อมูลที่จำเป็นต่อการติดตามงานและการตัดสินใจ
ขึ้นกับความซับซ้อนของการผลิต การติดตามล็อต และปัญหาข้อมูล โรงงานขนาดเล็กอาจเริ่มจากฟังก์ชันเฉพาะที่มีผลชัด เช่น บันทึกผลผลิตหรือ traceability ก่อน
ระยะเวลาขึ้นกับขอบเขต โมดูล จำนวนไลน์ ความพร้อม master data และการเชื่อมระบบเดิม ควรทำ discovery และ pilot เพื่อประเมินแผนที่เหมาะกับโรงงาน
เตรียม flow การผลิต รหัสสินค้าและวัตถุดิบ BOM/สูตร รหัสเครื่องและไลน์ รูปแบบคำสั่งผลิต เกณฑ์คุณภาพ ผู้ใช้และสิทธิ์ รวมถึงรายการระบบที่ต้องเชื่อม
